


స్థిర బీమ్ CNC డ్రిల్లింగ్ మరియు మిల్లింగ్ యంత్రం
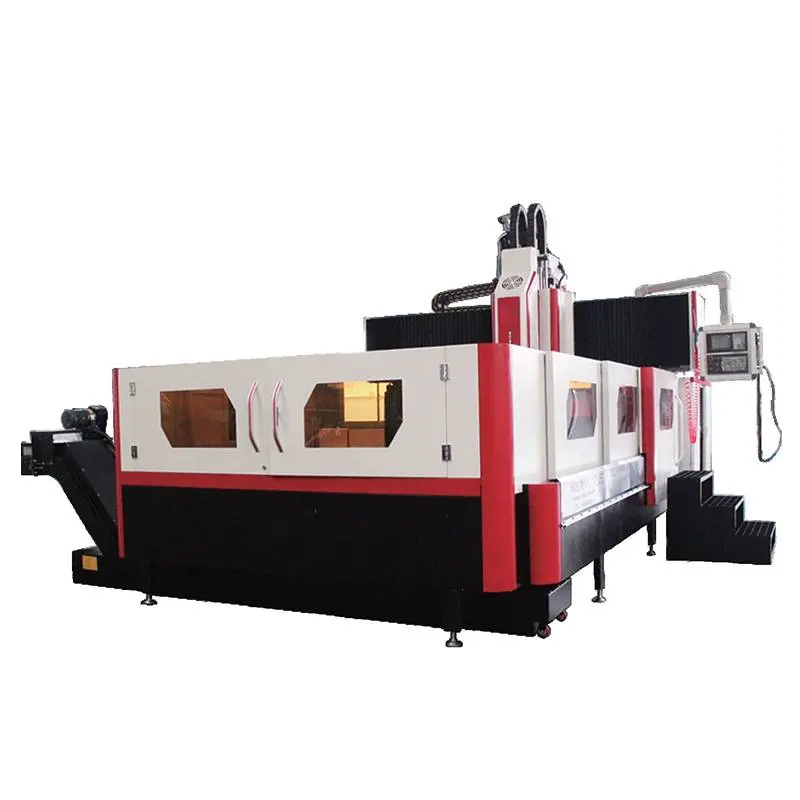
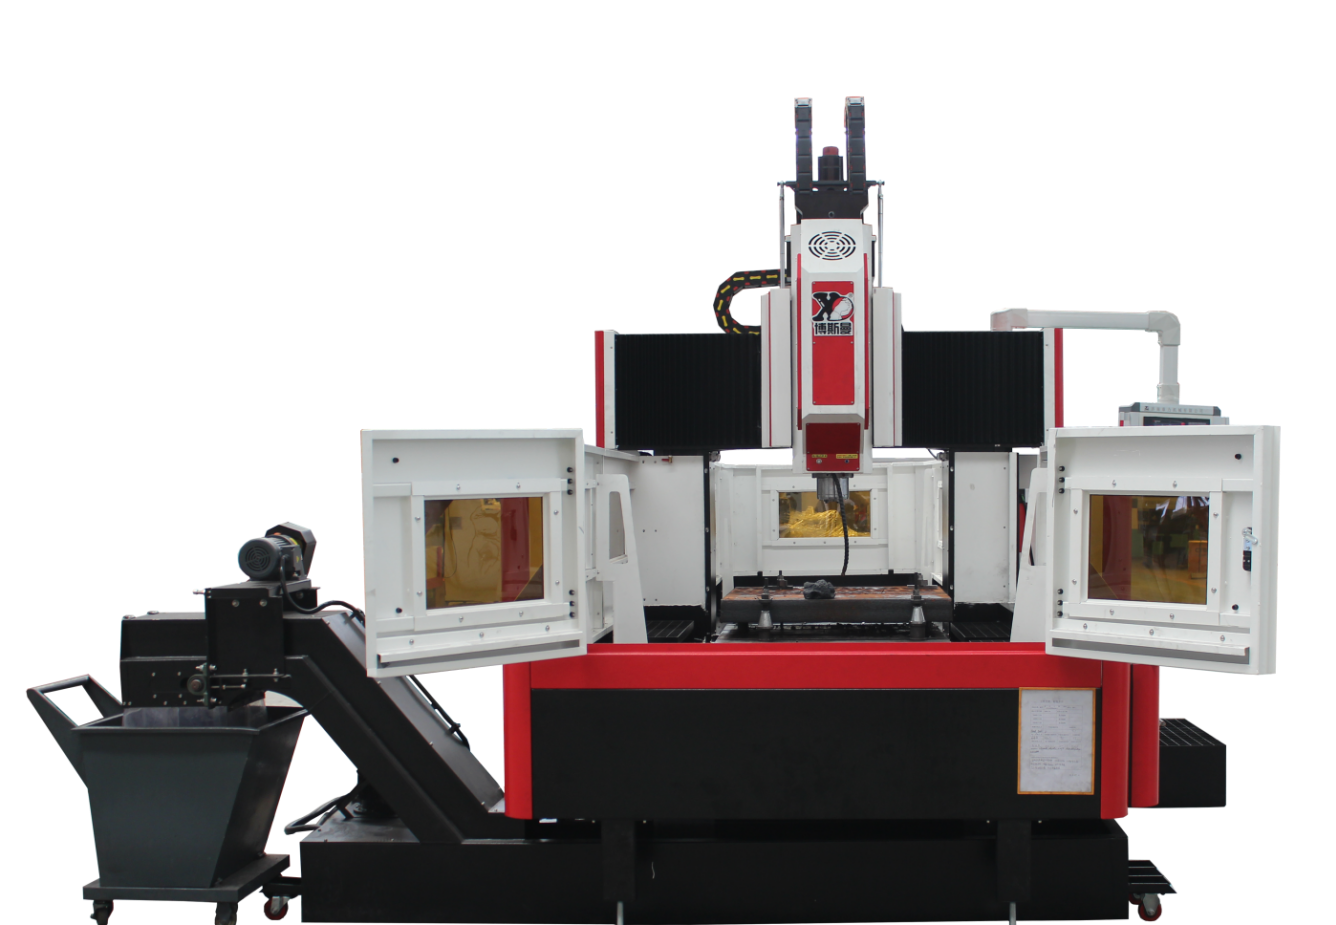
CNC డ్రిల్లింగ్ మరియు మిల్లింగ్ యంత్రం
యంత్రం యొక్క పనితీరు మరియు లక్షణాల వివరణ
1) CNC గాంట్రీ డ్రిల్లింగ్ మరియు మిల్లింగ్ మెషిన్ అనేది యంత్రాలు, విద్యుత్ మరియు హైడ్రాలిక్స్ వంటి అధునాతన సాంకేతికతలను ఏకీకృతం చేసే ఒక మెషీనింగ్ పరికరం. ఇది ప్రధానంగా అచ్చు, ఫ్లాంజ్లు, వాల్వ్లు, నిర్మాణ భాగాలు మొదలైన వాటిని ప్రాసెస్ చేయడానికి ఉపయోగించబడుతుంది. యంత్రాల తయారీ పరిశ్రమలో వివిధ రకాల ప్లేట్లు, పెట్టెలు, ఫ్రేమ్లు, అచ్చులు మొదలైన సంక్లిష్ట భాగాల రఫింగ్ మరియు ఫినిషింగ్లో ఇది విస్తృతంగా ఉపయోగించబడుతుంది. ఈ మెషిన్ టూల్, వర్టికల్ మిల్లింగ్ హెడ్ యొక్క క్షితిజ సమాంతర (Y-అక్షం) మరియు నిలువు కదలికను (Z-అక్షం), మరియు టేబుల్ యొక్క నిలువు కదలిక (X-అక్షం) యొక్క మూడు-అక్షాల అనుసంధానాన్ని సాధ్యం చేస్తుంది. మిల్లింగ్, బోరింగ్, డ్రిల్లింగ్, రిజిడ్ టాపింగ్, రీమింగ్ మరియు కౌంటర్సింకింగ్ వంటి బహుళ-ప్రక్రియ ప్రాసెసింగ్ను నిర్వహించవచ్చు. ఈ యంత్రం మొత్తం అధిక దృఢత్వం మరియు మంచి కచ్చితత్వాన్ని నిలుపుకునే గాంట్రీ ఫ్రేమ్ నిర్మాణాన్ని కలిగి ఉంటుంది. ప్రాసెసింగ్ కోసం వినియోగదారులకు ఇది మొదటి ఎంపిక.
2) యంత్రం యొక్క మొత్తం అమరిక
(1) స్థిర బీమ్ రకం గ్యాంట్రీ ఫ్రేమ్ నిర్మాణం అవలంబించబడింది, బెడ్ స్థిరంగా ఉంటుంది, మరియు డబుల్ కాలమ్ మరియు బెడ్ బోల్ట్ల ద్వారా అనుసంధానించబడి ఉంటాయి. వర్క్టేబుల్ బెడ్పై X అక్షంలో కదులుతుంది, హెడ్స్టాక్ శాడిల్పై Z దిశలో కదులుతుంది, మరియు శాడిల్ మరియు హెడ్స్టాక్ బీమ్పై Y దిశలో కదులుతాయి.
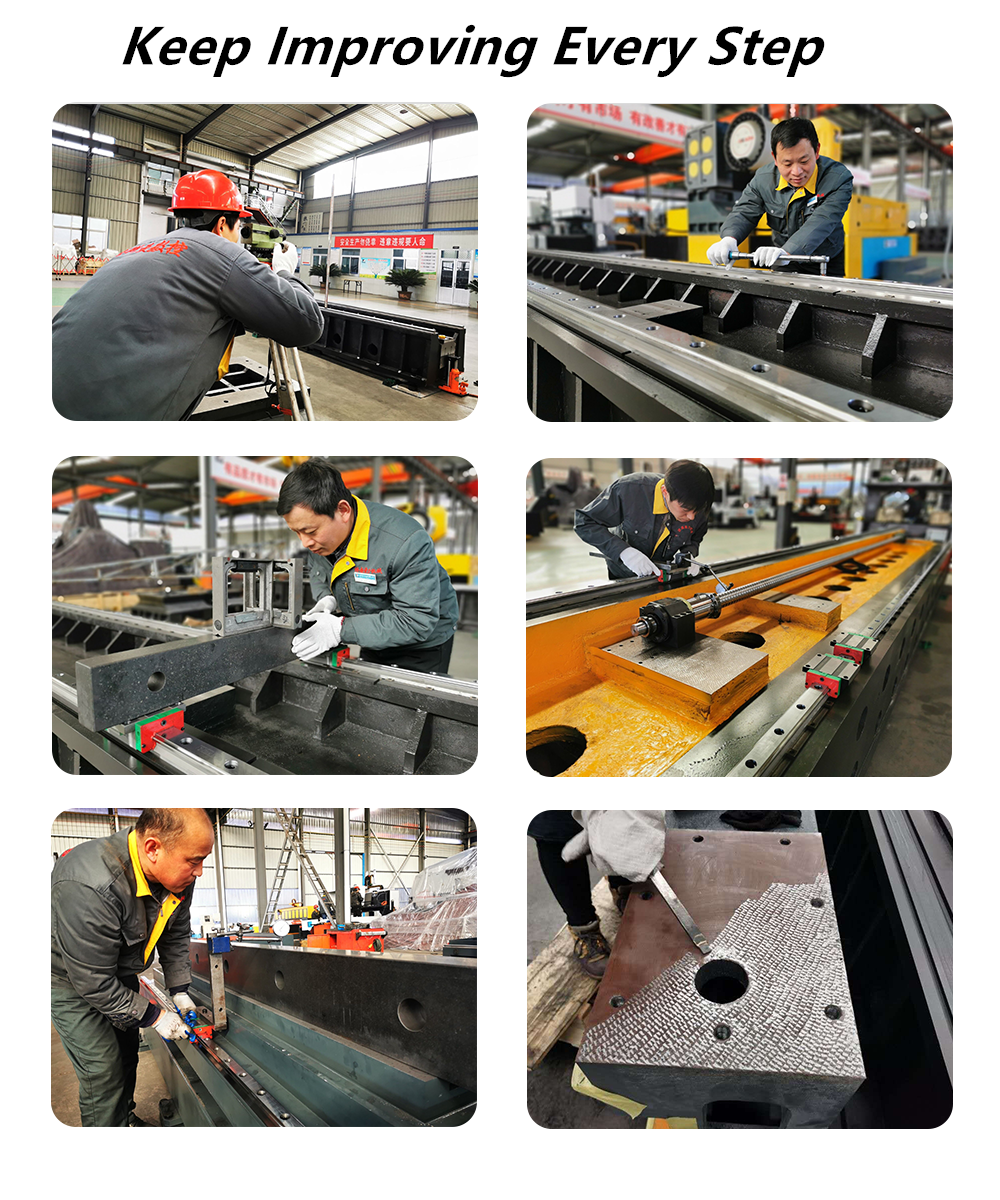
(2) మెషిన్ టూల్ యొక్క ప్రధాన పెద్ద భాగాలు: బెడ్, కాలమ్, బీమ్, సాడిల్ మరియు హెడ్స్టాక్ అన్నీ అధిక-బలం గల కాస్ట్ ఐరన్ పదార్థాలతో తయారు చేయబడ్డాయి. ఈ పెద్ద భాగాలను 3D కంప్యూటర్ సాఫ్ట్వేర్ ద్వారా ఆప్టిమైజ్ చేస్తారు, రిబ్స్ యొక్క సరైన అమరిక మరియు అవశేష ఒత్తిడిని తొలగించడానికి పూర్తి హీట్ ట్రీట్మెంట్ ప్రక్రియలతో, మొత్తం యంత్రానికి తగినంత బలం, దృఢత్వం మరియు అధిక స్థిరత్వం, కటింగ్ వైబ్రేషన్ నిరోధకత ఉండేలా చూస్తారు.
3) బెడ్-వర్క్బెంచ్
(1) ఈ మంచం అధిక-బలం గల HT250 కాస్ట్ ఐరన్ మెటీరియల్తో తయారు చేయబడింది, కంప్యూటర్ త్రిమితీయ సహాయక ఆప్టిమైజేషన్ డిజైన్ను ఉపయోగించి, పక్కటెముకలు సహేతుకంగా అమర్చబడ్డాయి మరియు దాని దృఢత్వం మరియు బలం మెరుగుపరచబడ్డాయి.
(2) X-యాక్సిస్ గైడ్వే జత దిగుమతి చేసుకున్న హెవీ-డ్యూటీ లీనియర్ గైడ్లను ఉపయోగిస్తుంది, ఇవి తక్కువ డైనమిక్ మరియు స్టాటిక్ ఘర్షణ గుణకం, అధిక టేబుల్ సున్నితత్వం, తక్కువ హై-స్పీడ్ వైబ్రేషన్, తక్కువ-వేగంతో పాకకపోవడం, అధిక పొజిషనింగ్ ఖచ్చితత్వం మరియు అద్భుతమైన సర్వో డ్రైవ్ పనితీరును కలిగి ఉంటాయి: అదే సమయంలో, లోడ్ సామర్థ్యం ఎక్కువగా ఉంటుంది మరియు కటింగ్ వైబ్రేషన్ నిరోధకత బాగుంటుంది.
(3) X-యాక్సిస్ డ్రైవ్-సర్వో మోటార్ రిడ్యూసర్ ద్వారా బాల్ స్క్రూతో అనుసంధానించబడి ఉంటుంది, ఇది X-యాక్సిస్ ఫీడ్ కదలికను గ్రహించడానికి మరియు దృఢత్వాన్ని మెరుగుపరచడానికి స్క్రూను ముందుగా సాగదీయడానికి వర్క్టేబుల్ను బెడ్పై ముందుకు వెనుకకు కదిలేలా చేస్తుంది.
4) బీమ్
(1) అధిక-బలం గల HT250 కాస్ట్ ఐరన్ మెటీరియల్ను ఉపయోగించి, క్రాస్బీమ్ మరియు కాలమ్ను గ్యాంట్రీ ఫ్రేమ్ నిర్మాణంలో ఏకీకృతం చేశారు, పక్కటెముకలను సహేతుకంగా అమర్చారు మరియు తగినంత బెండింగ్ మరియు టార్షన్ దృఢత్వాన్ని కలిగి ఉంటాయి.
(2) బీమ్ గైడ్ జత భారీ లీనియర్ గైడ్ను స్వీకరిస్తుంది.
(3) Y-అక్షం డ్రైవ్-సర్వో మోటార్ కప్లింగ్ ద్వారా బాల్ స్క్రూతో నేరుగా అనుసంధానించబడి ఉంటుంది, మరియు బాల్ స్క్రూ బీమ్పై సాడిల్ను ఎడమ మరియు కుడి వైపుకు కదిలేలా చేసి Y-అక్షం ఫీడ్ కదలికను సాధిస్తుంది.
5) హెడ్స్టాక్
(1) హెడ్స్టాక్ హెవీ-డ్యూటీ రోలర్ లీనియర్ గైడ్ను ఉపయోగిస్తుంది, దీనికి అధిక కదలిక దృఢత్వం, అధిక పొజిషనింగ్ ఖచ్చితత్వం మరియు మంచి తక్కువ-వేగ స్థిరత్వం ఉన్నాయి.
(2) Z-యాక్సిస్ డ్రైవ్-సర్వో మోటార్ కప్లింగ్ ద్వారా బాల్ స్క్రూకు నేరుగా అనుసంధానించబడి ఉంటుంది, మరియు బాల్ స్క్రూ హెడ్స్టాక్ను శాడిల్పై పైకి క్రిందికి కదిలేలా చేసి Z-యాక్సిస్ ఫీడ్ను అందిస్తుంది. Z-యాక్సిస్ మోటార్ ఆటోమేటిక్ బ్రేక్ ఫంక్షన్ను కలిగి ఉంటుంది. విద్యుత్ సరఫరా నిలిచిపోయినప్పుడు, మోటార్ షాఫ్ట్ తిరగకుండా గట్టిగా పట్టుకోబడుతుంది.
(3) స్పిండిల్ గ్రూప్ అధిక ఖచ్చితత్వం మరియు అధిక పనితీరు గల తైవాన్ జియాన్చున్ హై-స్పీడ్ ఇంటర్నల్ కూలింగ్ స్పిండిల్ను ఉపయోగిస్తుంది. నాలుగు-భాగాల బ్రోచ్ మెకానిజం ద్వారా టూల్ హ్యాండిల్ యొక్క పుల్ నెయిల్పై పనిచేసే టెన్షన్ ఫోర్స్తో, మెయిన్ షాఫ్ట్పై ఉన్న బటర్ఫ్లై స్ప్రింగ్ ద్వారా మెయిన్ షాఫ్ట్ కత్తిని పట్టుకుంటుంది, మరియు లూజ్ టూల్ న్యూమాటిక్ పద్ధతిని ఉపయోగిస్తుంది.
6) వాయు వ్యవస్థ
స్పిండిల్ యొక్క టూల్ను వదులు చేయడానికి ఉపయోగిస్తారు.
7) యంత్ర రక్షణ
బెడ్ రైల్ (X అక్షం) స్టెయిన్లెస్ స్టీల్ టెలిస్కోపిక్ ప్రొటెక్టివ్ కవర్ను కలిగి ఉంటుంది;
బీమ్ గైడ్ (Y అక్షం) ఫ్లెక్సిబుల్ ఆర్గాన్ ప్రొటెక్షన్ను అవలంబిస్తుంది.
8) కందెన
(1) X, Y, Z మూడు-అక్షాల బేరింగ్లన్నీ గ్రీజు చేయబడ్డాయి.
(2) X, Y, Z మూడు-అక్షాల గైడ్వేలు అన్నీ నూనెతో కందెన చేయబడతాయి.
(3) X, Y, Z మూడు-అక్షాల బాల్ స్క్రూ జతలన్నీ నూనెతో కందెన చేయబడతాయి.
9) CNC వ్యవస్థ
ఈ CNC సిస్టమ్లో పూర్తి ఫంక్షన్లు మరియు సులభమైన ఆపరేషన్తో కూడిన బీజింగ్ కైఎండి కంట్రోల్ సిస్టమ్ మరియు డ్రైవ్, ప్రామాణిక RS-232 కమ్యూనికేషన్ ఇంటర్ఫేస్, USB సాకెట్ మరియు సంబంధిత సాఫ్ట్వేర్ ప్రామాణికంగా అమర్చబడి ఉంటాయి.
ఫిల్టరింగ్ సిస్టమ్
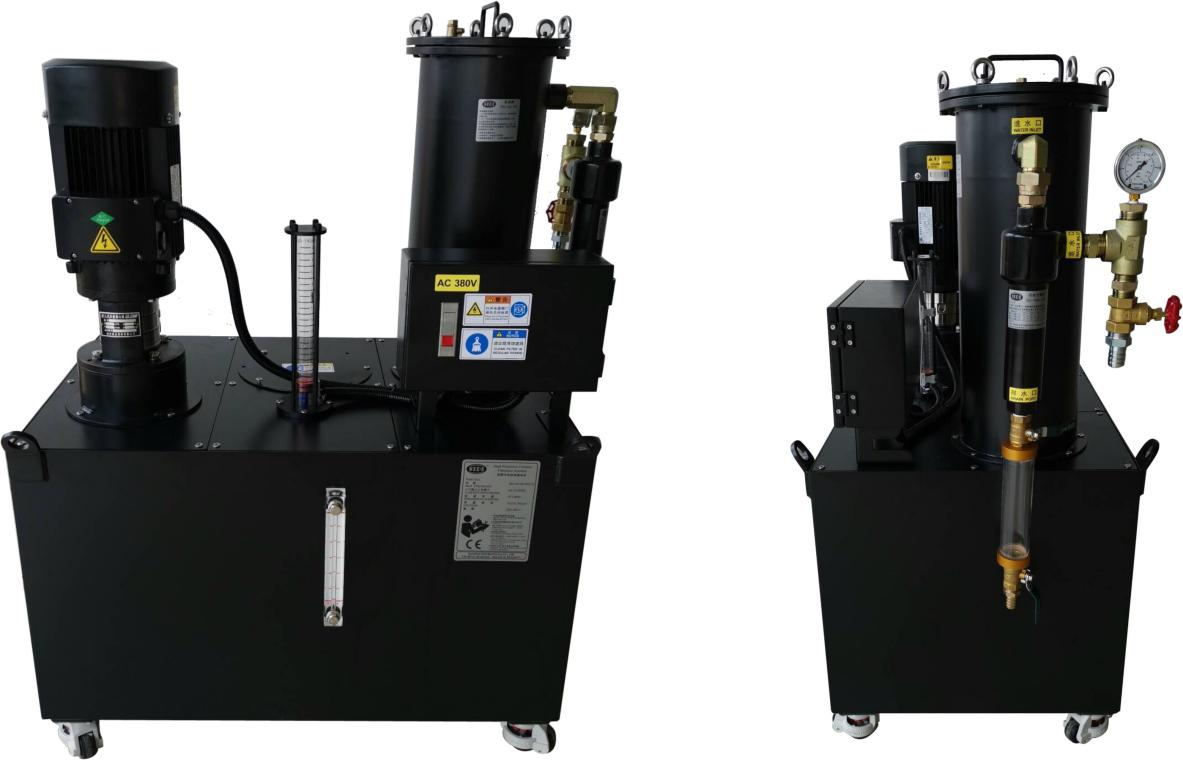
ఈ మెషిన్ టూల్లో ఒక సెంట్రల్ వాటర్ ఫిల్టర్ సిస్టమ్ అమర్చబడి ఉంది, ఇది కూలెంట్లోని మలినాలను సమర్థవంతంగా ఫిల్టర్ చేయగలదు. దీనిలోని అంతర్గత వాటర్ స్ప్రే సిస్టమ్, ప్రాసెసింగ్ సమయంలో ఐరన్ పిన్లు టూల్కు చిక్కుకోకుండా నివారిస్తుంది, టూల్ అరుగుదలను తగ్గిస్తుంది, టూల్ జీవితకాలాన్ని పెంచుతుంది మరియు వర్క్పీస్ ఉపరితల ఫినిషింగ్ను మెరుగుపరుస్తుంది. టూల్ టిప్లోని అధిక-పీడన నీటి అవుట్లెట్ పిన్, వర్క్పీస్ ఉపరితలాన్ని చక్కగా కాపాడుతుంది, అధిక-వేగపు రోటరీ జాయింట్ను రక్షిస్తుంది, మలినాలు రోటరీ జాయింట్ను అడ్డుకోకుండా నివారిస్తుంది, మరియు వర్క్పీస్ యొక్క మొత్తం నాణ్యతను, పని సామర్థ్యాన్ని మెరుగుపరుస్తుంది. (గమనిక: చిత్రం ఫిల్టర్ సిస్టమ్ యొక్క వాస్తవ చిత్రం)
స్పెసిఫికేషన్
| మోడల్ | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| పని చేసే పరిమాణం(మిమీ) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| గరిష్ట లోడింగ్ (కిలోగ్రాములు) | 7000 | 7000 | 7000 | 7000 | |
| T స్లాట్(mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| టేబుల్-X అక్షం యొక్క గరిష్ట ప్రయాణం (మిమీ) | 2200 | 2200 | 2600 | 4000 | |
| టేబుల్ యొక్క గరిష్ట ప్రయాణం-Y అక్షం(mm) | 1600 | 2200 | 2500 | 2600 | |
| స్పిండిల్ గరిష్ట స్ట్రోక్-Z అక్షం(mm) | 600 | 600 | 600 | 600/1000 | |
| స్పిండిల్ చివరి నుండి వర్క్టేబుల్ వరకు దూరం (మి.మీ.) | గరిష్టంగా | 800 | 800 | 800 | 800 |
| కనీసం | 200 | 200 | 200 | 200 | |
| ట్యాపర్(7:24) | BT50 | BT50 | BT50 | BT50 | |
| స్పిండిల్ వేగం (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| స్పిండిల్ మోటార్ పవర్ (Kw) | 22 | 22 | 22 | 22 | |
| గరిష్ట U-డ్రిల్ (మిమీ) | φ90 | φ90 | φ90 | φ90 | |
| గరిష్ట ట్యాపింగ్ (మిమీ) | M36 | M36 | M36 | M36 | |
| కటింగ్ ఫీడ్ వేగ పరిధి | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| వేగవంతమైన కదలిక (మీ/నిమిషం) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| జాతీయ ప్రమాణాల అమలు GB/T18400.4(m/min) | ±0.01/1000మి.మీ | ±0.01/1000మి.మీ | ±0.01/1000మి.మీ | ±0.01/1000మి.మీ | |
| బరువు(T) | 16.5 | 21 | 24 | 40 | |
నాణ్యత తనిఖీ
బోస్మాన్ యొక్క ప్రతి యంత్రం యునైటెడ్ కింగ్డమ్ రెనిషా కంపెనీకి చెందిన లేజర్ ఇంటర్ఫెరోమీటర్తో క్రమాంకనం చేయబడుతుంది. ఇది యంత్రం యొక్క డైనమిక్, స్టాటిక్ స్థిరత్వం మరియు ప్రాసెసింగ్ ఖచ్చితత్వాన్ని నిర్ధారించడానికి పిచ్ లోపాలు, బ్యాక్లాష్, పొజిషనింగ్ ఖచ్చితత్వం మరియు పునరావృత పొజిషనింగ్ ఖచ్చితత్వాన్ని ఖచ్చితంగా తనిఖీ చేసి, సరిదిద్దుతుంది. బాల్ బార్ పరీక్ష: ప్రతి యంత్రం నిజమైన వృత్త ఖచ్చితత్వం మరియు యంత్రం యొక్క జ్యామితీయ ఖచ్చితత్వాన్ని సరిదిద్దడానికి, మరియు అదే సమయంలో యంత్రం యొక్క 3D మ్యాచింగ్ ఖచ్చితత్వం మరియు వృత్త ఖచ్చితత్వాన్ని నిర్ధారించడానికి వృత్తాకార కటింగ్ ప్రయోగాలను నిర్వహించడానికి బ్రిటిష్ రెనిషా కంపెనీకి చెందిన బాల్ బార్ టెస్టర్ను ఉపయోగిస్తుంది.
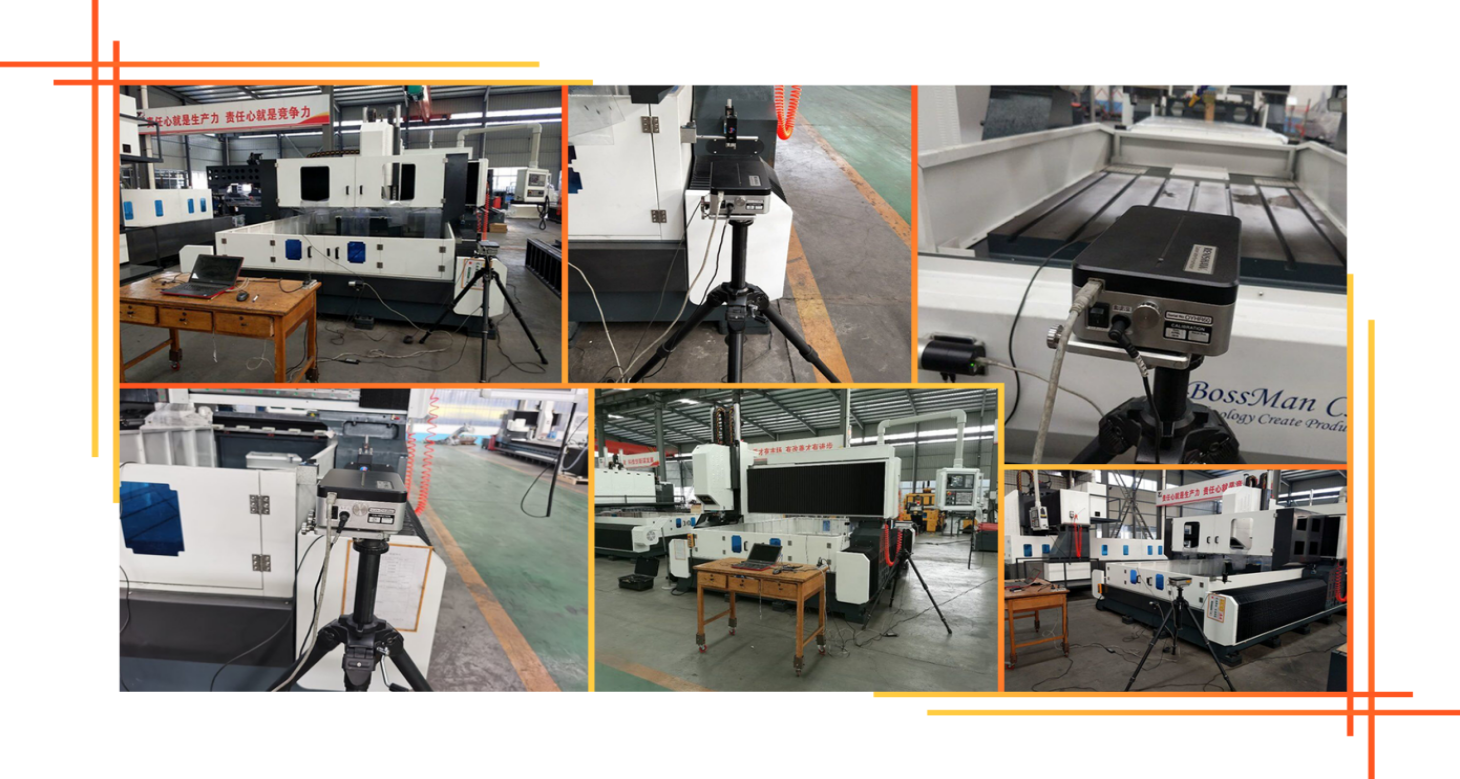
యంత్ర పరికరాల వినియోగ వాతావరణం
1.1 పరికరాల పర్యావరణ అవసరాలు
ఖచ్చితమైన యంత్ర పరికరాల తయారీకి పరిసర ఉష్ణోగ్రతను స్థిరమైన స్థాయిలో ఉంచడం ఒక ముఖ్యమైన అంశం.
(1) అందుబాటులో ఉన్న పరిసర ఉష్ణోగ్రత -10℃ ~35 ℃పరిసర ఉష్ణోగ్రత 20 ఉన్నప్పుడు℃తేమ 40 ఉండాలి~75%.
(2) మెషిన్ టూల్ యొక్క స్టాటిక్ ఖచ్చితత్వాన్ని నిర్దేశిత పరిధిలో ఉంచడానికి, సరైన పరిసర ఉష్ణోగ్రత 15 ఉండాలి° సి నుండి 25° ఉష్ణోగ్రత వ్యత్యాసంతో C
ఇది మించకూడదు± 2 ℃24 గం.
1.2 విద్యుత్ సరఫరా వోల్టేజ్: 3-ఫేజ్, 380V, వోల్టేజ్ హెచ్చుతగ్గులు± 10%, విద్యుత్ సరఫరా ఫ్రీక్వెన్సీ: 50HZ.
1.3 వినియోగ ప్రాంతంలో వోల్టేజ్ అస్థిరంగా ఉంటే, యంత్ర పరికరం యొక్క సాధారణ పనితీరును నిర్ధారించడానికి దానికి నియంత్రిత విద్యుత్ సరఫరాను అమర్చాలి.
1.4. మెషిన్ టూల్కు నమ్మకమైన గ్రౌండింగ్ ఉండాలి: గ్రౌండింగ్ వైర్ రాగి తీగ అయి ఉండాలి, వైర్ వ్యాసం 10mm కంటే తక్కువ ఉండకూడదు.²మరియు గ్రౌండింగ్ నిరోధకత 4 ఓమ్ల కంటే తక్కువగా ఉంటుంది.
1.5 పరికరాల సాధారణ పనితీరును నిర్ధారించడానికి, గాలి వనరు యొక్క సంపీడన గాలి గాలి వనరు యొక్క అవసరాలను తీర్చడంలో విఫలమైతే, యంత్రం యొక్క గాలి ప్రవేశానికి ముందు గాలి వనరు శుద్ధి పరికరాల (తేమను తొలగించడం, జిడ్డును తొలగించడం, వడపోత) సమితిని జోడించాలి.
1.6. యంత్ర ఉత్పత్తి వైఫల్యం లేదా యంత్ర ఖచ్చితత్వ లోపాన్ని నివారించడానికి, పరికరాలను ప్రత్యక్ష సూర్యకాంతి, కంపనం మరియు ఉష్ణ వనరుల నుండి, అలాగే అధిక-ఫ్రీక్వెన్సీ జనరేటర్లు, ఎలక్ట్రిక్ వెల్డింగ్ మెషీన్లు మొదలైన వాటి నుండి దూరంగా ఉంచాలి.
సేవకు ముందు & తర్వాత
1) సేవకు ముందు
వినియోగదారుల నుండి వచ్చిన అభ్యర్థన మరియు అవసరమైన సమాచారాన్ని అధ్యయనం చేసి, దానిని మా ఇంజనీర్లకు ఫీడ్బ్యాక్గా అందించడం ద్వారా, బాస్మాన్ టెక్నికల్ బృందం వినియోగదారులతో సాంకేతిక సంభాషణకు మరియు పరిష్కారాలను రూపొందించడానికి బాధ్యత వహిస్తుంది. అలాగే, సరైన మెషీనింగ్ పరిష్కారాన్ని మరియు తగిన యంత్రాలను ఎంచుకోవడంలో వినియోగదారులకు సహాయం చేస్తుంది.
2) సేవ తర్వాత
ఎ. ఒక సంవత్సరం వారంటీ మరియు జీవితకాల నిర్వహణ ఖర్చుతో కూడిన యంత్రం.
బి. యంత్రం గమ్యస్థాన పోర్టుకు చేరుకున్న తర్వాత ఒక సంవత్సరం వారంటీ కాలంలో, యంత్రంలోని వివిధ మానవ తప్పిదం కాని లోపాల కోసం బాస్మ్యాన్ ఉచిత మరియు సకాలంలో నిర్వహణ సేవలను అందిస్తుంది, మరియు మానవ తప్పిదం కాని దెబ్బతిన్న అన్ని రకాల భాగాలను సకాలంలో ఉచితంగా భర్తీ చేస్తుంది. వారంటీ కాలం ముగిసిన తర్వాత సంభవించే వైఫల్యాలు తగిన రుసుములతో మరమ్మత్తు చేయబడతాయి.
C. 24 గంటలూ ఆన్లైన్, TM, స్కైప్, ఇ-మెయిల్ ద్వారా సాంకేతిక మద్దతు, సంబంధిత ప్రశ్నలను సకాలంలో పరిష్కరించడం. ఒకవేళ సమస్య పరిష్కారం కాకపోతే, మరమ్మతుల కోసం బాస్మ్యాన్ వెంటనే ఆఫ్టర్-సేల్స్ ఇంజనీర్ను సైట్కు పంపిస్తుంది, కొనుగోలుదారు వీసా, విమాన టిక్కెట్లు మరియు వసతి ఖర్చులను చెల్లించవలసి ఉంటుంది.
కస్టమర్ సైట్

ఉత్పత్తుల వర్గాలు
-

VC సిరీస్ అధిక దృఢత్వ CNC మెషీనింగ్ సెంటర్...
-

HP సిరీస్ హారిజాంటల్ మూవింగ్ కాలమ్ లీనియర్ గైడ్...
-

HT సిరీస్ హారిజాంటల్ మూవింగ్ కాలమ్ లీనియర్ గైడ్...
-

VS సిరీస్ ఫోర్-ట్రాక్ హెవీ డ్యూటీ CNC మెషీనింగ్ C...
-

అధిక దృఢత్వంతో కూడిన V సిరీస్ CNC మెషీనింగ్ సెంటర్
-

X సిరీస్ డబుల్ కాలమ్ CNC మెషీనింగ్ సెంటర్
-

హారిజాంటల్ 5-యాక్సిస్ CNC మెషీనింగ్ సెంటర్ TKG1600
-

CNC వర్టికల్ టర్నింగ్ మరియు మిల్లింగ్ కాంపోజిట్ సెంటర్...
-

హై స్పీడ్ CNC మెషీనింగ్ సెంటర్ GM సిరీస్
-

హై స్పీడ్ CNC మిల్లింగ్ GT సిరీస్
-

డ్యూయల్-స్పిండిల్ CNC లాత్ SK32
-

చక్రాల కోసం CNC వర్టికల్ మెషీనింగ్ సెంటర్ RFTV510...