


యాక్సిల్ కోసం సెంటర్ డ్రైవ్ లాత్
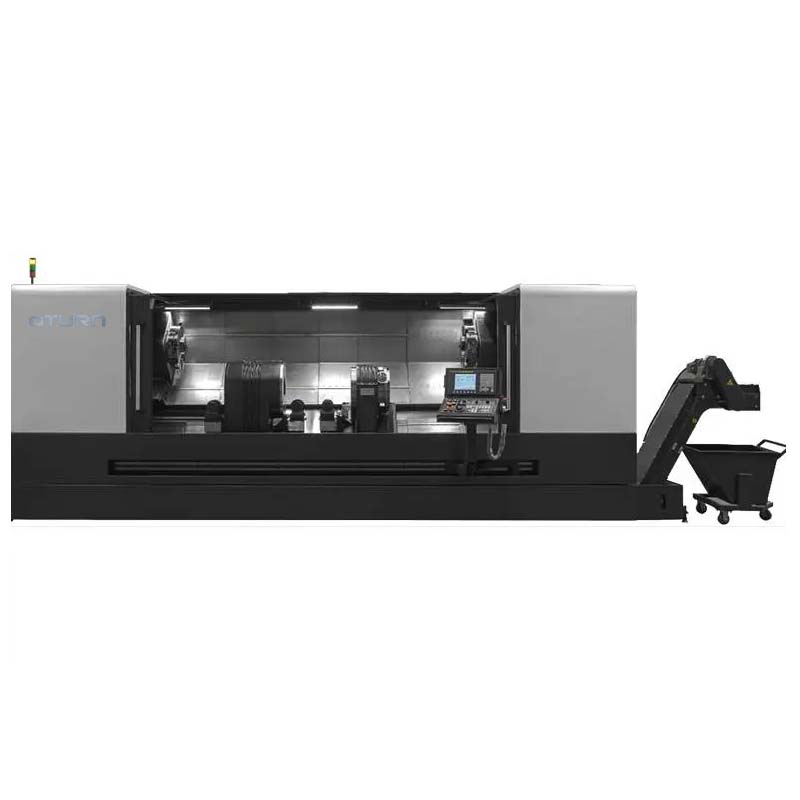
ఆటోమొబైల్ యాక్సిల్ టెక్నాలజీ విశ్లేషణ
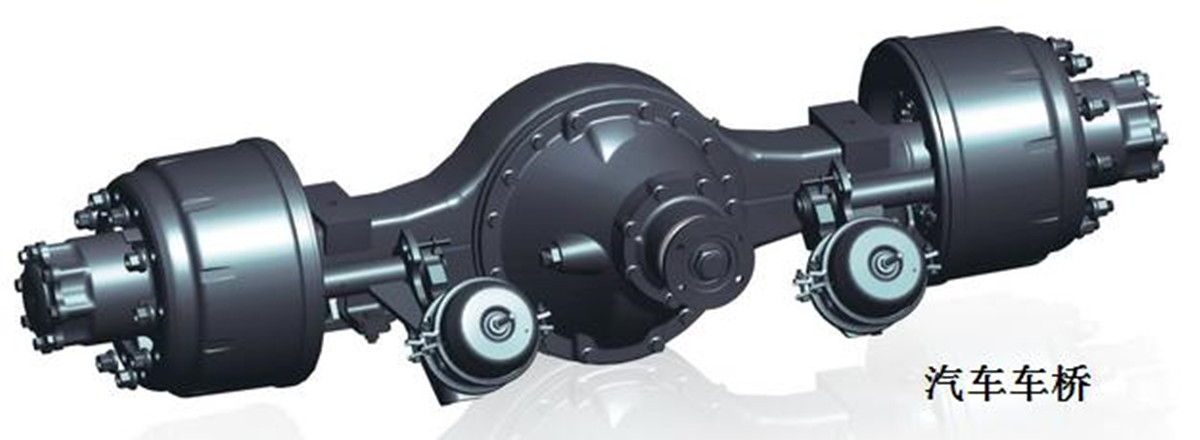
ఆటోమొబైల్ ఇరుసు
వాహనం యొక్క అడుగు భాగానికి (ఫ్రేమ్) ఇరువైపులా చక్రాలు ఉన్న ఇరుసులను సమిష్టిగా ఆటోమొబైల్ ఇరుసులు అని, మరియు నడిపే సామర్థ్యం ఉన్న ఇరుసులను సాధారణంగా డ్రైవ్ ఇరుసులు అని అంటారు. ఈ రెండింటి మధ్య ప్రధాన వ్యత్యాసం, ఇరుసు (యాక్సిల్) మధ్యలో డ్రైవ్ ఉందా లేదా అనేది. ఈ పత్రంలో, వ్యత్యాసాన్ని చూపించడానికి, డ్రైవ్ యూనిట్తో ఉన్న ఆటోమొబైల్ ఇరుసును డ్రైవ్ ఇరుసు అని, మరియు డ్రైవ్ లేని వాహనాన్ని డ్రైవ్ ఇరుసు అని పిలవడం జరిగింది.
లాజిస్టిక్స్ మరియు రవాణాకు పెరుగుతున్న డిమాండ్తో, వృత్తిపరమైన రవాణా మరియు ప్రత్యేక కార్యకలాపాలలో ఆటోమొబైల్ యాక్సిల్స్, ముఖ్యంగా ట్రైలర్లు మరియు సెమీ-ట్రైలర్ల ఆధిపత్యం మరింత స్పష్టమవుతోంది మరియు మార్కెట్ డిమాండ్ గణనీయంగా పెరిగింది.
ఈ సాంకేతికత యాక్సిల్ యొక్క మెషీనింగ్ ప్రక్రియను విశ్లేషిస్తుంది, తద్వారా వినియోగదారులు మరింత అనువైన CNC మెషీన్ను ఎంచుకోవడానికి సహాయపడుతుందని ఆశిస్తున్నాము.
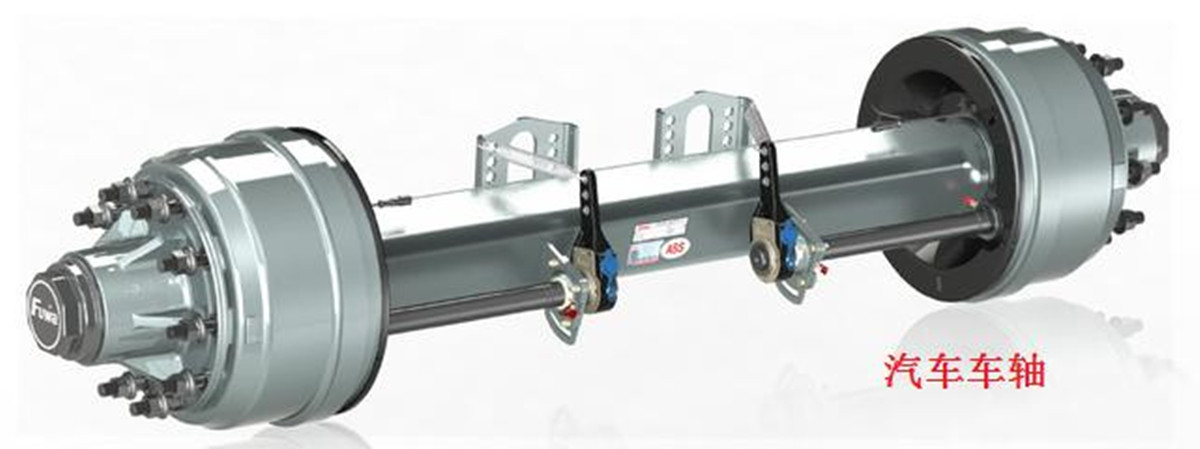
ఆటోమొబైల్ యాక్సిల్ వర్గీకరణ:
బ్రేక్ రకాన్ని బట్టి యాక్సిల్స్ రకాలు భిన్నంగా ఉంటాయి మరియు వాటిని డిస్క్ బ్రేక్ యాక్సిల్స్, డ్రమ్ బ్రేక్ యాక్సిల్స్ మొదలైనవిగా విభజించారు.
షాఫ్ట్ వ్యాసం నిర్మాణం యొక్క పరిమాణం ప్రకారం, దీనిని అమెరికన్ యాక్సిల్, జర్మన్ యాక్సిల్ మొదలైనవిగా విభజించారు.
ఆకారం మరియు నిర్మాణం ప్రకారం, దీనిని ఇలా విభజించారు:
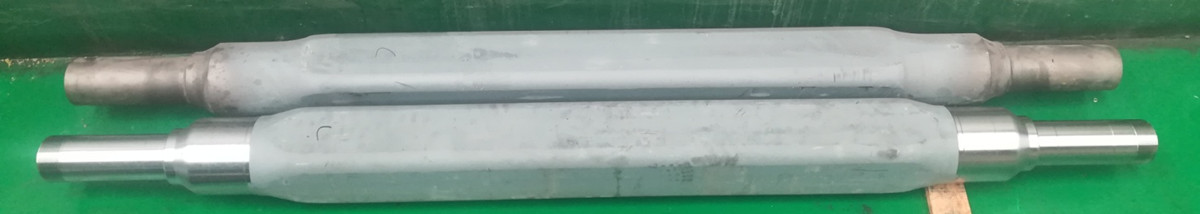
మొత్తం: ఘన చతురస్రాకార గొట్టపు ఇరుసు, బోలు చతురస్రాకార గొట్టపు ఇరుసు, బోలు గుండ్రని ఇరుసు;
విభజిత భాగం: షాఫ్ట్ తల + బోలు షాఫ్ట్ గొట్టం వెల్డింగ్.
యాక్సిల్ యొక్క ప్రాసెసింగ్ కంటెంట్ ఆధారంగా, ఘన మరియు బోలు యాక్సిల్లు ప్రాసెసింగ్ పరికరాల ఎంపికకు సంబంధించినవిగా ఉంటాయి.
పూర్తి యాక్సిల్ (ఘన మరియు బోలు; చదరపు గొట్టం మరియు గుండ్రని గొట్టంగా కూడా విభజించబడింది), మరియు స్ప్లిట్ యాక్సిల్ (ఘన మరియు బోలు షాఫ్ట్ హెడ్ + బోలు షాఫ్ట్ ట్యూబ్ వెల్డింగ్) యొక్క ఉత్పత్తి ప్రక్రియ విశ్లేషణ ఈ క్రింది విధంగా ఉంది. ముఖ్యంగా, మరింత అనువైన యంత్రాన్ని ఉత్తమంగా ఎంచుకోవడానికి మెషీనింగ్ ప్రక్రియ విశ్లేషించబడింది.
ఆటోమొబైల్ యాక్సిల్స్ తయారీ ప్రక్రియ మరియు యంత్రం:
1. మొత్తం యాక్సిల్ యొక్క సాంప్రదాయ ఉత్పత్తి ప్రక్రియ:
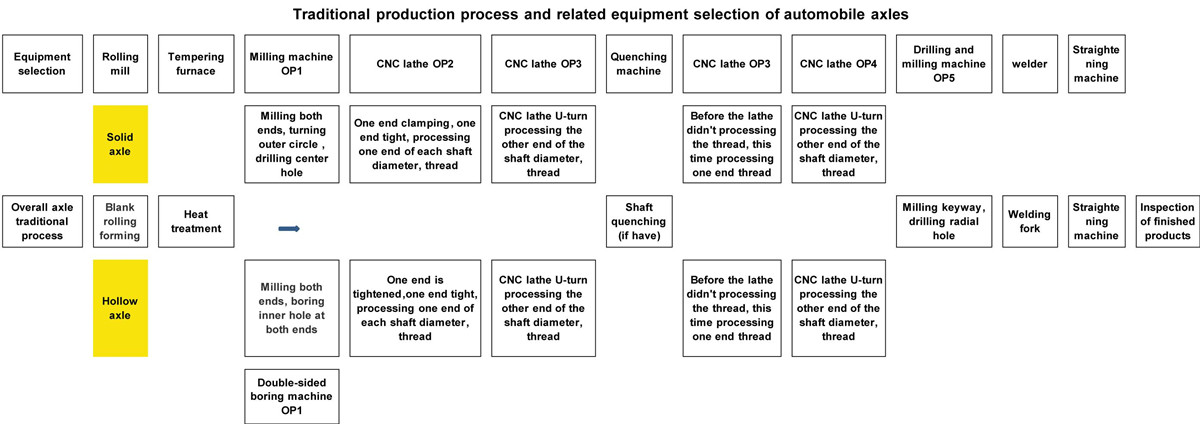
పైన పేర్కొన్న యాక్సిల్ ఉత్పత్తి ప్రక్రియలో, మెషీనింగ్ను పూర్తి చేయడానికి కనీసం మూడు రకాల మెషిన్ టూల్స్ అవసరం: మిల్లింగ్ మెషిన్ లేదా డబుల్-సైడెడ్ బోరింగ్ మెషిన్, CNC లేత్, డ్రిల్లింగ్ మరియు మిల్లింగ్ మెషిన్, మరియు CNC లేత్ను టర్న్ అరౌండ్ చేయవలసి ఉంటుంది (కొంతమంది కస్టమర్లు డబుల్-హెడ్ CNC లేత్ను ఎంచుకున్నారు). థ్రెడ్ ప్రాసెసింగ్ విషయానికి వస్తే, షాఫ్ట్ డయామీటర్ను క్వెంచింగ్ చేస్తే, క్వెంచింగ్ తర్వాత దానిని ప్రాసెస్ చేస్తారు; క్వెంచింగ్ లేకపోతే, దానిని OP2 మరియు OP3లో ప్రాసెస్ చేస్తారు, మరియు OP4 మరియు OP5 సీక్వెన్స్ మెషిన్ టూల్స్ను వదిలివేస్తారు.
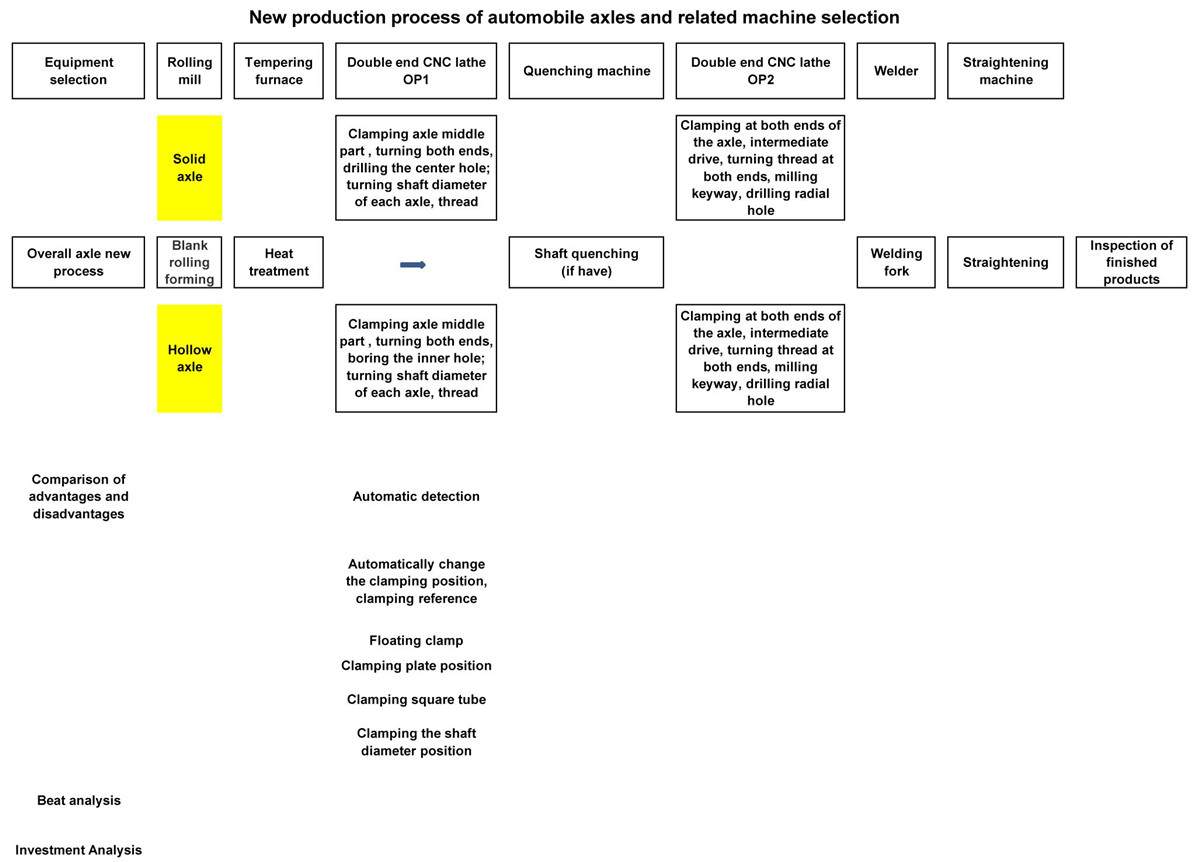
కొత్త ఉత్పత్తి ప్రక్రియ నుండి, మెషీనింగ్ కోసం ఉపయోగించే మిల్లింగ్ మెషీన్ (సాలిడ్ యాక్సిల్) లేదా డబుల్-సైడెడ్ బోరింగ్ మెషీన్ (హోలో యాక్సిల్)తో పాటు CNC లేత్, సాంప్రదాయ OP1 మిల్లింగ్, OP2, OP3 టర్నింగ్ సీక్వెన్స్, మరియు OP5 డ్రిల్లింగ్ మరియు మిల్లింగ్ను కూడా డబుల్-ఎండ్ CNC లేత్ OP1తో భర్తీ చేయవచ్చు.
షాఫ్ట్ వ్యాసానికి క్వెంచింగ్ అవసరం లేని సాలిడ్ యాక్సిల్స్ కోసం, కీ గ్రూవ్స్ మిల్లింగ్ మరియు రేడియల్ హోల్స్ డ్రిల్లింగ్తో సహా అన్ని మెషీనింగ్ పనులను ఒకే సెటప్లో పూర్తి చేయవచ్చు. షాఫ్ట్ వ్యాసానికి క్వెంచింగ్ అవసరం లేని హాలో యాక్సిల్స్ కోసం, మెషీన్ టూల్లో ఆటోమేటిక్ కన్వర్షన్ క్లాంపింగ్ ప్రమాణాన్ని అమలు చేయవచ్చు మరియు మెషీనింగ్ పనులను ఒకే మెషీన్ టూల్తో పూర్తి చేయవచ్చు.
యాక్సిల్స్ను మెషీనింగ్ చేయడానికి డబుల్-ఎండ్ యాక్సిల్ ప్రత్యేక CNC లేత్లను ఎంచుకోవడం వల్ల మెషీనింగ్ మార్గం గణనీయంగా తగ్గిపోతుంది, అలాగే ఎంచుకున్న మెషిన్ టూల్స్ రకం మరియు పరిమాణం కూడా తగ్గుతుంది.
3. స్ప్లిట్ యాక్సిల్ ఉత్పత్తి ప్రక్రియ:
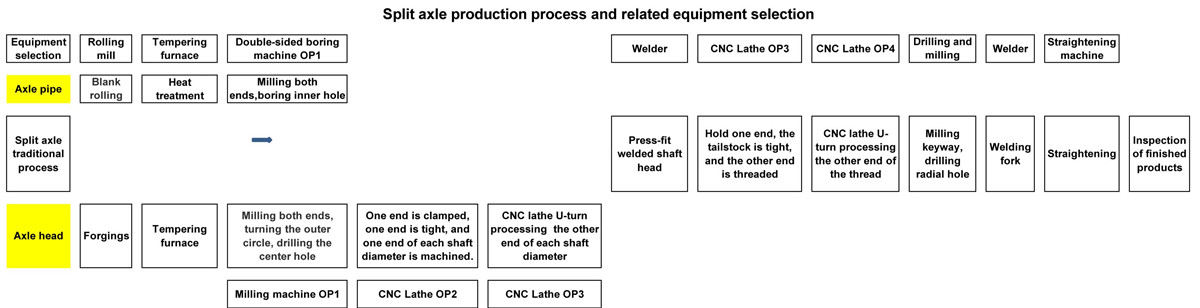
పై ప్రక్రియ నుండి, వెల్డింగ్కు ముందు యాక్సిల్ ట్యూబ్ ప్రాసెసింగ్ పరికరంగా డబుల్-ఎండ్ CNC లేత్ను కూడా ఎంచుకోవచ్చు. వెల్డింగ్ తర్వాత యాక్సిల్ ప్రాసెసింగ్ కోసం, డబుల్-ఎండ్ యాక్సిల్స్ కొరకు ప్రత్యేకమైన CNC లేత్ను మొదటి ఎంపికగా చేసుకోవాలి: ఇది రెండు చివర్లలో ఏకకాలంలో ప్రాసెసింగ్, అధిక ప్రాసెసింగ్ సామర్థ్యం మరియు మంచి మెషీనింగ్ కచ్చితత్వాన్ని అందిస్తుంది. ఒకవేళ యాక్సిల్ యొక్క రెండు చివర్లలోని కీవే మరియు రేడియల్ హోల్ను మెషీన్ చేయవలసి వస్తే, ఆ తర్వాతి కీవే మరియు రేడియల్ హోల్ను కలిపి ప్రాసెస్ చేయడానికి మెషీన్కు పవర్ టూల్ హోల్డర్ను కూడా అమర్చవచ్చు.
4. కొత్త ప్రక్రియ ఎంపిక యంత్రం యొక్క ప్రయోజనం మరియు లక్షణం:
1) ప్రక్రియను కేంద్రీకరించడం, వర్క్పీస్ క్లాంపింగ్ సమయాలను తగ్గించడం, సహాయక ప్రాసెసింగ్ సమయాన్ని తగ్గించడం, రెండు చివర్లలో ఏకకాల ప్రాసెసింగ్ టెక్నాలజీని ఉపయోగించడం ద్వారా ఉత్పత్తి సామర్థ్యం గణనీయంగా మెరుగుపడుతుంది.
2) ఒకేసారి క్లాంపింగ్ చేయడం, రెండు చివర్లలో ఏకకాలంలో ప్రాసెసింగ్ చేయడం వల్ల యాక్సిల్ యొక్క మెషీనింగ్ ఖచ్చితత్వం మరియు కోయాక్సియాలిటీ మెరుగుపడతాయి.
3) ఉత్పత్తి ప్రక్రియను తగ్గించడం, ఉత్పత్తి ప్రదేశంలో భాగాల మార్పిడిని తగ్గించడం, సైట్ వినియోగ సామర్థ్యాన్ని మెరుగుపరచడం మరియు ఉత్పత్తి యొక్క సంస్థ మరియు నిర్వహణను మెరుగుపరచడంలో సహాయపడటం.
4) అధిక సామర్థ్యం గల ప్రాసెసింగ్ పరికరాలను ఉపయోగించడం వల్ల, పూర్తి స్వయంచాలిత ఉత్పత్తిని సాధించడానికి మరియు కార్మిక వ్యయాలను తగ్గించడానికి దీనికి లోడింగ్ మరియు అన్లోడింగ్ పరికరాలు మరియు నిల్వ పరికరాలను అమర్చవచ్చు.
5) వర్క్పీస్ మధ్యస్థ స్థానంలో బిగించబడి ఉంటుంది, ఈ బిగింపు నమ్మదగినదిగా ఉంటుంది, మరియు మెషిన్ టూల్ కటింగ్ కోసం అవసరమైన టార్క్ తగినంతగా ఉండటం వలన, అధిక మొత్తంలో టర్నింగ్ చేయవచ్చు.
6) మెషిన్ టూల్కు ఆటోమేటిక్ డిటెక్షన్ పరికరాన్ని అమర్చవచ్చు, ముఖ్యంగా బోలు యాక్సిల్ కోసం, ఇది మెషినింగ్ తర్వాత యాక్సిల్ యొక్క ఏకరీతి మందాన్ని నిర్ధారిస్తుంది.
7) బోలు ఇరుసుల విషయంలో, OP1 సీక్వెన్సర్ యొక్క రెండు చివర్లలోని లోపలి రంధ్రాలు పూర్తయినప్పుడు, సాంప్రదాయ వినియోగదారుడు ఒక చివరను క్లాంప్ను పైకి లేపడానికి మరియు మరొక చివరను టెయిల్స్టాక్తో వర్క్పీస్ను బిగించి టర్నింగ్ చేయడానికి ఉపయోగిస్తారు, కానీ లోపలి రంధ్రం పరిమాణం భిన్నంగా ఉంటుంది. లోపలి రంధ్రం చిన్నగా ఉన్నప్పుడు, బిగించే దృఢత్వం సరిపోదు, గరిష్ట బిగింపు టార్క్ సరిపోదు, మరియు సమర్థవంతమైన కటింగ్ పూర్తి చేయడం సాధ్యపడదు.
కొత్త డబుల్-ఫేస్ లేత్లో, బోలు ఇరుసు యొక్క రెండు చివర్లలోని లోపలి రంధ్రాలు పూర్తయినప్పుడు, యంత్రం స్వయంచాలకంగా బిగింపు విధానాన్ని మారుస్తుంది: రెండు చివరలను వర్క్పీస్ను బిగించడానికి ఉపయోగిస్తారు, మరియు మధ్యలో ఉన్న డ్రైవ్ టార్క్ను ప్రసారం చేయడానికి వర్క్పీస్ను తేలికగా కదిలిస్తుంది.
8) అంతర్నిర్మిత హైడ్రాలిక్ క్లాంపింగ్ వర్క్పీస్తో కూడిన హెడ్స్టాక్ను యంత్రం యొక్క Z దిశలో కదిలించవచ్చు. కస్టమర్ అవసరానికి అనుగుణంగా మధ్య చదరపు ట్యూబ్ (గుండ్రని ట్యూబ్), దిగువ ప్లేట్ స్థానం మరియు యాక్సిల్ యొక్క షాఫ్ట్ వ్యాసం స్థానాన్ని పట్టుకోవచ్చు.
5. ముగింపు:
పై పరిస్థితి దృష్ట్యా, ఆటోమొబైల్ యాక్సిల్స్ను మెషినింగ్ చేయడానికి డబుల్-ఎండ్ CNC లేత్లను ఉపయోగించడం వల్ల సాంప్రదాయ పద్ధతుల కంటే గణనీయమైన ప్రయోజనాలు ఉన్నాయి. ఇది ఉత్పత్తి ప్రక్రియ మరియు యంత్ర నిర్మాణం పరంగా సాంప్రదాయ యంత్ర పరికరాల స్థానాన్ని భర్తీ చేయగల ఒక అధునాతన తయారీ సాంకేతికత.
మధ్య భాగం
6. యాక్సిల్ కస్టమర్ కేసు
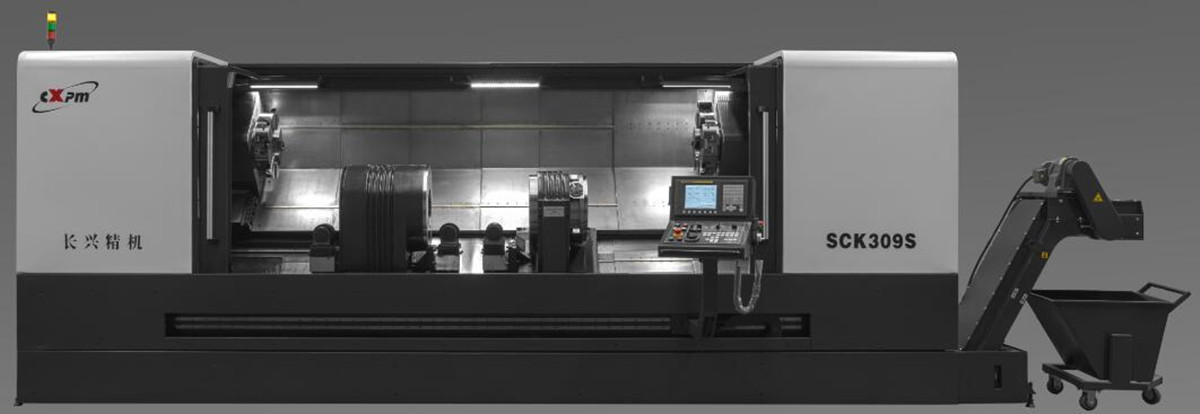
ప్రత్యేక డబుల్-ఎండ్ యాక్సిల్ CNC లేత్ పరిచయం
యాక్సిల్ ప్రాసెసింగ్ పరిధి: ∮50-200మిమీ, □50-150మిమీ, ప్రాసెసింగ్ పొడవు: 1000-2800మిమీ
యంత్ర నిర్మాణం మరియు పనితీరు పరిచయం
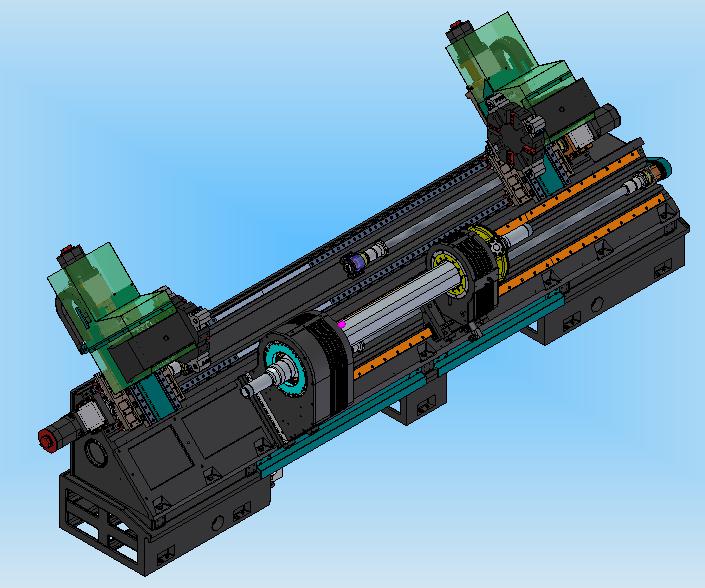
ఈ మెషిన్ టూల్ 45° వాలు గల బెడ్ లేఅవుట్ను కలిగి ఉంటుంది, ఇది మంచి దృఢత్వాన్ని మరియు సులభమైన చిప్ తొలగింపును అందిస్తుంది. ఇంటర్మీడియట్ డ్రైవ్ క్లాంపింగ్ ఫంక్షన్తో కూడిన హెడ్స్టాక్ బెడ్ మధ్యలో అమర్చబడి ఉంటుంది, మరియు రెండు టూల్ హోల్డర్లు స్పిండిల్ బాక్స్కు ఇరువైపులా అమర్చబడి ఉంటాయి. ఈ మెషిన్ యొక్క కనిష్ట క్లాంపింగ్ పొడవు 1200mm మరియు గరిష్ట మెషీనింగ్ పొడవు 2800mm. ఇందులో రోలింగ్ గైడ్ ఉపయోగించబడింది, మరియు ప్రతి సర్వో ఫీడ్ షాఫ్ట్కు అధిక శబ్దం చేసే బాల్ స్క్రూను అమర్చారు. ఎలాస్టిక్ కప్లింగ్ నేరుగా అనుసంధానించబడి ఉండటం వల్ల, శబ్దం తక్కువగా ఉంటుంది, పొజిషనింగ్ కచ్చితత్వం మరియు పునరావృత పొజిషనింగ్ ఖచ్చితత్వం అధికంగా ఉంటాయి.
■ఈ యంత్రం రెండు-ఛానల్ నియంత్రణ వ్యవస్థతో అమర్చబడింది. భాగం యొక్క రెండు చివరలను ఏకకాలంలో లేదా వరుసగా మెషీనింగ్ చేయడానికి, రెండు టూల్ హోల్డర్లను స్పిండిల్కు ఒకేసారి లేదా విడివిడిగా అనుసంధానించవచ్చు.
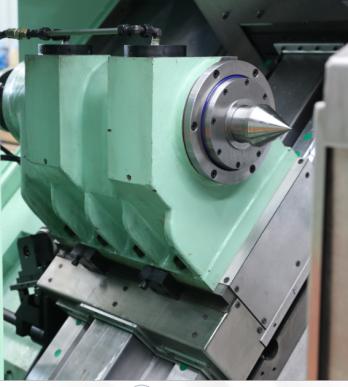
■ఈ యంత్రం రెండు హెడ్స్టాక్లతో అమర్చబడి ఉంటుంది. ప్రధాన హెడ్స్టాక్ బెడ్ మధ్యలో స్థిరంగా అమర్చబడి ఉంటుంది, మరియు సర్వో మోటార్ టూత్డ్ బెల్ట్ ద్వారా ప్రధాన షాఫ్ట్కు శక్తిని సరఫరా చేస్తుంది. సబ్-స్పిండిల్ బాక్స్, మెషిన్ టూల్ యొక్క దిగువ గైడ్ రైలుపై, ప్రధాన స్పిండిల్ బాక్స్కు ఏకకేంద్రకంగా అమర్చబడి ఉంటుంది. భాగాలను లోడ్ చేయడం మరియు అన్లోడ్ చేయడాన్ని సులభతరం చేయడానికి, మరియు వివిధ క్లాంపింగ్ స్థానాలను సర్దుబాటు చేయడానికి వీలుగా దీనిని సర్వో మోటార్ ద్వారా అక్షీయంగా కదిలించవచ్చు. భాగాలను మెషినింగ్ చేసేటప్పుడు, సబ్-స్పిండిల్ బేస్ మెషిన్ రైలుకు లాక్ చేయబడి ఉంటుంది. తయారీ ప్రక్రియ ద్వారా రెండు హెడ్స్టాక్ల ఏకకేంద్రక ఖచ్చితత్వానికి హామీ ఇవ్వబడుతుంది, దీని ఫలితంగా మెషినింగ్ చేయబడిన భాగాలలో అధిక స్థాయి ఏకకేంద్రత లభిస్తుంది.
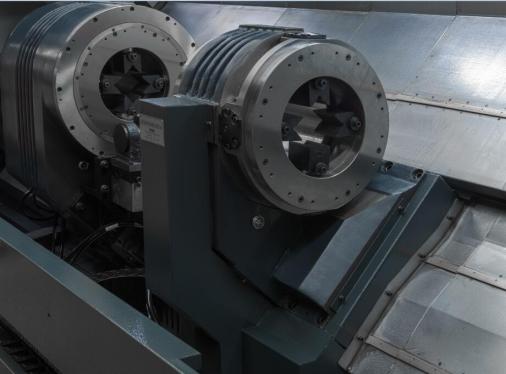
■హెడ్స్టాక్ స్పిండిల్ సిస్టమ్, ఫిక్చర్ మరియు ఆయిల్ డిస్ట్రిబ్యూషన్ సిస్టమ్ను ఏకీకృతం చేస్తుంది, మరియు ఇది కాంపాక్ట్ నిర్మాణం మరియు నమ్మకమైన ఆపరేషన్ను కలిగి ఉంటుంది. హెడ్స్టాక్ యొక్క నిర్దిష్ట క్లాంపింగ్ వ్యాసం మరియు వెడల్పు కస్టమర్ యొక్క యాక్సిల్ భాగాల ద్వారా నిర్ణయించబడతాయి.
ప్రధాన హెడ్స్టాక్ను రెండు దశల బెల్ట్ మరియు గేర్ ద్వారా నెమ్మదింపజేయడం వల్ల, స్పిండిల్ అధిక టార్క్ను ఉత్పత్తి చేయగలుగుతుంది. భాగాలను బిగించడం కోసం, ప్రధాన హెడ్స్టాక్ యొక్క ఎడమ చివరన మరియు సబ్-హెడ్స్టాక్ యొక్క కుడి చివరన వరుసగా ఒక క్లాంప్ అమర్చబడి ఉంటుంది. ప్రధాన హెడ్స్టాక్ భాగాలను తిరిగేలా నడిపినప్పుడు, భాగాలను బిగించే సబ్-హెడ్స్టాక్ క్లాంప్ కూడా ప్రధాన హెడ్స్టాక్తో పాటు తిరుగుతుంది.
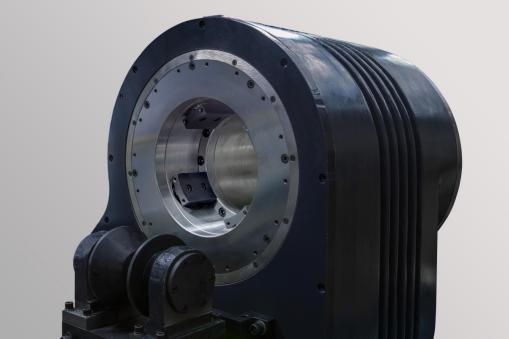
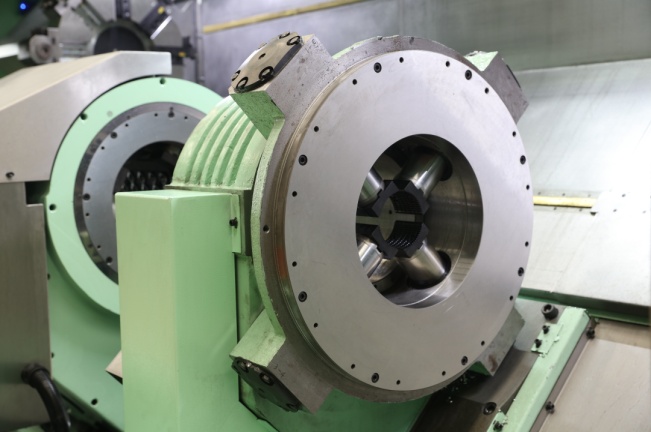
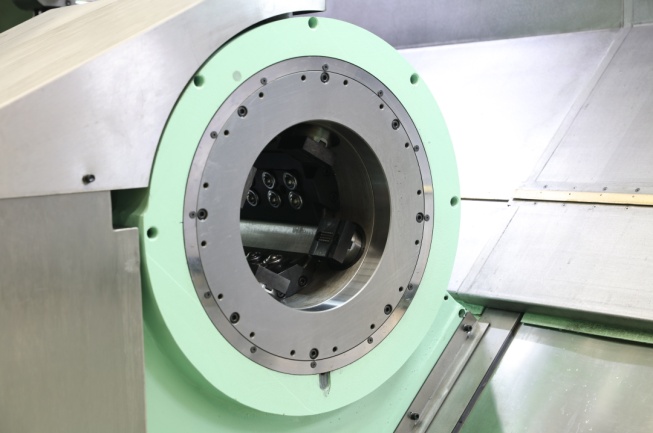
ఈ ఫిక్చర్లో మూడు రేడియల్ సిలిండర్లు అమర్చబడి ఉంటాయి (గుండ్రని మరియు చతురస్రాకార వస్తువులను రెండింటినీ క్లాంప్ చేస్తే నాలుగు రేడియల్ సిలిండర్లు). హైడ్రాలిక్ పీడనం ద్వారా పిస్టన్ ముందుకు వెనుకకు కదులుతుంది, మరియు భాగాలను స్వయంగా కేంద్రీకరించి క్లాంప్ చేయడానికి పిస్టన్ చివర క్లాగులు అమర్చబడి ఉంటాయి. భాగాలను మార్చేటప్పుడు క్లాగులను మార్చడం త్వరగా మరియు సులభంగా ఉంటుంది. క్లాంపింగ్ బలాన్ని హైడ్రాలిక్ సిస్టమ్ యొక్క పీడనం ద్వారా సర్దుబాటు చేస్తారు. భాగాన్ని మెషిన్ చేస్తున్నప్పుడు, క్లాంప్ ప్రధాన షాఫ్ట్తో పాటు తిరుగుతుంది, మరియు ఆయిల్ డిస్ట్రిబ్యూషన్ సిస్టమ్ క్లాంప్కు నూనెను సరఫరా చేస్తుంది, తద్వారా భ్రమణ సమయంలో క్లాంప్కు తగినంత క్లాంపింగ్ బలం ఉంటుంది. ఈ క్లాంప్కు అధిక క్లాంపింగ్ బలం మరియు పెద్ద క్లా స్ట్రోక్ వంటి ప్రయోజనాలు ఉన్నాయి.
■ కస్టమర్ యొక్క బోలు యాక్సిల్ మెషీనింగ్ తర్వాత గోడ మందం ఏకరీతిగా ఉండకపోవడం అనే సమస్యను పరిష్కరించడానికి, ఈ మెషీన్కు ఆటోమేటిక్ వర్క్పీస్ తనిఖీ పరికరాన్ని అమర్చవచ్చు. యాక్సిల్ క్లాంపింగ్ పూర్తయిన తర్వాత, వర్క్పీస్ను ఆటోమేటిక్గా గుర్తించి, ప్రోబ్ ముందుకు వచ్చి వర్క్పీస్ యొక్క స్థానాన్ని కొలుస్తుంది; కొలత పూర్తయిన తర్వాత, ఆ పరికరం మూసి ఉన్న ప్రదేశంలోకి వెనక్కి వెళ్ళిపోతుంది.
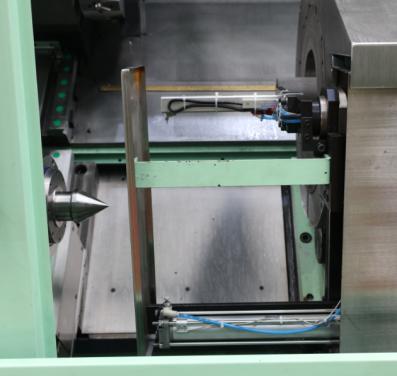
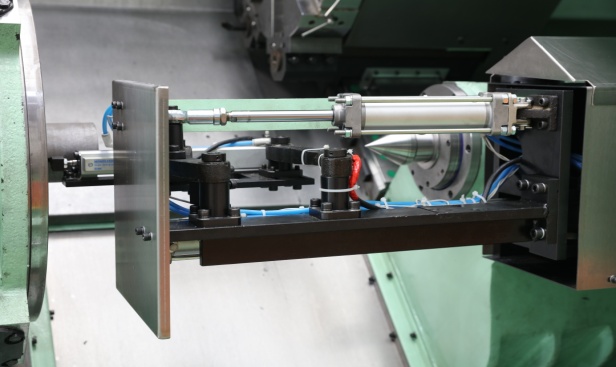
బోలు యాక్సిల్స్ యొక్క వివిధ మెషీనింగ్ ప్రక్రియల కోసం, బేరింగ్ స్థానాన్ని క్లాంపింగ్ రిఫరెన్స్గా ఉపయోగిస్తే, ఆటోమేటిక్ క్లాంపింగ్ మరియు బిగింపుతో కూడిన మెషీన్ నిర్మాణాన్ని ఎంచుకోవచ్చు. అలాగే, ఒకే మెషీన్ యొక్క అవసరాలను తీర్చడానికి ప్రధాన మరియు సహాయక స్పిండిల్ హెడ్లకు ఇరువైపులా ప్రోగ్రామబుల్ టెయిల్స్టాక్ అందించబడుతుంది. దీనితో ఒకేసారి రెండు దశల ప్రాసెసింగ్ను పూర్తి చేయవచ్చని భావిస్తున్నారు. అదే సమయంలో, ఇది ఆటోమేటిక్ లోడింగ్ మరియు అన్లోడింగ్ భాగాలకు మరిన్ని మరియు మెరుగైన ఎంపికలను కూడా అందిస్తుంది.
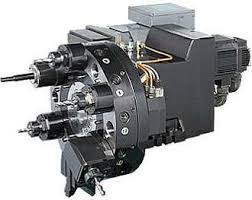
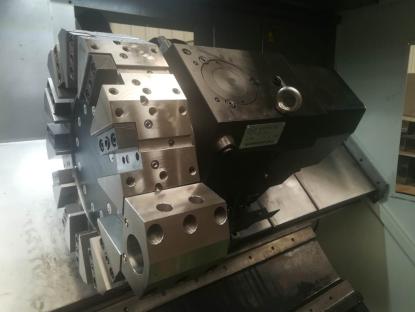
■ఎడమ మరియు కుడి టూల్ హోల్డర్లకు సాధారణ రోటరీ టూల్ హోల్డర్లను లేదా పవర్ టర్రెట్లను అమర్చవచ్చు. వాటికి డ్రిల్లింగ్ మరియు మిల్లింగ్ ఫంక్షన్లు ఉంటాయి, ఇవి కీలక భాగాల డ్రిల్లింగ్ మరియు మిల్లింగ్ను పూర్తి చేయగలవు.
■ఈ మెషిన్ టూల్ పూర్తిగా మూసివేయబడి ఉంటుంది మరియు ఆటోమేటిక్ లూబ్రికేషన్ పరికరం మరియు ఆటోమేటిక్ చిప్ తొలగింపు పరికరం (ముందు భాగంలో) అమర్చబడి ఉంటాయి. ఇది మంచి రక్షణ పనితీరు, అందమైన రూపం, సులభమైన ఆపరేషన్ మరియు సౌకర్యవంతమైన నిర్వహణను కలిగి ఉంది.
■ యంత్రం యొక్క వివరణాత్మక నిర్దేశాలు మరియు ఆకృతీకరణలు యాక్సిల్ అవసరాలు మరియు కస్టమర్ అవసరాలకు అనుగుణంగా నిర్ణయించబడతాయి, మరియు వాటిని ఇక్కడ పునరావృతం చేయము.
మీ శ్రద్ధకు ధన్యవాదాలు!
ఉత్పత్తుల వర్గాలు
-

VC సిరీస్ అధిక దృఢత్వ CNC మెషీనింగ్ సెంటర్...
-

HP సిరీస్ హారిజాంటల్ మూవింగ్ కాలమ్ లీనియర్ గైడ్...
-

HT సిరీస్ హారిజాంటల్ మూవింగ్ కాలమ్ లీనియర్ గైడ్...
-

VS సిరీస్ ఫోర్-ట్రాక్ హెవీ డ్యూటీ CNC మెషీనింగ్ C...
-

అధిక దృఢత్వంతో కూడిన V సిరీస్ CNC మెషీనింగ్ సెంటర్
-

X సిరీస్ డబుల్ కాలమ్ CNC మెషీనింగ్ సెంటర్
-

హారిజాంటల్ 5-యాక్సిస్ CNC మెషీనింగ్ సెంటర్ TKG1600
-

CNC వర్టికల్ టర్నింగ్ మరియు మిల్లింగ్ కాంపోజిట్ సెంటర్...
-

హై స్పీడ్ CNC మెషీనింగ్ సెంటర్ GM సిరీస్
-

హై స్పీడ్ CNC మిల్లింగ్ GT సిరీస్
-

డ్యూయల్-స్పిండిల్ CNC లాత్ SK32
-

చక్రాల కోసం CNC వర్టికల్ మెషీనింగ్ సెంటర్ RFTV510...