


పరిచయం
అతిపెద్ద ప్లేట్లు, అచ్చులు, ఫ్రేమ్లు మరియు నిర్మాణ భాగాలను మెషీనింగ్ చేసే షాపులకు, స్పిండిల్ పవర్తో పాటు మెషీన్ నిర్మాణం కూడా అంతే ముఖ్యం. గాంట్రీ CNC మెషీన్లు, సాంప్రదాయ C-ఫ్రేమ్ సెటప్ల కంటే పెద్ద వర్కింగ్ ఎన్వలప్ మరియు మెరుగైన దృఢత్వాన్ని అందించే ఓవర్హెడ్ బ్రిడ్జ్ను ఉపయోగించడం ద్వారా, పొడవైన, బరువైన మరియు ఆధారం ఇవ్వడానికి కష్టంగా ఉండే వర్క్పీస్లను నిర్వహించడానికి రూపొందించబడ్డాయి. భాగం పరిమాణం మరియు బరువు ఖచ్చితత్వం, స్థిరత్వం మరియు వర్క్ఫ్లో సామర్థ్యానికి సవాలుగా మారినప్పుడు ఇది వాటిని ప్రత్యేకంగా సమర్థవంతంగా చేస్తుంది. గాంట్రీ నిర్మాణం పెద్ద-స్థాయి మెషీనింగ్కు ఎలా మద్దతు ఇస్తుందో, ఇది ప్రామాణిక నిలువు మెషీన్ల కంటే ఎక్కడ మెరుగ్గా పనిచేస్తుందో మరియు ఏ ఉత్పత్తి పరిస్థితులు దీనిని మరింత ఆచరణాత్మక ఎంపికగా చేస్తాయో ఈ క్రింది చర్చ వివరిస్తుంది.
గాంట్రీ CNC మెషీన్లు సరైన ఎంపిక అయినప్పుడు
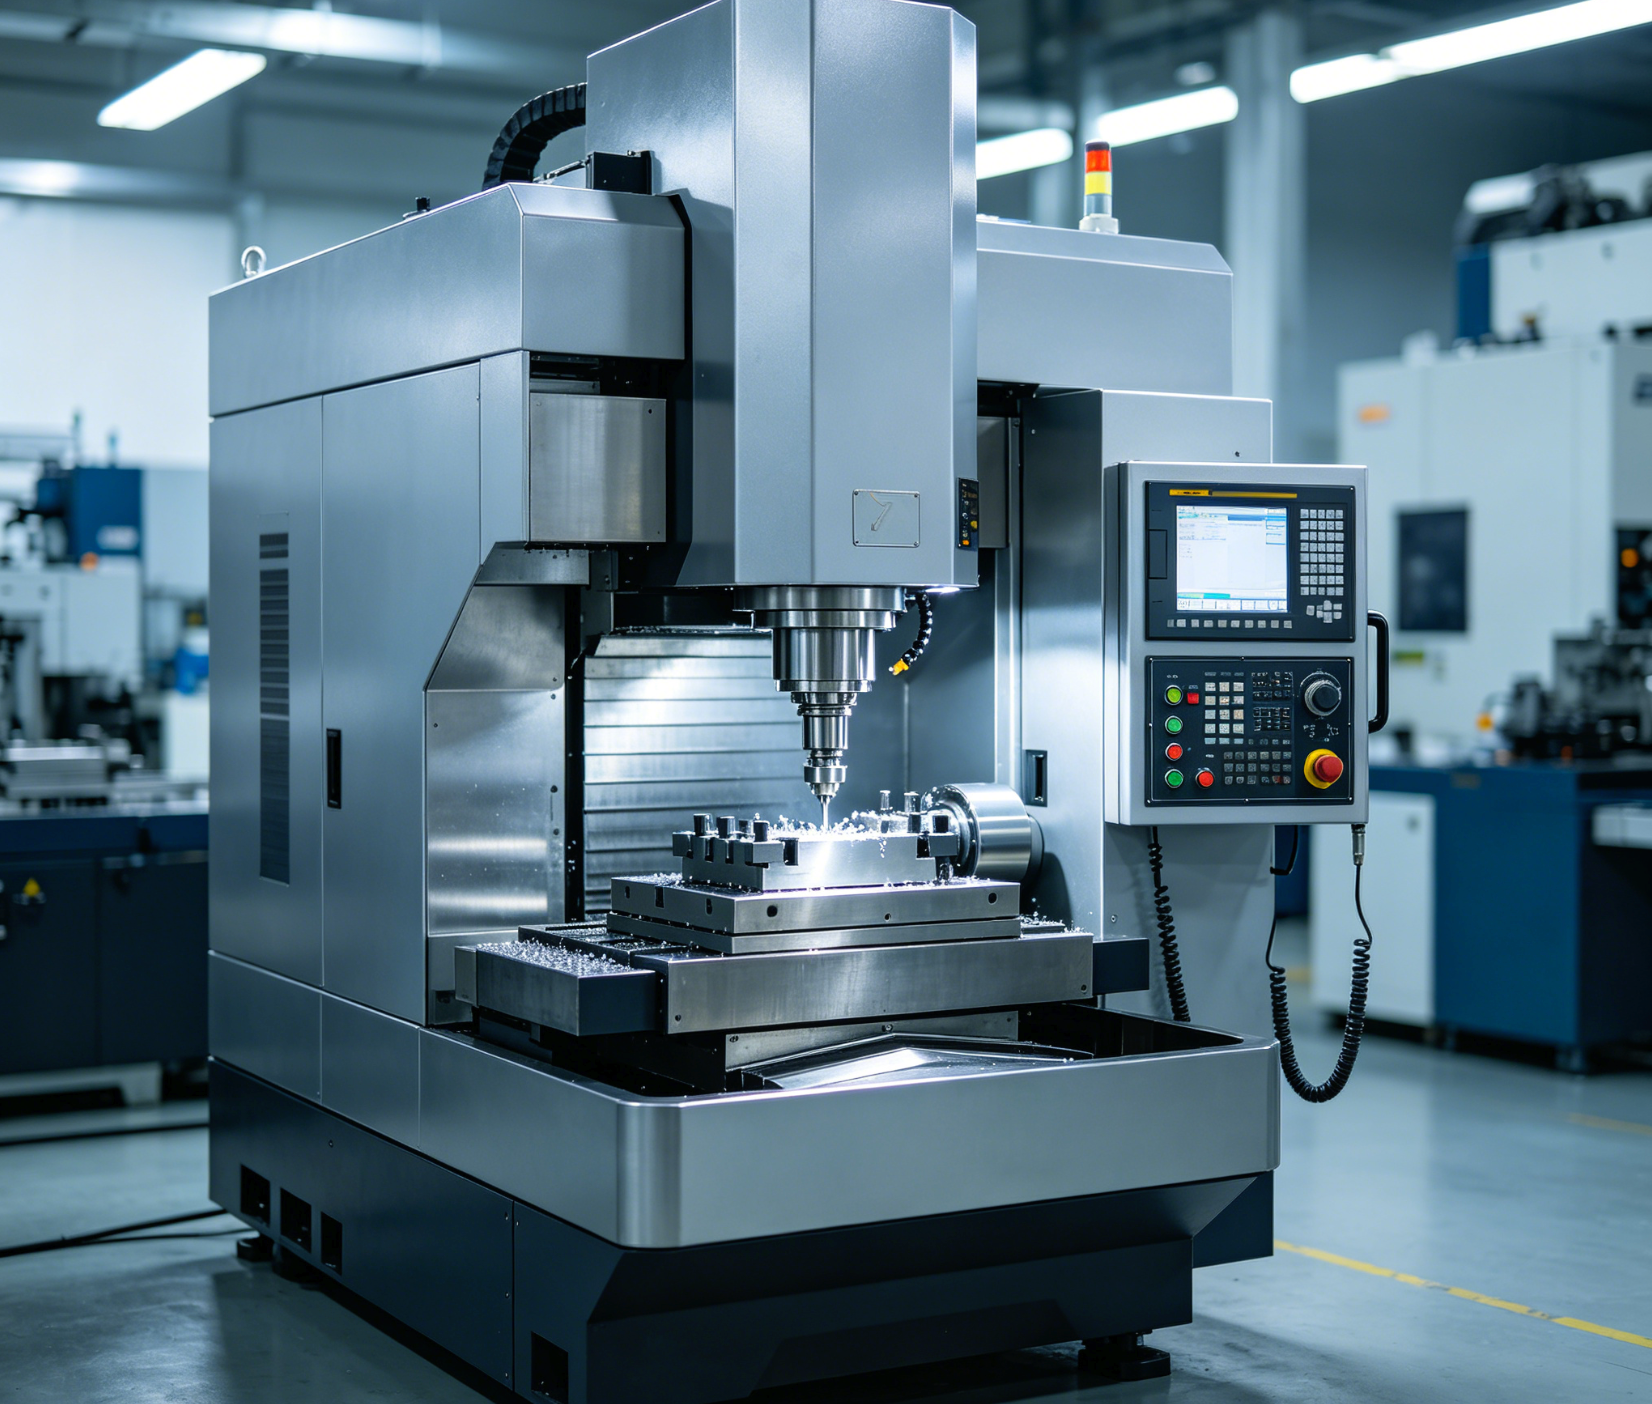
ప్రాథమిక నిర్మాణంCNC మెషీనింగ్ఒక తయారీదారు ఉత్పత్తి చేయగల భౌతిక పరిమితులను ఇది నిర్దేశిస్తుంది. సాంప్రదాయ వర్టికల్ మెషీనింగ్ సెంటర్లు (VMCలు) సాధారణంగా C-ఫ్రేమ్ డిజైన్ను ఉపయోగిస్తాయి, ఇది సహజంగానే వర్క్పీస్ యొక్క పరిమాణం మరియు బరువును పరిమితం చేస్తుంది. గాంట్రీ CNC మెషీన్లు, వర్క్ టేబుల్పై విస్తరించి ఉండే ఓవర్హెడ్ బ్రిడ్జ్ నిర్మాణాన్ని ఉపయోగించడం ద్వారా ఈ పరిమితులను పరిష్కరిస్తాయి. ఈ డిజైన్, మెషీనింగ్ ఎన్వలప్ను C-ఫ్రేమ్ యొక్క పరిమితమైన థ్రోట్ డెప్త్ నుండి వేరు చేస్తుంది.
తయారీదారులుసాధారణంగా 2,000 మిమీ కంటే ఎక్కువ పొడవు లేదా 5,000 కిలోల కంటే ఎక్కువ బరువు ఉన్న వర్క్పీస్లను హ్యాండిల్ చేసేటప్పుడు గాంట్రీ సిస్టమ్లకు మారతారు. రెండు కాలమ్ల మీదుగా ఒక దృఢమైన క్రాస్బీమ్పై స్పిండిల్కు ఆసరా ఇవ్వడం ద్వారా, గాంట్రీ మెషీన్లు కటింగ్ ఫోర్స్లను సమరూపంగా పంపిణీ చేస్తాయి. ఈ నిర్మాణ జ్యామితి, భారీ భాగాలపై కొలతల ఖచ్చితత్వాన్ని దెబ్బతీసే వంపు మరియు కంపనాన్ని నివారిస్తుంది.
ఉత్పత్తి పరిమాణం, భాగం బరువు మరియు పనిప్రవాహ అవసరాలు
గాంట్రీ యంత్రాన్ని ఉపయోగించాలనే నిర్ణయం తరచుగా భాగం యొక్క ద్రవ్యరాశి మరియు డైనమిక్ పొజిషనింగ్ మధ్య పరస్పర చర్యపై ఆధారపడి ఉంటుంది. స్థిర-టేబుల్ గాంట్రీ డిజైన్లలో, వర్క్పీస్ స్థిరంగా ఉంటుంది, అయితే బ్రిడ్జ్ X-అక్షం వెంబడి కదులుతుంది. ఈ కాన్ఫిగరేషన్, భాగం యొక్క భారీ బరువును వేగవంతం చేయడానికి లేదా నెమ్మదింపజేయడానికి సర్వో మోటార్ల అవసరం లేకుండా, యంత్రం అత్యధిక టేబుల్ లోడ్లను—తరచుగా చదరపు మీటరుకు 10,000 కిలోగ్రాములకు మించి—మోయడానికి అనుమతిస్తుంది. తత్ఫలితంగా, యంత్రం తేలికపాటి కాంపోజిట్ ప్యానెల్ను కత్తిరిస్తున్నా లేదా దృఢమైన స్టీల్ మోల్డ్ బేస్ను కత్తిరిస్తున్నా దాని డైనమిక్ ప్రతిస్పందన స్థిరంగా ఉంటుంది.
వర్క్ఫ్లో అవసరాలు కూడా పెద్ద-ఫార్మాట్ గాంట్రీ సిస్టమ్లను అవలంబించడాన్ని నిర్దేశిస్తాయి. పెండ్యులమ్ మెషీనింగ్ను ఉపయోగించే సౌకర్యాలు విస్తారమైన వర్క్ టేబుల్ను వేర్వేరు జోన్లుగా విభజించగలవు. ఒక జోన్లో స్పిండిల్ ఒక వర్క్పీస్పై పనిచేస్తుండగా, ఆపరేటర్లు ప్రక్కనే ఉన్న జోన్లో ఒక భాగాన్ని సురక్షితంగా లోడ్ చేయవచ్చు, అన్లోడ్ చేయవచ్చు లేదా తనిఖీ చేయవచ్చు. ఈ నిరంతర ఆపరేషన్ స్పిండిల్ డౌన్టైమ్ను గణనీయంగా తగ్గిస్తుంది మరియు మొత్తం పరికరాల సామర్థ్యాన్ని (OEE) మెరుగుపరుస్తుంది.
పెద్ద-ఫార్మాట్ గాంట్రీ CNC యంత్రాలను ఉపయోగించే పరిశ్రమలు
ఏరోస్పేస్ రంగం వింగ్ స్పార్లు, ఫ్యూజ్లేజ్ బల్క్హెడ్లు మరియు ల్యాండింగ్ గేర్ భాగాల వంటి నిర్మాణ భాగాలను మిల్లింగ్ చేయడానికి గాంట్రీ CNC యంత్రాలపై ఎక్కువగా ఆధారపడుతుంది. ఈ భాగాలకు తరచుగా నిరంతర మిల్లింగ్ అవసరం ఉంటుంది.5-యాక్సిస్ మెషీనింగ్10 మీటర్లకు మించిన పొడవులలో, కఠినమైన ఏరోస్పేస్ టాలరెన్స్లను పాటిస్తూ, మూవింగ్-గాంట్రీ సిస్టమ్ మాత్రమే అందించగల వర్క్ ఎన్వలప్ అవసరం.
శక్తి రంగంలో, విండ్ టర్బైన్ హబ్లు, జనరేటర్ హౌసింగ్లు మరియు హీట్ ఎక్స్ఛేంజర్ ట్యూబ్ షీట్ల ఉత్పత్తికి భారీ ఫోర్జింగ్లపై అధిక మొత్తంలో పదార్థాన్ని తొలగించాల్సి ఉంటుంది. అధిక-టార్క్ స్పిండిల్స్ మరియు రైట్-యాంగిల్ హెడ్లతో కూడిన గాంట్రీ యంత్రాలు, తయారీదారులకు ఈ అతిపెద్ద భాగాలను ఒకే సెటప్లో డ్రిల్ చేయడానికి మరియు మిల్లింగ్ చేయడానికి వీలు కల్పిస్తాయి. అదేవిధంగా, ఆటోమోటివ్ టూలింగ్ పరిశ్రమలో, ఉన్నతమైన ఉపరితల ముగింపు మరియు ఘనపరిమాణ ఖచ్చితత్వం అత్యంత కీలకమైన పెద్ద స్టాంపింగ్ డైలు మరియు ఇంజెక్షన్ మోల్డ్లను రూపొందించడానికి ఈ యంత్రాలను ఉపయోగిస్తారు.
గాంట్రీ CNC యంత్రాల కీలక రూపకల్పన లక్షణాలు
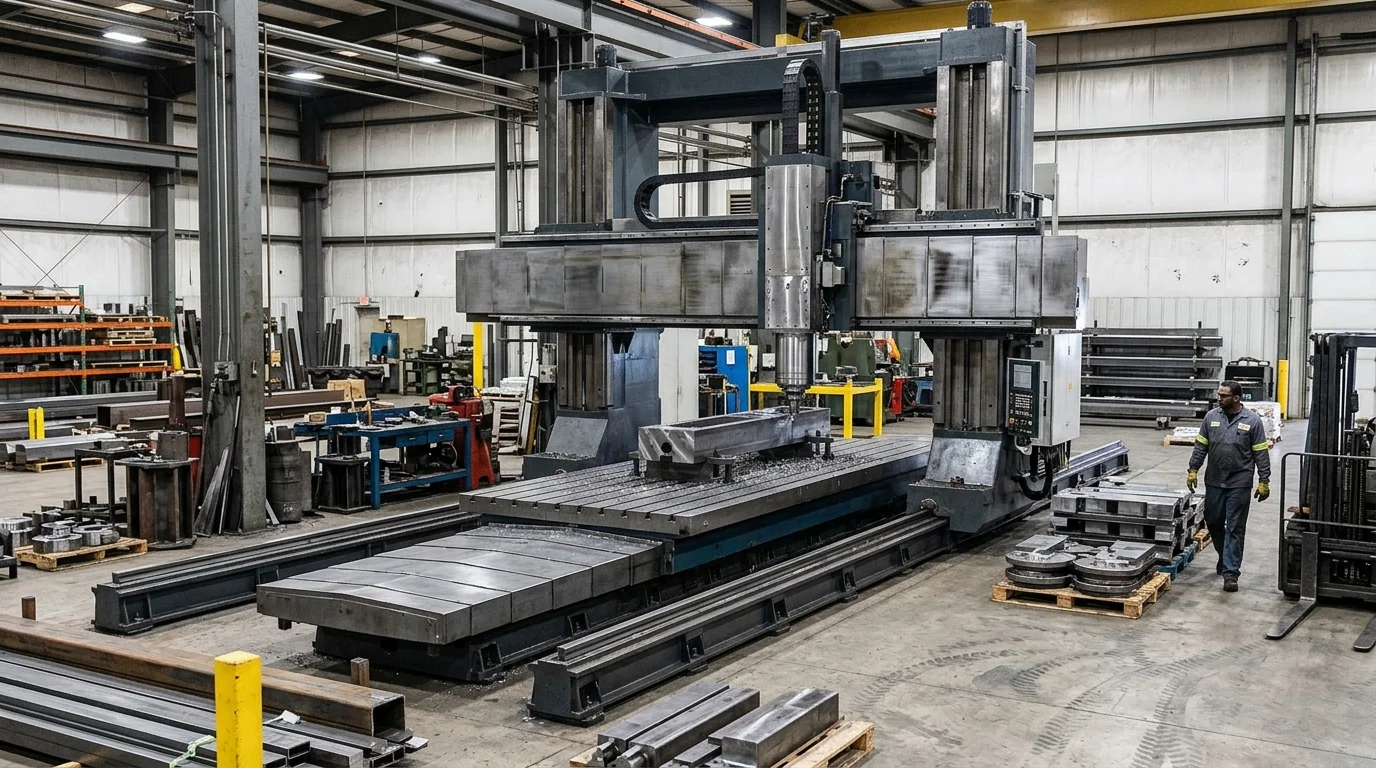
గాంట్రీ CNC యంత్రం యొక్క పనితీరు దాని నిర్మాణ ఇంజనీరింగ్తో నేరుగా ముడిపడి ఉంటుంది. ప్రామాణిక మిల్లింగ్ యంత్రాల వలె కాకుండా, గాంట్రీ ప్లాట్ఫారమ్లు విస్తారమైన ప్రదేశాలలో కూడా దృఢత్వాన్ని నిలుపుకోవాలి. దీనిని సాధించడానికి, తయారీదారులు కాలమ్లు, క్రాస్బీమ్ మరియు బేస్ యొక్క కాస్టింగ్ డిజైన్లను ఆప్టిమైజ్ చేయడానికి ఫైనైట్ ఎలిమెంట్ అనాలిసిస్ (FEA)ను ఉపయోగిస్తారు. దీనివల్ల, భారీగా పదార్థాన్ని తొలగించే సమయంలో ఉత్పన్నమయ్యే హార్మోనిక్ కంపనాలను యంత్రం తట్టుకోగలదని నిర్ధారించుకోవచ్చు.
భారీ నిర్మాణ భాగాలు ఉన్నప్పటికీ, ఆధునిక గేంట్రీ యంత్రాలు అద్భుతమైన గతిశీల పనితీరును సాధిస్తాయి. అధునాతన లీనియర్ మోటార్ టెక్నాలజీ మరియు ట్విన్-డ్రైవ్ సర్వో సిస్టమ్లు ఈ హెవీ-డ్యూటీ యంత్రాలు నిమిషానికి 30 మీటర్ల వరకు వేగవంతమైన ట్రావర్స్ రేట్లను చేరుకోవడానికి వీలు కల్పిస్తాయి, తద్వారా సుదూర ప్రాంతాలలో టూల్ పొజిషనింగ్ను సమర్థవంతంగా నిర్ధారిస్తాయి.
వంతెన నిర్మాణం, ప్రయాణ పరిధి మరియు పట్టిక ఆకృతీకరణ
గాంట్రీ యంత్రం యొక్క అత్యంత ముఖ్యమైన లక్షణం దాని బ్రిడ్జ్ నిర్మాణం, ఇది స్థిరంగా లేదా కదిలేదిగా ఉండవచ్చు. ఒక స్థిర గాంట్రీ (కదిలే టేబుల్) డిజైన్ అత్యుత్తమ దృఢత్వాన్ని అందిస్తుంది, ఎందుకంటే బ్రిడ్జ్ పునాదికి దృఢంగా లంగరు వేయబడి ఉంటుంది. అయితే, X-అక్షం ప్రయాణానికి టేబుల్ ముందుకు వెనుకకు కదలడం అవసరం, అంటే యంత్రం యొక్క ఫుట్ప్రింట్ దాని X-అక్షం స్ట్రోక్ పొడవుకు రెట్టింపు కంటే ఎక్కువగా ఉండాలి. దీనికి విరుద్ధంగా, ఒక కదిలే గాంట్రీ డిజైన్ టేబుల్ను స్థిరంగా ఉంచుతుంది, ఇది అత్యంత సమర్థవంతమైన ఫుట్ప్రింట్-టు-ట్రావెల్ నిష్పత్తిని అందిస్తుంది, ఇది చాలా పొడవైన పనులకు (తరచుగా X-అక్షంలో 4,000 మిమీ మించి) అనువైనది.
| ఆర్కిటెక్చర్ | ఫుట్ప్రింట్ సామర్థ్యం | లోడ్ సామర్థ్య పరిమితి | ఉత్తమ అప్లికేషన్ |
|---|---|---|---|
| కదిలే గాంట్రీ | అధికం (స్ట్రోక్ పొడవు + క్లియరెన్స్ అవసరం) | వాస్తవంగా అపరిమితం (ఫౌండేషన్పై ఆధారపడి ఉంటుంది) | ఏరోస్పేస్ స్పార్లు, విండ్ టర్బైన్ బ్లేడ్లు |
| స్థిర గ్యాంట్రీ (కదిలే టేబుల్) | తక్కువ (2x స్ట్రోక్ పొడవు అవసరం) | సర్వో/గైడ్వే సామర్థ్యం ద్వారా పరిమితం చేయబడింది | భారీ అచ్చులు,అధిక-ఖచ్చితత్వంచనిపోతాడు |
| హై-రైల్ గాంట్రీ | గరిష్ట (సౌకర్యంలోకి అనుసంధానించబడిన స్తంభాలు) | అపరిమిత | రైలు కార్లు, భారీ ఏరోస్పేస్ నిర్మాణాలు |
టేబుల్ కాన్ఫిగరేషన్లు నిర్దిష్ట వర్క్ఫ్లోలకు అనుగుణంగా యంత్రాన్ని మరింతగా అనుకూలీకరిస్తాయి. భారీ మిల్లింగ్ కోసం T-స్లాటెడ్ కాస్ట్ ఐరన్ టేబుల్స్ ప్రామాణికంగా ఉంటాయి, అయితే ఏరోస్పేస్ మరియు మెరైన్ పరిశ్రమలలో పెద్ద, చదునైన అల్యూమినియం లేదా కాంపోజిట్ షీట్లను భద్రపరచడానికి వాక్యూమ్ టేబుల్స్ను తరచుగా అనుసంధానిస్తారు.
దృఢత్వం మరియు ఖచ్చితత్వాన్ని ప్రభావితం చేసే స్పెసిఫికేషన్లు
పెద్ద-ఫార్మాట్ మెషీనింగ్లో దృఢత్వం మరియు ఖచ్చితత్వం అనేవి మెషీన్ యొక్క గైడ్వేలు, స్పిండిల్ స్పెసిఫికేషన్లు మరియు థర్మల్ మేనేజ్మెంట్ సిస్టమ్లపై ఆధారపడి ఉంటాయి. హెవీ-డ్యూటీ అప్లికేషన్లకు సాధారణంగా బాక్స్ వేస్ (ప్లెయిన్ బేరింగ్ గైడ్వేలు) అవసరం, ఇవి అత్యుత్తమ వైబ్రేషన్ డ్యాంపింగ్ మరియు లోడ్-బేరింగ్ సామర్థ్యాన్ని అందిస్తాయి. వేగం మరియు హై-స్పీడ్ కాంటూరింగ్కు ప్రాధాన్యతనిచ్చే అప్లికేషన్ల కోసం, హెవీ-డ్యూటీ రోలర్ లీనియర్ గైడ్వేలను ఇష్టపడతారు, ఇవి తక్కువ ఘర్షణ మరియు వేగవంతమైన త్వరణాన్ని అందిస్తాయి.
స్పిండిల్ ఎంపిక యంత్రం యొక్క సామర్థ్యాన్ని కూడా నిర్దేశిస్తుంది. కఠినమైన మిశ్రమలోహాలను మెషీనింగ్ చేయడానికి, BT50 లేదా HSK-100 వంటి దృఢమైన టూల్ టేపర్తో కూడిన అధిక-టార్క్, గేర్-డ్రైవెన్ స్పిండిల్ (తరచుగా 22 kW నుండి 45+ kW) అవసరం. విస్తృతమైన ట్రావెల్ రేంజ్లలో ఖచ్చితత్వాన్ని కొనసాగించడానికి, ఉష్ణ వ్యాకోచాన్ని నియంత్రించాలి. చిల్డ్ బాల్స్క్రూలు, స్పిండిల్ కూలింగ్ జాకెట్లు మరియు 0.001 mm రిజల్యూషన్తో కూడిన లీనియర్ గ్లాస్ స్కేల్స్ వంటి ఫీచర్లు అత్యవసరం. సరిగ్గా అమర్చినప్పుడు, ఒక అధిక-నాణ్యత గాంట్రీ CNC యంత్రం పూర్తి 5-మీటర్ల ట్రావెల్లో ±0.015 mm పొజిషనింగ్ ఖచ్చితత్వాన్ని కొనసాగించగలదు.
గాంట్రీ CNC మెషీన్లు మరియు ఇతర CNC మెషీన్ రకాలు
సరైన మెషిన్ ఆర్కిటెక్చర్ను ఎంచుకోవడానికి, తయారు చేయబడుతున్న భాగాల యొక్క నిర్దిష్ట జ్యామితి మరియు హ్యాండ్లింగ్ అవసరాలను మూల్యాంకనం చేయాలి. వర్టికల్ మెషీనింగ్ సెంటర్లు (VMCs), హారిజాంటల్ మెషీనింగ్ సెంటర్లు (HMCs), మరియు హారిజాంటల్ బోరింగ్ మిల్లులు (HBMs) నిర్దిష్ట సందర్భాలలో ఉత్తమంగా పనిచేసినప్పటికీ, వర్క్పీస్ వాటి సహజమైన డిజైన్ పరిమితులను దాటినప్పుడు అవి తీవ్రమైన పరిమితులను కలిగి ఉంటాయి.
ఒక ప్రామాణిక C-ఫ్రేమ్ VMC సాధారణంగా X-అక్షం కదలికలో గరిష్టంగా 1,500 మిమీ నుండి 2,000 మిమీ వరకు ఉంటుంది. C-ఫ్రేమ్ డిజైన్ను ఈ పరిమితికి మించి నెట్టడం వలన అధిక నిర్మాణాత్మక ఓవర్హాంగ్ ఏర్పడుతుంది, ఇది స్పిండిల్ వద్ద ఆమోదయోగ్యం కాని వంపుకు దారితీస్తుంది. గాంట్రీ యంత్రాలు ఈ ఓవర్హాంగ్ను పూర్తిగా తొలగిస్తాయి, X- లేదా Y-అక్షం స్థానంతో సంబంధం లేకుండా స్థిరమైన, మద్దతు ఉన్న కటింగ్ ప్లాట్ఫారమ్ను అందిస్తాయి.
గాంట్రీ CNC మెషీన్ ఎప్పుడు ఉత్తమమైన ఎంపిక అవుతుంది
అసాధారణంగా పొడవుగా, వెడల్పుగా మరియు చదునుగా ఉండే భాగాలతో వ్యవహరించేటప్పుడు గాంట్రీ CNC మెషిన్ అత్యంత ఉత్తమమైన ఎంపిక. ఉదాహరణకు, Y-యాక్సిస్ థ్రోట్ పరిమితుల కారణంగా, ఒక ప్రామాణిక VMCలో 3 మీటర్ల పొడవు, 2 మీటర్ల వెడల్పు ఉన్న అల్యూమినియం వాక్యూమ్ టేబుల్ను లేదా ఒక భారీ స్టీల్ బేస్ ప్లేట్ను మెషినింగ్ చేయడం దాదాపు అసాధ్యం. సిద్ధాంతపరంగా ఒక HBM పొడవైన భాగాన్ని మెషినింగ్ చేయగలిగినప్పటికీ, ఒక యాంగిల్ ప్లేట్పై చదునైన ప్లేట్ను నిలువుగా అమర్చడం ప్రమాదకరం, ఎక్కువ సమయం తీసుకుంటుంది మరియు చాటర్కు ఎక్కువగా గురయ్యే అవకాశం ఉంది.
అంతేకాకుండా, భారీ భాగాల కోసం పై నుండి క్రిందికి యాక్సెస్ అవసరమైనప్పుడు గాంట్రీ యంత్రాలు శ్రేష్ఠమైనవి. దీని ఓపెన్-టాప్ డిజైన్, ఓవర్హెడ్ బ్రిడ్జ్ క్రేన్లు బహుళ-టన్నుల ఫోర్జింగ్లు లేదా కాస్టింగ్లను నేరుగా వర్క్ టేబుల్పైకి దించడానికి అనుమతిస్తుంది. HMC యొక్క మూసి ఉన్న పరిధిలోకి భారీ భాగాలను తరలించడంతో పోలిస్తే, ఈ అడ్డంకులు లేని యాక్సెస్ రిగ్గింగ్ సమయాన్ని గణనీయంగా తగ్గిస్తుంది మరియు భద్రతను మెరుగుపరుస్తుంది.
ప్రధాన పోలిక అంశాలు: పరిమాణం, సామర్థ్యం, ధర మరియు కచ్చితత్వం
కార్యాచరణ వ్యత్యాసాలను స్పష్టంగా గుర్తించడానికి, ప్రాథమిక సౌకర్య పరిమితులైన స్థలం, సామర్థ్యం, ఖర్చు మరియు కచ్చితత్వం పరంగా గాంట్రీ యంత్రాలను ప్రామాణిక VMCలు మరియు HBMలతో పోల్చడం చాలా ముఖ్యం.
| యంత్ర రకం | గరిష్ట X-అక్ష సామర్థ్యం | ఫుట్ప్రింట్ వర్సెస్ వర్క్ ఎన్వలప్ | ప్రాథమిక వ్యయ పరిధి (USD) | సాధారణ వాల్యూమెట్రిక్ ఖచ్చితత్వం |
|---|---|---|---|---|
| సి-ఫ్రేమ్ విఎంసి | ~2,000 మిమీ | మితమైన | $60,000 – $150,000 | చిన్న భాగాలపై అద్భుతమైనది |
| క్షితిజ సమాంతర బోరింగ్ మిల్లు | ~4,000+ మిమీ | పెద్ద | $300,000 – $800,000+ | అధిక (లోతైన బోరింగ్ కోసం ఆప్టిమైజ్ చేయబడింది) |
| మూవింగ్ గాంట్రీ CNC | 10,000+ మిమీ | అత్యంత సమర్థవంతమైన | $250,000 – $1,000,000+ | విశాలమైన చదునైన ప్రదేశాలలో అద్భుతమైనది |
గాంట్రీ CNC మెషిన్ కోసం ప్రారంభ మూలధన వ్యయం ఎక్కువగా ఉన్నప్పటికీ, పొడవైన భాగాల కోసం దాని ఫుట్ప్రింట్ సామర్థ్యం సాటిలేనిది. ఒక మూవింగ్ గాంట్రీ మెషిన్కు దాని గరిష్ట X-యాక్సిస్ స్ట్రోక్ కంటే కొద్దిగా ఎక్కువ ఫ్లోర్ స్పేస్ మాత్రమే అవసరం, అయితే మూవింగ్-టేబుల్ VMCలు మరియు ఫిక్స్డ్ గాంట్రీలకు టేబుల్ ట్రావెల్ కోసం రెట్టింపు ఫ్లోర్ స్పేస్ అవసరం. గాంట్రీపై ఖచ్చితత్వం పెద్ద ప్రాంతాలలో ప్లేనార్ కచ్చితత్వం కోసం ఆప్టిమైజ్ చేయబడింది, ఇది డీప్-హోల్ అలైన్మెంట్ మరియు మల్టీ-సైడెడ్ యాక్సెస్ కోసం ఆప్టిమైజ్ చేయబడిన HBMతో పోలిస్తే, భారీ డైలను కాంటూరింగ్ చేయడానికి దీనిని ఉన్నతంగా చేస్తుంది.
గాంట్రీ CNC మెషీన్ను ఎలా ఎంచుకోవాలి మరియు అమలు చేయాలి
పెద్ద-ఫార్మాట్ గ్యాంట్రీ CNC యంత్రాన్ని సమకూర్చుకోవడం అనేది ఒక సంక్లిష్టమైన ఇంజనీరింగ్ ప్రాజెక్ట్, ఇది కొనుగోలు ఆర్డర్కు మించి విస్తరించి ఉంటుంది. కొన్ని రోజుల్లోనే డెలివరీ చేసి, సమతలం చేసి, పవర్ ఆన్ చేయగలిగే చిన్న VMCల వలె కాకుండా, గ్యాంట్రీ సిస్టమ్లకు కఠినమైన ఫెసిలిటీ తయారీ మరియు కచ్చితమైన లాజిస్టికల్ సమన్వయం అవసరం.
కస్టమ్ లేదా సెమీ-కస్టమ్ గ్యాంట్రీ మెషీన్ను అమలు చేయడానికి తరచుగా 6 నుండి 12 నెలల సమయం పడుతుంది. ఈ లీడ్ టైమ్ కేవలం మెషీన్ తయారీకి మాత్రమే కాకుండా, 40,000 కిలోలకు పైగా బరువు ఉండే పరికరాలకు మద్దతు ఇవ్వడానికి అవసరమైన విస్తృతమైన సైట్ సన్నాహాలను పూర్తి చేయడానికి కూడా అవసరం.
వర్క్పీస్ పరిమాణం, పదార్థాలు మరియు టాలరెన్స్ అవసరాలను మూల్యాంకనం చేయడం
గరిష్ట వర్క్పీస్ కొలతలు మరియు కత్తిరించాల్సిన నిర్దిష్ట పదార్థాల యొక్క క్షుణ్ణమైన విశ్లేషణతో ఎంపిక ప్రక్రియ ప్రారంభమవుతుంది. పదార్థం అవసరమైన స్పిండిల్ టార్క్ మరియు వేగాన్ని నిర్దేశిస్తుంది; అధిక-వేగ అల్యూమినియం రౌటింగ్కు 20,000+ RPM స్పిండిల్స్ అవసరం కాగా, ఇంకోనెల్ లేదా గట్టిపడిన టూల్ స్టీల్ను మెషీనింగ్ చేయడానికి అధిక-టార్క్, తక్కువ-RPM గేర్డ్ స్పిండిల్స్ అవసరం. ఊహించిన అత్యంత ఎత్తైన భాగానికి, అలాగే అత్యంత పొడవైన కటింగ్ టూల్ మరియు టూల్ హోల్డర్ పొడవుకు సరిపోయేలా Z-యాక్సిస్ క్లియరెన్స్ (స్పిండిల్ నోస్ మరియు టేబుల్ మధ్య దూరం)ను కూడా జాగ్రత్తగా లెక్కించాలి.
టాలరెన్స్ అవసరాలు, కావలసిన మెషిన్ స్పెసిఫికేషన్లను నేరుగా ప్రభావితం చేస్తాయి. ఒక ఫెసిలిటీకి 6-మీటర్ల విస్తీర్ణంలో ఏరోస్పేస్-గ్రేడ్ టాలరెన్స్లు అవసరమైతే, ఆ మెషిన్ను వాల్యూమెట్రిక్ ఎర్రర్ కాంపెన్సేషన్, లీనియర్ గ్లాస్ స్కేల్స్, మరియు సమగ్ర థర్మల్ కంట్రోల్ సిస్టమ్లతో స్పెసిఫై చేయాలి. ఈ ఖచ్చితత్వాన్ని పెంచే ఫీచర్లు మెషిన్ బేస్ ధరను 15% నుండి 30% వరకు పెంచగలవు, అందువల్ల మెషిన్ స్పెసిఫికేషన్లను సైద్ధాంతిక గరిష్టాలకు కాకుండా ఇంజనీరింగ్ అవసరాలకు కచ్చితంగా అనుగుణంగా మార్చడం చాలా కీలకం.
సేకరణ, సంస్థాపన, నిర్వహణ మరియు శిక్షణ
గ్యాంట్రీ CNC యంత్రాన్ని స్థాపించడానికి దాదాపు సర్వత్రా ప్రత్యేకమైన పునాది పనులు అవసరం. సాధారణంగా, నిర్మాణ సంస్థలు ఇప్పటికే ఉన్న నేలను తవ్వి, 500 మిమీ నుండి 1,000 మిమీ కంటే ఎక్కువ మందంతో, ఉక్కుతో బలోపేతం చేయబడిన ఒక ప్రత్యేకమైన కాంక్రీటు పునాదిని వేయాలి. యంత్రాన్ని స్థిరపరచడానికి మరియు లేజర్తో క్రమాంకనం చేయడానికి ముందు, ఈ పునాదికి కనీసం 28 రోజుల క్యూరింగ్ సమయం అవసరం. తగినంత పునాదిని అందించడంలో విఫలమైతే, యంత్రం కుంగిపోతుంది, ఇది జ్యామితీయ కచ్చితత్వాన్ని శాశ్వతంగా దెబ్బతీస్తుంది.
ఒకసారి ఇన్స్టాల్ చేసిన తర్వాత, నిర్వహణ మరియు శిక్షణా విధానాలు యంత్రం యొక్క సంక్లిష్టతకు అనుగుణంగా మారాలి. నివారణ నిర్వహణ కార్యక్రమాలలో ట్విన్-డ్రైవ్ సింక్రొనైజేషన్ యొక్క క్రమమైన ధృవీకరణ (గాంట్రీ వంకరపోకుండా నిరోధించడానికి), చిల్లర్ సిస్టమ్ తనిఖీలు మరియు ఆటోమేటెడ్ లూబ్రికేషన్ తనిఖీలు తప్పనిసరిగా ఉండాలి. అంతేకాకుండా, ఆపరేటర్ శిక్షణ చాలా కీలకం. ఒక పెద్ద గాంట్రీ యంత్రంపై ప్రమాదం జరిగితే స్పిండిల్కు తీవ్రమైన నష్టం వాటిల్లి, పదివేల డాలర్ల మరమ్మతు ఖర్చులు రాగలవు కాబట్టి, లైవ్ పార్ట్స్ను నడపడానికి ముందు ఆపరేటర్లకు అధునాతన టూల్పాత్ సిమ్యులేషన్ మరియు కొలిజన్ అవాయిడెన్స్ సాఫ్ట్వేర్లో క్షుణ్ణంగా శిక్షణ ఇవ్వాలి.
గాంట్రీ CNC మెషిన్ మీకు సరిపోతుందో లేదో ఎలా నిర్ణయించుకోవాలి
గాంట్రీ CNC మెషిన్ ఒక సరైన మూలధన పెట్టుబడా కాదా అని నిర్ధారించడానికి, ఉత్పత్తిలో ఎదురయ్యే అడ్డంకులు, అవుట్సోర్సింగ్ ఖర్చులు మరియు దీర్ఘకాలిక వ్యాపార వ్యూహంపై సమగ్ర విశ్లేషణ అవసరం. ఈ యంత్రాలు ఒక పెద్ద ఆర్థిక నిబద్ధతను సూచిస్తాయి, వీటికి ఫెసిలిటీ మార్పులు మరియు అధునాతన టూలింగ్ను మినహాయించి, తరచుగా $300,000 కంటే ఎక్కువ ప్రారంభ పెట్టుబడి అవసరం అవుతుంది.
ఆర్థిక సమర్థన సాధారణంగా అధిక వినియోగ రేట్లను సాధించడంపై ఆధారపడి ఉంటుంది. పరిశ్రమ ప్రమాణాల ప్రకారం, పోటీతత్వాన్ని అందించడానికి ఒక పెద్ద-ఫార్మాట్ గేంట్రీ యంత్రం కనీసం 70% వినియోగ రేటును కొనసాగించాలి.పెట్టుబడిపై రాబడిప్రామాణిక 3 నుండి 5 సంవత్సరాల తరుగుదల షెడ్యూల్లోపు (ROI). తమ ప్రస్తుత లేదా అంచనా వేయబడిన ఆర్డర్ పరిమాణం ఈ స్థాయి కార్యకలాపాలను కొనసాగించగలదా లేదా అని సౌకర్యాలు తప్పనిసరిగా అంచనా వేయాలి.
పెద్ద వర్క్పీస్ మెషీనింగ్ కోసం నిర్ణయ ప్రమాణాలు
ప్రస్తుత పెద్ద భాగాల తయారీ పద్ధతులతో ముడిపడి ఉన్న ఖర్చు మరియు నష్టభయమే ప్రాథమిక నిర్ణయ ప్రమాణం. ప్రస్తుతం పెద్ద ప్లాటెన్లు, ఫ్రేమ్లు లేదా అచ్చులను సబ్-కాంట్రాక్ట్కు ఇస్తున్న సంస్థలు, లాజిస్టికల్ ఆలస్యాలు, రవాణా ఖర్చులు మరియు నాణ్యత నియంత్రణ కోల్పోవడం వంటి దాగివున్న ఖర్చులను పరిగణనలోకి తీసుకుంటూ, ఈ అవుట్సోర్స్డ్ సేవలపై అయ్యే వార్షిక వ్యయాన్ని లెక్కించాలి. అవుట్సోర్సింగ్ యొక్క వార్షిక వ్యయం ఒక గేంట్రీ యంత్రం యొక్క ఫైనాన్సింగ్ వ్యయానికి దగ్గరగా వస్తే, ఆ సామర్థ్యాన్ని సంస్థలోనే సమకూర్చుకోవడం వ్యూహాత్మకంగా ఆచరణీయమవుతుంది.
మరొక కీలకమైన ప్రమాణం సెటప్ సామర్థ్యం.
ముఖ్యమైన అంశాలు
- CNC యంత్రాలకు సంబంధించిన అత్యంత ముఖ్యమైన ముగింపులు మరియు హేతుబద్ధత
- మీరు నిర్ణయం తీసుకునే ముందు స్పెసిఫికేషన్లు, అనుగుణ్యత మరియు రిస్క్ తనిఖీలను ధృవీకరించుకోవడం ముఖ్యం.
- పాఠకులు తక్షణమే పాటించగల ఆచరణాత్మక తదుపరి చర్యలు మరియు హెచ్చరికలు
తరచుగా అడిగే ప్రశ్నలు
తయారీదారు గ్యాంట్రీ CNC యంత్రాన్ని ఎప్పుడు ఎంచుకోవాలి?
భాగాలు సాధారణంగా 2,000 మిమీ కంటే పొడవుగా, 5,000 కిలోల కంటే ఎక్కువగా ఉన్నప్పుడు లేదా భారీ కటింగ్ సమయంలో స్థిరమైన ఖచ్చితత్వం అవసరమైనప్పుడు గాంట్రీ CNC మెషీన్ను ఎంచుకోండి.
పెద్ద వర్క్పీస్ల కోసం గాంట్రీ CNC మెషీన్లు ఎందుకు ఉత్తమమైనవి?
వాటి బ్రిడ్జ్ నిర్మాణం కోత బలాలను రెండు స్తంభాల మీదుగా విస్తరింపజేసి, వంపు మరియు కంపనాన్ని తగ్గిస్తుంది, తద్వారా అతిపెద్ద భాగాలపై మెరుగైన దృఢత్వం, ఖచ్చితత్వం మరియు ఉపరితల ముగింపును అందిస్తుంది.
కదిలే గ్యాంట్రీ లేదా స్థిర గ్యాంట్రీ, ఈ రెండింటిలో ఏ గ్యాంట్రీ డిజైన్ ఉత్తమం?
కదిలే గ్యాంట్రీ చాలా పొడవైన భాగాలకు అనుకూలంగా ఉంటుంది మరియు నేల స్థలాన్ని ఆదా చేస్తుంది. ఖచ్చితమైన హెవీ-డ్యూటీ మోల్డ్ మరియు డై మెషీనింగ్ కోసం స్థిర గ్యాంట్రీ అధిక దృఢత్వాన్ని అందిస్తుంది.
గాంట్రీ CNC యంత్రాలను సాధారణంగా ఏ పరిశ్రమలు ఉపయోగిస్తాయి?
ఏరోస్పేస్, ఇంధన, మరియు ఆటోమోటివ్ టూలింగ్లో వీటిని వింగ్ నిర్మాణాలు, టర్బైన్ భాగాలు, జనరేటర్ హౌసింగ్లు, పెద్ద డైలు, మరియు ఇంజెక్షన్ మోల్డ్ల కోసం ఉపయోగిస్తారు.
భారీ లోహపు పని భాగాల కోసం గాంట్రీ CNC పరిష్కారాల విషయంలో OTURN మెషినరీ సహాయం చేయగలదా?
అవును. OTURN సంస్థ అచ్చులు, ఏరోస్పేస్, వాల్వ్ మరియు ఇతర పెద్ద భాగాల అనువర్తనాల కోసం దృఢమైన నిర్మాణాలు, విస్తృత శ్రేణి కాన్ఫిగరేషన్లు మరియు విదేశీ మద్దతుతో కూడిన గాంట్రీ మరియు డబుల్-కాలమ్ CNC యంత్రాలను సరఫరా చేస్తుంది.
పోస్ట్ చేసిన సమయం: ఏప్రిల్-22-2026