


ఎంపిక ప్రక్రియను ప్రారంభించే వ్యాపారాలుCNC టర్నింగ్ సెంటర్వారు మొదట తమ ఉత్పత్తి అవసరాలను క్షుణ్ణంగా నిర్వచించుకోవాలి. ఇందులో భాగంగా, వారు యంత్రాలతో తయారుచేయబోయే భాగాల పరిమాణం, జ్యామితి, మరియు పదార్థ రకాలతో సహా వాటి లక్షణాలను అర్థం చేసుకోవాలి. ఈ యంత్రాల మార్కెట్ గణనీయమైన వృద్ధిని కనబరుస్తోంది, ఇది అధునాతన తయారీకి ఉన్న డిమాండ్ను సూచిస్తోంది.
| మార్కెట్ విభాగం | వృద్ధి రేటు (CAGR) | కాలం |
|---|---|---|
| CNC మెషీనింగ్ సెంటర్లు మరియు టర్నింగ్ సెంటర్ల మార్కెట్ | 6.6% | 2024 నుండి 2030 వరకు |
| CNC వర్టికల్ లేత్ మరియు CNC వర్టికల్ టర్నింగ్ సెంటర్ మార్కెట్ | 9.7% | 2025 నుండి 2032 వరకు |
ఉన్నత స్థాయిని సాధించడంలేత్ మెషిన్ ప్రెసిషన్అనేక అనువర్తనాలకు ఇది చాలా కీలకం. మూల్యాంకనం చేయడంఆటోమేటెడ్ CNC లాత్త్రూపుట్ను ఆప్టిమైజ్ చేయడానికి దీని సామర్థ్యాలు అత్యవసరం అవుతాయి. కంపెనీలు కూడా పరిగణనలోకి తీసుకుంటాయిCNC టర్నింగ్ సెంటర్ ధర పనితీరు నిష్పత్తిపటిష్టమైన పెట్టుబడిని నిర్ధారించుకోవడానికి. చాలామంది చూస్తారుచైనాలో పారిశ్రామిక CNC లేత్ సరఫరాదారులుపోటీ పరిష్కారాల కోసం.
ముఖ్యమైన అంశాలు
- మీ ఉత్పత్తి అవసరాలను అర్థం చేసుకోండి. భాగం పరిమాణం, పదార్థం మరియుమీకు ఎన్ని భాగాలు అవసరంతయారు చేయడానికి. ఇది మీకు సరైన యంత్రాన్ని ఎంచుకోవడంలో సహాయపడుతుంది.
- చూడండియంత్రం యొక్క లక్షణాలుఅక్షాల సంఖ్య, స్పిండిల్ రకం మరియు టూల్ సామర్థ్యాన్ని తనిఖీ చేయండి. ఈ లక్షణాలు యంత్రం ఏమి చేయగలదో ప్రభావితం చేస్తాయి.
- ఆటోమేషన్ను జోడించడాన్ని పరిగణించండి. బార్ ఫీడర్లు మరియు రోబోట్లు ఉత్పత్తిని వేగవంతం చేస్తాయి. అవి యంత్రం ఆగకుండా ఎక్కువసేపు పనిచేయడానికి సహాయపడతాయి.
- నియంత్రణ వ్యవస్థ మరియు సాఫ్ట్వేర్ను మూల్యాంకనం చేయండి. మంచి సాఫ్ట్వేర్ యంత్రాన్ని ఉపయోగించడాన్ని సులభతరం చేస్తుంది. ఇది రూపకల్పన మరియు డేటా నిర్వహణలో కూడా సహాయపడుతుంది.
- మొత్తం ఖర్చు గురించి ఆలోచించండి. కేవలం ధరను మాత్రమే చూడకండి. నిర్వహణ, శిక్షణ మరియు భవిష్యత్ వృద్ధిని పరిగణించండి. ఇది ఒక తెలివైన పెట్టుబడికి భరోసా ఇస్తుంది.
CNC టర్నింగ్ సెంటర్ కోసం మీ ఉత్పత్తి అవసరాలను నిర్వచించండి
సరైన CNC టర్నింగ్ సెంటర్ను ఎంచుకోవడం అనేది నిర్దిష్ట ఉత్పత్తి అవసరాలపై స్పష్టమైన అవగాహనతో మొదలవుతుంది. ఈ ప్రాథమిక దశ, ఎంచుకున్న యంత్రం అవసరాలకు సంపూర్ణంగా సరిపోయేలా నిర్ధారిస్తుంది.కార్యాచరణ లక్ష్యాలు.
భాగం పరిమాణం మరియు జ్యామితి
ఒక వ్యాపారం యంత్రం ద్వారా తయారు చేయాలనుకుంటున్న భాగాల భౌతిక లక్షణాలు, అవసరమైన యంత్ర నిర్దేశాలను నేరుగా ప్రభావితం చేస్తాయి. పనిముట్ల గరిష్ట వ్యాసం మరియు పొడవును పరిగణించండి. సంక్లిష్టమైన జ్యామితులు అదనపు అక్షాలను లేదా ప్రత్యేకమైన పనిముట్లను కూడా అవసరం చేయవచ్చు. ఉదాహరణకు, SL 603 వంటి అతిపెద్ద CNC టర్నింగ్ సెంటర్లు, ఈ క్రింది భాగాలను నిర్వహించగలవు930 మిమీ వరకు వ్యాసాలు మరియు 4000 మిమీ వరకు పొడవులుఈ సామర్థ్యం చాలా పెద్ద భాగాలను యంత్రం ద్వారా తయారు చేయడానికి వీలు కల్పిస్తుంది.
| భాగం/లక్షణం | CNC టర్నింగ్ |
|---|---|
| గరిష్ట పరిమాణం | SL 603 వంటి అతిపెద్ద CNC టర్నింగ్ సెంటర్లు 930 మిమీ వరకు వ్యాసం మరియు 4000 మిమీ వరకు పొడవు ఉన్న భాగాలను నిర్వహించగలవు. |
యంత్రానికి పదార్థ రకాలు
ఒక కంపెనీ ప్రాసెస్ చేసే పదార్థాలు CNC టర్నింగ్ సెంటర్ ఎంపికను గణనీయంగా ప్రభావితం చేస్తాయి. విభిన్న పదార్థాలు ప్రభావితం చేసే ప్రత్యేక లక్షణాలను కలిగి ఉంటాయి.యంత్రసామర్థ్యంటూల్ అరుగుదల, మరియు అవసరమైన కటింగ్ పారామితులు. ఉదాహరణకు, స్టెయిన్లెస్ స్టీల్ కంటే అల్యూమినియంను మెషినింగ్ చేయడం సాధారణంగా సులభం, ఎందుకంటే స్టెయిన్లెస్ స్టీల్కు మరింత దృఢమైన యంత్రాలు మరియు ప్రత్యేకమైన టూల్స్ అవసరం.
- యంత్రసామర్థ్యం: ఇది నేరుగా కత్తిరించే సౌలభ్యంపై ప్రభావం చూపుతుంది; ఉదాహరణకు, స్టెయిన్లెస్ స్టీల్ కంటే అల్యూమినియంను మెషీన్ చేయడం సులభం.
- టూల్ వేర్టైటానియం మరియు కొన్ని రకాల స్టీల్స్ వంటి గట్టి పదార్థాలు టూల్ అరుగుదలను పెంచుతాయి, దీనివల్ల వాటిని తరచుగా మార్చవలసి వస్తుంది.
- కటింగ్ వేగం మరియు ఫీడ్ రేటువివిధ రకాల పదార్థాలకు వేర్వేరు వేగాలు అవసరం; మృదువైన పదార్థాలు అధిక వేగాలను అనుమతిస్తాయి, అయితే గట్టి వాటికి తక్కువ వేగం అవసరం.
- ఉష్ణ వాహకతతక్కువ ఉష్ణ వాహకత గల పదార్థాలు (ఉదాహరణకు, కొన్ని ప్లాస్టిక్లు) వేడిని నిలుపుకోగలవు, దీనివల్ల అవి కరగడం లేదా వంగిపోవడం జరగవచ్చు, మరియు వాటికి సర్దుబాటు చేసిన శీతలీకరణ అవసరం కావచ్చు.
CNC మెషీనింగ్ ప్రాజెక్ట్లకు పదార్థాల ఎంపిక చాలా కీలకం.ఇది తుది భాగం యొక్క లక్షణాలు మరియు పనితీరును నిర్దేశించడమే కాకుండా, మెషీనింగ్ ప్రక్రియపై కూడా తీవ్ర ప్రభావాన్ని చూపుతుంది. పదార్థ ఎంపిక ద్వారా ప్రభావితమయ్యే ముఖ్య కారకాలలో టూల్ అరుగుదల, కటింగ్ వేగం, ఉపరితల ముగింపు, మరియు అంతిమంగా, ఉత్పత్తి యొక్క వ్యయం మరియు సామర్థ్యం ఉన్నాయి. మంచి మెషీనింగ్ సామర్థ్యం ఉన్న పదార్థాలు వేగవంతమైన కటింగ్, తక్కువ టూల్ మార్పులు, మరియు మెరుగైన ఉపరితల ముగింపులకు వీలు కల్పిస్తాయి, తద్వారా మెషీనింగ్ సమయం మరియు కార్మిక ఖర్చులు తగ్గుతాయి. దీనికి విరుద్ధంగా, తక్కువ మెషీనింగ్ సామర్థ్యం ఉన్న పదార్థాలకు నెమ్మదైన వేగం, ప్రత్యేకమైన టూలింగ్, మరియు తరచుగా టూల్ మార్పులు అవసరమవుతాయి, దీనివల్ల ఖర్చులు మరియు మెషీన్ అరుగుదల పెరుగుతాయి.
ఉత్పత్తి పరిమాణ అవసరాలు
ఉత్పత్తి పరిమాణం, ఒక CNC టర్నింగ్ సెంటర్కు అవసరమైన ఆటోమేషన్ స్థాయిని మరియు వేగాన్ని నిర్దేశిస్తుంది. అధిక పరిమాణంలో ఉత్పత్తి చేయడానికి, వేగవంతమైన సైకిల్ టైమ్లు, ఆటోమేటెడ్ లోడింగ్/అన్లోడింగ్ సిస్టమ్లు మరియు నిరంతరాయంగా పనిచేసేలా చూసేందుకు పటిష్టమైన నిర్మాణం ఉన్న యంత్రాలు ప్రయోజనకరంగా ఉంటాయి.తక్కువ వాల్యూమ్లుకేవలం వేగం కంటే, బహుముఖ ప్రజ్ఞకు మరియు ఏర్పాటు సౌలభ్యానికి ప్రాధాన్యత ఇవ్వవచ్చు. వ్యాపారాలు సరైన నిర్ణయం తీసుకోవడానికి తమ ప్రస్తుత మరియు అంచనా వేయబడిన ఉత్పత్తి అవసరాలను తప్పక అంచనా వేసుకోవాలి.
అవసరమైన ఖచ్చితత్వం మరియు ఉపరితల ముగింపు
మెషిన్ చేసిన భాగాల యొక్క ఆశించిన ఖచ్చితత్వం మరియు ఉపరితల ముగింపు, CNC టర్నింగ్ సెంటర్ ఎంపికను గణనీయంగా ప్రభావితం చేస్తాయి. విభిన్న అనువర్తనాలకు వేర్వేరు స్థాయిలలో ఖచ్చితత్వం అవసరం. ఉదాహరణకు, వైద్య-శ్రేణి భాగాలకు తరచుగా అత్యంత కఠినమైన టాలరెన్స్లు అవసరం. ఆధునిక CNC టర్నింగ్ సేవలు దీనిని సాధిస్తాయి.మైక్రాన్-స్థాయి ఖచ్చితత్వంఈ కీలక భాగాలను ప్రత్యేక మిశ్రమ లోహాలతో తయారుచేసేటప్పుడు.
తయారీదారులు తమ భాగాలకు అవసరమైన నిర్దిష్ట టాలరెన్స్లను పరిగణనలోకి తీసుకోవాలి. ఉదాహరణకు, ప్రోటోలాబ్స్ ప్రామాణిక ప్రోటోటైప్ మరియు ప్రొడక్షన్ మెషీనింగ్ టాలరెన్స్ను +/- 0.005 అంగుళాలు (0.13 మి.మీ.)గా నిర్వహిస్తుంది. మరింత క్లిష్టమైన అప్లికేషన్ల కోసం, వారి ప్రామాణిక ప్రెసిషన్ లేదా ప్రొడక్షన్ మెషీనింగ్ టాలరెన్స్ +/- 0.002 అంగుళాలు (0.051 మి.మీ.) వరకు తగ్గుతుంది. వారు రీమ్ చేసిన రంధ్రాలపై +/- 0.0005 అంగుళాలు (0.0127 మి.మీ.) వంటి మరింత సూక్ష్మమైన టాలరెన్స్లను కూడా పాటించగలరు. అంతేకాకుండా, మెషీన్ ఆ ఫీచర్లను భాగం యొక్క ఒకే వైపున ప్రాసెస్ చేసినట్లయితే, వారు ఫీచర్ లొకేషన్లపై +/- 0.002 అంగుళాలు (0.051 మి.మీ.) సాధిస్తారు. సాధారణంగా, ఆధునిక CNC టర్నింగ్ సెంటర్లు సాధారణంగా డైమెన్షనల్ ఖచ్చితత్వాన్ని సాధిస్తాయి.±0.0001 అంగుళాల నుండి ±0.005 అంగుళాల వరకుకచ్చితమైన టాలరెన్స్తో కూడిన CNC మెషీనింగ్ కోసం.
ఈ కచ్చితమైన స్పెసిఫికేషన్లను సాధించడానికి అత్యుత్తమ దృఢత్వం, అధునాతన నియంత్రణ వ్యవస్థలు మరియు అధిక-నాణ్యత టూలింగ్ ఉన్న యంత్రం అవసరం. ఒక పటిష్టమైన యంత్ర ఫ్రేమ్ కంపనాన్ని తగ్గిస్తుంది, ఇది ఉపరితల ముగింపు మరియు కొలతల కచ్చితత్వంపై నేరుగా ప్రభావం చూపుతుంది. సంక్లిష్టమైన టూల్ పాత్లను సజావుగా అమలు చేయడానికి నియంత్రణ వ్యవస్థ తప్పనిసరిగా సూక్ష్మ ఇంటర్పోలేషన్ సామర్థ్యాలను అందించాలి. కఠినమైన ఉపరితల ముగింపు అవసరాలను తీర్చడంలో, పదార్థానికి తగిన అధిక-నాణ్యత కటింగ్ టూల్స్ కూడా కీలక పాత్ర పోషిస్తాయి. వ్యాపారాలు తమ భాగం యొక్క కచ్చితత్వ అవసరాలకు అనుగుణంగా యంత్రం యొక్క సహజ సామర్థ్యాలను సరిపోల్చుకోవాలి.
CNC టర్నింగ్ సెంటర్ కాన్ఫిగరేషన్ మరియు ఫీచర్లను మూల్యాంకనం చేయండి
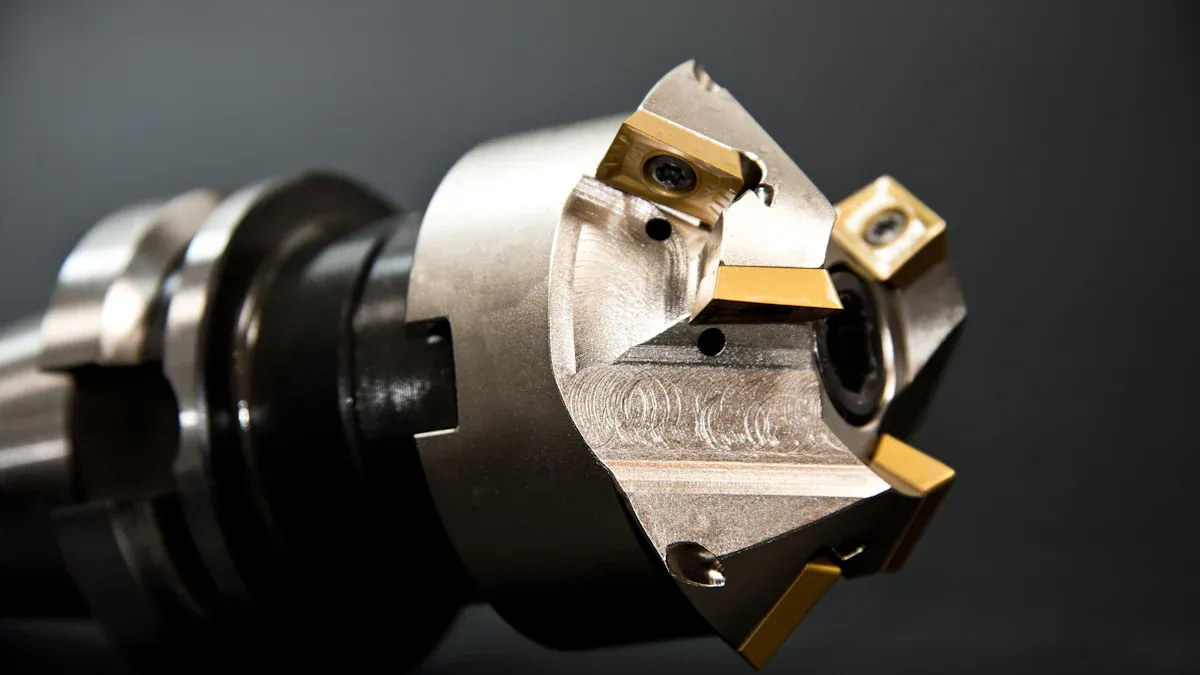
వ్యాపారాలు తప్పనిసరిగాకాన్ఫిగరేషన్ను జాగ్రత్తగా అంచనా వేయండివారి నిర్దిష్ట తయారీ అవసరాలకు సరిపోయేలా CNC టర్నింగ్ సెంటర్ యొక్క ఫీచర్లు మరియు అంశాలు. ఈ అంశాలు యంత్రం యొక్క సామర్థ్యాలు, దక్షత మరియు అది ఉత్పత్తి చేయగల భాగాల రకాలపై నేరుగా ప్రభావం చూపుతాయి.
అక్షాల సంఖ్య
ఒక CNC టర్నింగ్ సెంటర్కు ఉండే అక్షాల సంఖ్య దాని బహుముఖ ప్రజ్ఞను మరియు సంక్లిష్టతను గణనీయంగా నిర్ధారిస్తుంది. ఎక్కువ అక్షాలు ఉన్న యంత్రం మరింత క్లిష్టమైన కార్యకలాపాలను చేయగలదు. ఉదాహరణకు, ఒక3-యాక్సిస్ మెషీన్లతో పోలిస్తే 5-యాక్సిస్ మెషీనింగ్ వ్యూహం అనేక ప్రయోజనాలను అందిస్తుందిఇది లీడ్ టైమ్లను తగ్గిస్తుంది, తక్కువ సెటప్ అవసరం అవుతుంది మరియు ఫిక్చరింగ్ అవసరాలను తగ్గిస్తుంది. ఫైవ్-యాక్సిస్ మెషీన్లు టూల్ లైఫ్ను పొడిగిస్తూనే నాణ్యతను మరియు సర్ఫేస్ ఫినిషింగ్లను కూడా మెరుగుపరుస్తాయి. ఒక సంక్లిష్టమైన వర్క్పీస్ కోసం 3-యాక్సిస్ మెషీన్కు బహుళ ఆపరేషన్లు అవసరం కావచ్చు, దీనివల్ల వర్క్ ఇన్ ప్రాసెస్ మరియు హ్యాండ్లింగ్ పెరుగుతాయి. దీనికి విరుద్ధంగా,5-యాక్సిస్ యంత్రాలు"ఒకేసారి పూర్తి చేసే" ప్రాసెసింగ్ను సాధ్యం చేస్తూ, పని పురోగతిని మరియు లీడ్ టైమ్ను గణనీయంగా తగ్గిస్తాయి. కటింగ్ టూల్ను ఐదు అక్షాల వెంబడి కదలడానికి అనుమతించడం ద్వారా, ఇవి నునుపైన ఉపరితలాలు మరియు మరింత కచ్చితమైన భాగాలను సాధిస్తాయి. ఈ సామర్థ్యం వర్క్పీస్ స్థానాన్ని మార్చకుండానే బహుళ కోణాల నుండి ఏకకాలంలో మెషీనింగ్ చేయడానికి కూడా అనుమతిస్తుంది, తద్వారా ఉపరితల ముగింపులను మెరుగుపరుస్తుంది మరియు సంక్లిష్టమైన భాగాల కోసం సైకిల్ సమయాలను తగ్గిస్తుంది.
స్పిండిల్ కాన్ఫిగరేషన్ ఎంపికలు
CNC టర్నింగ్ సెంటర్ ఉత్పాదకతలో స్పిండిల్ కాన్ఫిగరేషన్ కీలక పాత్ర పోషిస్తుంది. సబ్-స్పిండిల్ అనేది ఒక సాధారణమైన మరియు అత్యంత ప్రయోజనకరమైన ఎంపిక. ఈ కాన్ఫిగరేషన్ అనేక కౌంటర్-ఆపరేషన్లకు వీలు కల్పిస్తుంది, అదనపు హ్యాండ్లింగ్ను నివారిస్తుంది మరియు అధిక-ఖచ్చితత్వంతో బార్ టర్నింగ్ను నిర్ధారిస్తుంది. ఇది మెషీనింగ్ సమయాన్ని గణనీయంగా తగ్గిస్తుంది, తరచుగా దీనిని సాధ్యం చేస్తుంది.నాలుగు నుండి ఐదు రెట్లు తక్కువఒకే స్పిండిల్ ఉన్న లేత్తో పోలిస్తే, అదే భాగానికి సబ్-స్పిండిల్ మరింత ఎక్కువ ప్రాసెసింగ్ సామర్థ్యాన్ని అందిస్తుంది. సబ్-స్పిండిల్ తదుపరి ఆపరేషన్ల కోసం భాగాలను యంత్రాల మధ్య బదిలీ చేయవలసిన అవసరాన్ని తొలగిస్తుంది, దీనివల్ల తయారీదారులు అధిక పరిమాణంలో ఆర్డర్లను స్వీకరించడానికి మరియు తక్కువ లీడ్ టైమ్లకు కట్టుబడి ఉండటానికి వీలు కలుగుతుంది. ఇది ఒకే యంత్రంపై ఏకకాలంలో బహుళ మెషీనింగ్ ఆపరేషన్లను చేయడం ద్వారా శక్తి సామర్థ్యాన్ని కూడా మెరుగుపరుస్తుంది, తద్వారా మొత్తం ప్రాసెసింగ్ సమయం మరియు ఒక్కో భాగానికి అయ్యే ఖర్చు తగ్గుతుంది. ఈ సెటప్ ఆపరేషన్లలో బహుముఖ ప్రజ్ఞను అందిస్తుంది, దీనివల్ల సంక్లిష్టమైన డిజైన్లు సాధ్యమవుతాయి.షాప్ ఫ్లోర్ ఉత్పాదకతను పెంచడం.
టరెట్ రకం మరియు టూలింగ్ సామర్థ్యం
టరెట్ రకం మరియు దాని టూలింగ్ సామర్థ్యం అనేవి, ఒక CNC టర్నింగ్ సెంటర్ మానవ ప్రమేయం లేకుండా నిర్వహించగల కార్యకలాపాల పరిధిని నేరుగా ప్రభావితం చేస్తాయి.విభిన్న టరెట్ డిజైన్లు వేర్వేరు స్థాయిలలో టూల్ స్టేషన్లను అందిస్తాయి.
| బురుజు రకం | టూలింగ్ సామర్థ్యం |
|---|---|
| VDI | ఎక్కువ, 12 లేదా అంతకంటే ఎక్కువ టూల్ స్టేషన్లు; 12 నుండి 80 టూల్ స్టేషన్ల వరకు ఉంటాయి |
| BMT | పరిమితం, సాధారణంగా 6 నుండి 12 టూల్ స్టేషన్లు |
అధిక టూలింగ్ సామర్థ్యం ఎక్కువ కార్యాచరణ సౌలభ్యాన్ని కల్పిస్తుంది మరియు తరచుగా టూల్ మార్చవలసిన అవసరాన్ని తగ్గిస్తుంది, దీనివల్ల సంక్లిష్టమైన మెషీనింగ్ పనుల సమయంలో సామర్థ్యం మెరుగుపడుతుంది.
చక్ పరిమాణం మరియు వర్క్హోల్డింగ్ పరిష్కారాలు
CNC టర్నింగ్ సెంటర్లోని చక్ సైజు, అది సురక్షితంగా పట్టుకోగల వర్క్పీస్ యొక్క గరిష్ట వ్యాసాన్ని నేరుగా నిర్ధారిస్తుంది. ఒక వ్యాపారం మెషినింగ్ చేయాలనుకుంటున్న భాగాలకు అనుగుణంగా సరైన చక్ సైజును ఎంచుకోవడం చాలా కీలకం.సాధారణ చక్ పరిమాణాలు గణనీయంగా మారుతూ ఉంటాయి.విభిన్న తయారీ అవసరాలను తీర్చడానికి.
| చక్ సైజు |
|---|
| 6″ |
| 8″ |
| 10″ |
| 12″ |
| 15″ |
| 18″ |
| 24″ |
వర్టికల్ CNC టర్నింగ్ సెంటర్ల కోసం, చక్లు వీటి నుండి మొదలుకొని వివిధ రకాలుగా ఉంటాయి12 అంగుళాల నుండి 59.06 అంగుళాల వరకు(Φ1500mm). మల్టీ-టాస్కింగ్ మెషీన్లు తరచుగా 6 అంగుళాల నుండి 12 అంగుళాల మధ్య ఉండే చక్లను ఉపయోగిస్తాయి, అయితే హారిజాంటల్ మల్టీ-టాస్కింగ్ మెషీన్లలో 10 అంగుళాల నుండి 50 అంగుళాల వరకు చక్లు ఉండవచ్చు. వర్టికల్ మల్టీ-టాస్కింగ్ మెషీన్లు Φ610 నుండి Φ2500 వరకు ఉండే చక్లతో చాలా పెద్ద వర్క్పీస్లను కూడా అమర్చగలవు. చక్తో పాటు, చిన్న భాగాల కోసం కొల్లెట్లు లేదా క్రమరహిత ఆకారపు భాగాల కోసం ప్రత్యేక ఫిక్చర్ల వంటి వివిధ వర్క్హోల్డింగ్ పరిష్కారాలు అందుబాటులో ఉన్నాయి. వ్యాపారాలు సురక్షితమైన క్లాంపింగ్ను అందించే, కంపనాన్ని తగ్గించే, మరియు భాగాలను సమర్థవంతంగా లోడ్ చేయడానికి మరియు అన్లోడ్ చేయడానికి అనుమతించే వర్క్హోల్డింగ్ను ఎంచుకోవాలి.
యంత్ర శక్తి మరియు టార్క్
ఒక CNC టర్నింగ్ సెంటర్ వివిధ రకాల పదార్థాలను సమర్థవంతంగా కత్తిరించగల సామర్థ్యాన్ని నిర్దేశించే కీలకమైన స్పెసిఫికేషన్లలో మెషిన్ పవర్ మరియు టార్క్ ఉంటాయి. అధిక హార్స్పవర్ మరియు టార్క్, ముఖ్యంగా స్టెయిన్లెస్ స్టీల్ లేదా టైటానియం వంటి కఠినమైన మిశ్రమ లోహాల నుండి, మెషిన్ పదార్థాన్ని వేగంగా తొలగించడానికి వీలు కల్పిస్తాయి. స్పిండిల్ మోటార్ యొక్క పవర్ రేటింగ్, అది ఆగిపోకుండా ఉత్పత్తి చేయగల కటింగ్ ఫోర్స్లను నేరుగా ప్రభావితం చేస్తుంది. తక్కువ RPMల వద్ద అధిక టార్క్, భారీ రఫింగ్ కట్లకు ప్రత్యేకంగా ప్రయోజనకరంగా ఉంటుంది, అయితే అధిక RPMల వద్ద అధిక హార్స్పవర్ ఫైన్ ఫినిషింగ్ ఆపరేషన్లకు మద్దతు ఇస్తుంది. వ్యాపారాలు తాము తరచుగా ప్రాసెస్ చేసే పదార్థాలకు మరియు ఆశించిన మెటీరియల్ రిమూవల్ రేట్లకు అనుగుణంగా మెషిన్ యొక్క పవర్ మరియు టార్క్ సామర్థ్యాలను సరిపోల్చుకోవాలి.
యంత్ర దృఢత్వం మరియు నిర్మాణం
ఒక CNC టర్నింగ్ సెంటర్ యొక్క మొత్తం దృఢత్వం మరియు నిర్మాణం దాని ఖచ్చితత్వం, ఉపరితల ముగింపు మరియు టూల్ జీవితకాలంపై గణనీయంగా ప్రభావం చూపుతాయి. తరచుగా కాస్ట్ ఐరన్తో తయారు చేయబడిన ఒక దృఢమైన మెషిన్ ఫ్రేమ్, కటింగ్ సమయంలో ఉత్పన్నమయ్యే కంపనాలను గ్రహిస్తుంది. ఈ స్థిరత్వం వర్క్పీస్పై చాటర్ మార్క్లను నివారిస్తుంది మరియు కచ్చితమైన టాలరెన్స్లను నిర్వహిస్తుంది. లీనియర్ రోలర్ గైడ్లు లేదా బాక్స్ వేస్ వంటి మెషిన్ గైడ్వేల డిజైన్ కూడా దాని దృఢత్వానికి మరియు ఖచ్చితత్వానికి దోహదం చేస్తుంది. బాక్స్ వేస్ సాధారణంగా భారీ కట్ల కోసం ఎక్కువ డంపింగ్ మరియు దృఢత్వాన్ని అందిస్తాయి, అయితే లీనియర్ గైడ్లు వేగవంతమైన ట్రావర్స్ రేట్లను అందిస్తాయి. చక్కగా నిర్మించిన మెషిన్ కాలక్రమేణా స్థిరమైన పనితీరును అందిస్తుంది, భాగాలపై అరుగుదలను తగ్గిస్తుంది మరియు కటింగ్ టూల్స్ జీవితకాలాన్ని పొడిగిస్తుంది.
మీ CNC టర్నింగ్ సెంటర్ కోసం ఆటోమేషన్ మరియు అనుబంధ పరికరాలను పరిగణించండి
ఆటోమేషన్ మరియు అనుబంధ పరికరాలను ఏకీకృతం చేయడం వలన CNC టర్నింగ్ సెంటర్ యొక్క సామర్థ్యం మరియు ఉత్పాదకత గణనీయంగా పెరుగుతాయి. ఈ చేర్పులు కార్యకలాపాలను క్రమబద్ధీకరిస్తాయి, కార్మిక వ్యయాలను తగ్గిస్తాయి మరియు మొత్తం అవుట్పుట్ను మెరుగుపరుస్తాయి.
నిరంతర ఉత్పత్తి కోసం బార్ ఫీడర్లు
నిరంతర ఉత్పత్తిని సాధించడానికి బార్ ఫీడర్లు అత్యవసరం. ఇవి కోత లేని సమయాన్ని తొలగించి, యంత్రాలు అంతరాయం లేకుండా నడవడానికి వీలు కల్పిస్తాయి. ఈ నిరంతర కార్యాచరణ గణనీయంగా పెంచుతుంది.స్పిండిల్ అప్టైమ్ఉదాహరణకు, 55% అప్టైమ్తో పనిచేసే ఒక యంత్రం, ఒక్కో భాగానికి మూడు నిమిషాల సైకిల్తో ఎనిమిది గంటల షిఫ్ట్లో 440 భాగాలను ఉత్పత్తి చేస్తుంది. అయితే, ఆటోమేషన్ ద్వారా 85% అప్టైమ్ సాధించినప్పుడు, అదే యంత్రం 680 భాగాలను ఉత్పత్తి చేస్తుంది, అంటే ఒక్కో షిఫ్ట్కు 240 భాగాల పెరుగుదల. ఒక్కో భాగానికి $5 లాభ మార్జిన్ను పరిగణనలోకి తీసుకుంటే, ఇది ఒకే యంత్రం నుండి రోజువారీగా అదనంగా $1,200 లాభానికి దారితీస్తుంది. బార్ ఫీడర్లు నిరంతరం హెడ్స్టాక్ గుండా బార్ స్టాక్ను నెడుతూ ఉంటాయి, దీనివల్ల ప్రతి ఒక్క బ్లాంక్ కోసం చక్ను తెరవాల్సిన అవసరం ఉండదు. ఒక భాగం పూర్తయి, కట్ ఆఫ్ అయిన తర్వాత, బార్ తదుపరి సైకిల్ కోసం దానంతట అదే ముందుకు కదులుతుంది. దీనివల్ల, ముందుగా నిర్ణయించిన టూల్ మార్పుల సమయంలో తప్ప, స్పిండిల్ తిరగడం ఎప్పుడూ ఆగదు. ఆధునిక బార్ ఫీడర్లలో ఉండే సెన్సార్లు, 10 సెకన్లలోపు మ్యాగజైన్లోని తదుపరి బార్కు ఆటోమేటిక్గా మారడానికి వీలు కల్పిస్తాయి, తద్వారా దాదాపు స్థిరమైన ఉత్పత్తి ప్రవాహాన్ని కొనసాగిస్తాయి.
| మెట్రిక్ | మాన్యువల్ ఆపరేషన్ | ఆటోమేషన్తో |
|---|---|---|
| స్పిండిల్ అప్టైమ్ | 50-60% | 85%+ |
| ఉత్పత్తి పెరుగుదల | బేస్లైన్ | 30-50% ఎక్కువ |
| ఆపరేటర్ పర్యవేక్షణ | స్థిరమైన | ఆవర్తన తనిఖీలు మాత్రమే |
| రాత్రి/వారాంతపు నిర్మాణం | అదనపు సమయం అవసరం | పర్యవేక్షణ లేకుండా నడుస్తుంది |
| ROI టైమ్లైన్ | వర్తించదు | 12-24 నెలలు |
| ఉత్తమ అప్లికేషన్లు | తక్కువ పరిమాణంలో కస్టమ్ పని | 500-1,000+ భాగాల బ్యాచ్లు |
పార్ట్ క్యాచర్లు మరియు కన్వేయర్లు
భాగాలను స్వయంచాలకంగా తొలగించడం మరియు నిర్వహించడంలో పార్ట్ క్యాచర్లు మరియు కన్వేయర్లు కీలక పాత్ర పోషిస్తాయి. ఇవి మాన్యువల్ కలెక్షన్ బాక్సుల స్థానంలోకి రావడం ద్వారా సున్నితమైన భాగాలను నష్టం నుండి కాపాడతాయి మరియు ఎర్గోనామిక్స్ను మెరుగుపరుస్తాయి.
| పార్ట్ క్యాచర్ రకం | భాగాలు | అప్లికేషన్ |
|---|---|---|
| యూని-మేట్® | మినీ-మూవర్ లైట్ సిరీస్ కన్వేయర్, మినీ-మూవర్ రోటరీ టేబుల్ అక్యుమ్యులేటర్ (RTA) | కలెక్షన్ బాక్సుల స్థానంలో దీనిని ఉపయోగించడం ద్వారా, పర్యవేక్షణ లేకుండా భాగాలను దించడం, సున్నితమైన భాగాలను రక్షించడం, మరియు ఎర్గోనామిక్స్ను మెరుగుపరచడం కోసం పోర్టబుల్ మరియు అనుకూలమైన పరిష్కారం. |
| మినీ-మూవర్ కన్వేయర్ ఉత్పత్తులు (లైట్ సిరీస్ లేదా LP సిరీస్) | లైట్ సిరీస్ లేదా LP సిరీస్ కన్వేయర్లు | భాగాలను పట్టుకోవడానికి, ఖచ్చితత్వంతో తయారు చేసిన భాగాలను రక్షించడానికి యంత్రాలలో అనుసంధానించండి. |
| రోటరీ టేబుల్ అక్యుమ్యులేటర్ (RTA) | రోటరీ టేబుల్ అక్యుమ్యులేటర్ | వేగవంతమైన సైకిల్ సమయాలతో, మానవ రహిత సేకరణ వ్యూహాల కోసం ఉపయోగించే పాత సేకరణ పెట్టెలను భర్తీ చేయడం ద్వారా ఎర్గోనామిక్స్ను మెరుగుపరుస్తుంది. |
ఈ వ్యవస్థలు పూర్తయిన భాగాల సరఫరా సజావుగా సాగేలా చూస్తూ, అడ్డంకులను నివారిస్తూ, పర్యవేక్షణ లేకుండానే పనిచేయడానికి వీలు కల్పిస్తాయి.
సామర్థ్యం కోసం రోబోటిక్స్ ఏకీకరణ
రోబోటిక్స్ అనుసంధానం గణనీయమైన వ్యయ ప్రయోజనాలను మరియు సామర్థ్య లాభాలను అందిస్తుంది. రోబోలు అందిస్తాయికార్మిక వ్యయాలలో దీర్ఘకాలిక ఆదామరియు అలసట లేకుండా 24/7 పనిచేయడం వలన స్థిరమైన అవుట్పుట్తో అధిక ఉత్పాదకతను అందిస్తాయి. అవి మానవ తప్పిదాలు, వృధా మరియు పునఃపనిని తగ్గించడం ద్వారా ఉత్పత్తి నాణ్యతను మెరుగుపరుస్తాయి. CNC యంత్రాలు నిరంతరం పనిచేయగలవు కాబట్టి రోబోటిక్స్ యంత్ర వినియోగాన్ని కూడా పెంచుతాయి. కంపెనీలు తరచుగా చూస్తాయిఆరు నెలల నుండి ఒక సంవత్సరంలోపు పెట్టుబడిపై రాబడిప్రారంభ సంస్థాపన ఖర్చు ఉన్నప్పటికీ.
- 24/7 లైట్స్-అవుట్ ప్రొడక్షన్నిష్క్రియ గంటలను అవుట్పుట్గా మారుస్తుంది.
- తక్కువ కార్మిక ఖర్చుల వల్ల ఒకే ఆపరేటర్ అనేక యంత్రాలను పర్యవేక్షించగలడు.
- స్థిరమైన పొజిషనింగ్ వల్ల భాగం నాణ్యత మెరుగుపడుతుంది, తద్వారా నష్టం లేదా వ్యత్యాసం తగ్గుతుంది.
- ముందుగా ప్రోగ్రామ్ చేయబడిన సెటప్లు మరియు డ్యూయల్ గ్రిప్పర్లతో మార్పులు వేగంగా జరుగుతాయి.
- సురక్షితమైన పని వాతావరణం ప్రమాదకరమైన పనులను స్వయంచాలకం చేయడం ద్వారా గాయాల ప్రమాదాన్ని తగ్గిస్తుంది.
టూల్ ప్రీసెట్టింగ్ మరియు కొలత వ్యవస్థలు
ఆధునిక మెషీనింగ్ కార్యకలాపాలకు టూల్ ప్రీసెట్టింగ్ మరియు కొలత వ్యవస్థలు అత్యంత కీలకమైనవి. ఇవి వర్క్షాప్లకు కటింగ్ టూల్స్ను మెషీన్ వెలుపల కొలిచి, సెట్ చేయడానికి వీలు కల్పిస్తాయి. ఈ ప్రక్రియ మెషీన్ పని ఆగిపోయే సమయాన్ని (డౌన్టైమ్) గణనీయంగా తగ్గిస్తుంది. మెషీన్ చురుకుగా భాగాలను ఉత్పత్తి చేస్తున్నప్పుడే ఆపరేటర్లు తదుపరి టూల్ను సిద్ధం చేయగలరు. ఇది మొత్తం కార్యాచరణ సామర్థ్యాన్ని మరియు ఉత్పత్తి పరిమాణాన్ని (త్రూపుట్ను) మెరుగుపరుస్తుంది. మెషీనింగ్ కచ్చితత్వాన్ని మెరుగుపరచడంలో లేజర్ టూల్ సెట్టింగ్ వ్యవస్థల ఆధిక్యతను ఒక అధ్యయనం నిరూపించింది. సాంప్రదాయ మాన్యువల్ మరియు టచ్-టైప్ ఆటో టూల్ సెట్టింగ్ పద్ధతులతో పోల్చి, లేజర్ టూల్ సెట్టర్ను ఉపయోగించి చేసే ఆటోమేటిక్ నాన్-కాంటాక్ట్ టూల్ సెట్టింగ్ను పరిశోధకులు ఈ విధంగా సాధించారు. ఈ పరిశోధనలో, వివిధ టూల్ ఆకారాలు మరియు పరిమాణాలకు సరైన టూల్-సెట్టింగ్ పద్ధతులను నిర్వచించడం జరిగింది. ఆ తర్వాత, వారు ప్రతి సెట్టింగ్ టూల్తో పాకెట్ ఫీచర్లను మెషీన్ చేశారు. మెషీనింగ్ కచ్చితత్వాన్ని ధృవీకరించడానికి ఒక ఇన్స్పెక్షన్ ప్రోబ్ సిస్టమ్ ఈ ఫీచర్లను కొలిచింది. లేజర్ టూల్ సెట్టింగ్ సిస్టమ్తో అమర్చబడిన CNC మెషీనింగ్ సెంటర్ నుండి వచ్చిన కటింగ్ ఫలితాలు దాని ప్రయోజనాలను ధృవీకరించాయి. ఈ వ్యవస్థలు టూల్స్ మెషీన్లోకి ప్రవేశించే ముందే అవి కచ్చితంగా ఉన్నాయని నిర్ధారిస్తాయి. ఇది మెరుగైన భాగం నాణ్యతకు, తక్కువ స్క్రాప్కు మరియు వేగవంతమైన సెటప్ సమయాలకు దారితీస్తుంది, చివరికి మరింత లాభదాయకమైన కార్యకలాపానికి దోహదపడుతుంది.
చిప్ నిర్వహణ వ్యవస్థలు
ఏదైనా మెషీనింగ్ ఆపరేషన్కు సమర్థవంతమైన చిప్ నిర్వహణ చాలా కీలకం. చిప్స్ అంటే కటింగ్ ప్రక్రియలో ఉత్పత్తి అయ్యే లోహపు తునకలు. చిప్స్ పేరుకుపోతే, అవి కటింగ్ టూల్స్ లేదా వర్క్పీస్లను దెబ్బతీస్తాయి. అవి మెషీనింగ్ ప్రక్రియకు కూడా ఆటంకం కలిగిస్తాయి, దీనివల్ల ఉపరితల ఫినిషింగ్ సరిగ్గా లేకపోవడం లేదా మెషీన్ ఆగిపోవడం కూడా జరగవచ్చు. ఈ సమస్యకు చిప్ కన్వేయర్లు ఒక సాధారణ పరిష్కారం. ఇవి మెషీన్ పని చేసే ప్రదేశం నుండి చిప్స్ను వాటంతట అవే తొలగిస్తాయి. వివిధ రకాల చిప్స్ మరియు వాటి పరిమాణాలకు అనుగుణంగా, హింజ్ బెల్ట్ లేదా మాగ్నెటిక్ సిస్టమ్స్ వంటి విభిన్న రకాల కన్వేయర్లు అందుబాటులో ఉన్నాయి. చిప్స్ను సరిగ్గా తొలగించడం వల్ల, చిప్స్ మళ్లీ కట్ అవ్వకుండా మరియు వేడి పెరగకుండా నివారించి, టూల్ జీవితకాలాన్ని పెంచుతుంది. ఇది పని చేసే వాతావరణాన్ని కూడా పరిశుభ్రంగా ఉంచుతుంది, దీనివల్ల ఆపరేటర్లకు భద్రత మెరుగుపడుతుంది. కొన్ని అధునాతన సిస్టమ్స్లో చిప్ క్రషర్లు లేదా సెంట్రిఫ్యూజ్లు ఉంటాయి. ఇవి చిప్స్ను సులభంగా రీసైక్లింగ్ లేదా పారవేయడం కోసం ప్రాసెస్ చేస్తాయి, తద్వారా పర్యావరణానికి ప్రయోజనం చేకూరుస్తాయి. మంచి చిప్ నిర్వహణ వల్ల మెషీన్లు సజావుగా నడుస్తాయి మరియు చేతితో శుభ్రపరిచే సమయం తగ్గుతుంది. ఇది అధిక ఉత్పాదకతకు మరియు మెషీన్ అప్టైమ్కు నేరుగా దోహదపడి, నిరంతర ఉత్పత్తిని నిర్ధారిస్తుంది.
మీ CNC టర్నింగ్ సెంటర్ కోసం నియంత్రణ వ్యవస్థ మరియు సాఫ్ట్వేర్ను అంచనా వేయండి
వ్యాపార సంస్థలు CNC టర్నింగ్ సెంటర్ యొక్క నియంత్రణ వ్యవస్థ మరియు సాఫ్ట్వేర్ను జాగ్రత్తగా మూల్యాంకనం చేయాలి. ఈ భాగాలు యంత్రానికి మెదడులా పనిచేసి, దాని సామర్థ్యాలను మరియు వినియోగ సౌలభ్యాన్ని నిర్దేశిస్తాయి.
CNC కంట్రోల్ బ్రాండ్ మరియు ఫీచర్లు
CNC నియంత్రణ వ్యవస్థ యంత్ర పనితీరు మరియు ఆపరేటర్ అనుభవంపై గణనీయమైన ప్రభావాన్ని చూపుతుంది. ఫ్యానుక్ మరియు సిమెన్స్ వంటి ప్రముఖ బ్రాండ్లు విభిన్నమైన ఫీచర్లను అందిస్తాయి. ఫ్యానుక్ సిస్టమ్లు వాటి స్థిరత్వం మరియు పటిష్టమైన స్వీయ-నిర్ధారణ ఫీచర్లకు ప్రసిద్ధి చెందాయి. అవి బహుళ-అక్షాల నియంత్రణను కూడా అందిస్తాయి. దీనికి విరుద్ధంగా, సిమెన్స్ నియంత్రణలు అందిస్తాయిఅధిక తెలివితేటలు మరియు వశ్యతముఖ్యంగా సంక్లిష్టమైన మెషీనింగ్ పనుల కోసం. ఇవి డిజిటల్ ఉత్పత్తికి మరియు రిమోట్ పర్యవేక్షణకు మద్దతు ఇస్తాయి.
| బ్రాండ్ | ప్రధాన లక్షణాలు |
|---|---|
| ఫానుక్ | స్థిరత్వం, విశ్వసనీయత, బహుళ-అక్ష నియంత్రణ, పటిష్టమైన స్వీయ-నిర్ధారణ లక్షణాలు |
| సీమెన్స్ | అధిక తెలివితేటలు, సౌలభ్యం (ముఖ్యంగా సంక్లిష్టమైన మెషీనింగ్లో), డిజిటల్ ఉత్పత్తి మద్దతు, రిమోట్ పర్యవేక్షణ |
ఫ్యానుక్ సిస్టమ్స్ సాధారణంగా ఉపయోగిస్తాయివివిక్త విద్యుత్ సరఫరాలువివిధ గ్రిడ్ అవసరాలకు అనుగుణంగా వాటిని మార్చుకునేలా చేస్తాయి. వాటి PLC ప్రోగ్రామ్లు మెరుగైన స్థిరత్వానికి ప్రసిద్ధి చెందాయి. సిమెన్స్ సిస్టమ్లకు 380V మెయిన్స్ అవసరం. విస్తృతమైన ప్రోగ్రామింగ్ పరిజ్ఞానం లేని వారికి కూడా సిమెన్స్ CNC సిస్టమ్లు ఉపయోగించడానికి సులభంగా పరిగణించబడతాయి. షాప్మిల్ మరియు గ్రాఫిక్ ప్రోగ్రామింగ్ వంటి ఫీచర్లే దీనికి కారణం. ఫ్యానుక్ ప్యానెల్లు, వాటి అనేక ఫంక్షన్ల కారణంగా, వాటిపై పట్టు సాధించడానికి ఎక్కువ కృషి అవసరం.
CAD/CAMతో సాఫ్ట్వేర్ అనుకూలత
సమర్థవంతమైన ప్రోగ్రామింగ్ మరియు ఆపరేషన్ కోసం CAD/CAM సాఫ్ట్వేర్తో సజావైన అనుసంధానం చాలా కీలకం.EZ-టర్న్ క్యాడ్/క్యామ్ సాఫ్ట్వేర్ఇది ప్రత్యేకంగా CNC టర్న్ మెషీన్ల కోసం రూపొందించబడింది. ఇది 2-యాక్సిస్ నుండి C మరియు Y-యాక్సిస్ మెషీనింగ్ వరకు సామర్థ్యాలను అందిస్తుంది. దీనికి విస్తృతమైన పోస్ట్ లైబ్రరీ కూడా ఉంది, ఇది వివిధ CNC టర్నింగ్ పరికరాలతో అనుకూలతను నిర్ధారిస్తుంది.మాస్టర్క్యామ్ఇది విస్తృతంగా గుర్తింపు పొందిన మరో CAM ప్యాకేజీ. ఇది దాని మల్టీ-యాక్సిస్ మిల్లింగ్ మరియు టర్నింగ్ సామర్థ్యాలకు ప్రసిద్ధి చెందింది. ఇది అనేక రకాల ప్రీసెట్ CNC మెషిన్ కాన్ఫిగరేషన్లను కూడా అందిస్తుంది. ఆటోడెస్క్ అభివృద్ధి చేసిన ఫ్యూజన్ 360, ఒక సమీకృత CAD/CAM పరిష్కారం. ఇది డిజైన్ నుండి అధునాతన CAM వరకు మొత్తం ఉత్పత్తి అభివృద్ధి చక్రాన్ని కవర్ చేస్తుంది. దీని నిరంతరాయమైన CAD/CAM అనుసంధానం ఒక ముఖ్యమైన లక్షణం.
నెట్వర్క్ కనెక్టివిటీ మరియు డేటా నిర్వహణ
నెట్వర్క్ కనెక్టివిటీ డేటా నిర్వహణకు గణనీయమైన ప్రయోజనాలను అందిస్తుంది.రియల్-టైమ్ విజిబిలిటీషాప్ ఫ్లోర్ నుండే. ఇది సమస్యల వేగవంతమైన పరిష్కారాన్ని మరియు వనరుల మెరుగైన కేటాయింపును సాధ్యం చేస్తుంది. ఇది మరింత చురుకైన ఉత్పత్తి ప్రణాళికకు కూడా మద్దతు ఇస్తుంది. నెట్వర్క్ కనెక్టివిటీ ఒక సార్వత్రిక అనువాదకుడిగా పనిచేస్తుంది. ఇది బ్రాండ్ లేదా వయస్సుతో సంబంధం లేకుండా పరికరాలు మరియు సాఫ్ట్వేర్ మధ్య అంతరాన్ని పూరిస్తుంది. ఇందులో లెగసీ సిస్టమ్లు కూడా ఉంటాయి. ఇది స్థిరమైన డేటా నిర్మాణాన్ని అమలు చేస్తుంది, అస్థిరతలను తొలగిస్తుంది. ఇది ఇంటిగ్రేషన్ కోసం ఇంజనీరింగ్ శ్రమను తగ్గిస్తుంది. ఓపెన్-సోర్స్ ప్రోటోకాల్గా, ఇది యాజమాన్య వ్యయాన్ని తగ్గిస్తుంది. ఇది యాజమాన్య ఇంటర్ఫేస్లపై ఆధారపడటాన్ని తగ్గిస్తుంది. ఇది సాఫ్ట్వేర్ లైసెన్సింగ్ మరియు సిస్టమ్ అభివృద్ధి ఖర్చులను తగ్గిస్తుంది. రియల్-టైమ్ మెషిన్ డేటాకు కేంద్రీకృత యాక్సెస్ క్రాస్-ఫంక్షనల్ సహకారాన్ని మెరుగుపరుస్తుంది. ఇది ఆపరేషన్స్, ఇంజనీరింగ్ మరియు క్వాలిటీ బృందాలకు ప్రయోజనం చేకూరుస్తుంది. ఇది స్కేలబుల్ మరియు స్థిరమైన ఇంటిగ్రేషన్కు కూడా మద్దతు ఇస్తుంది. షాపులు చిన్నగా ప్రారంభించి, కొత్త మెషీన్లు లేదా సిస్టమ్లను ప్రవేశపెట్టినప్పుడు కాలక్రమేణా విస్తరించవచ్చు.
మీ CNC టర్నింగ్ సెంటర్ యొక్క బడ్జెట్, మద్దతు మరియు భవిష్యత్ వృద్ధిని పరిగణనలోకి తీసుకోండి
వ్యాపారాలు యంత్రం యొక్క సాంకేతిక వివరాలకు మించి అనేక అంశాలను పరిగణనలోకి తీసుకోవాలి. వీటిలో ఆర్థిక అంశాలు, తయారీదారు విశ్వసనీయత మరియు వారి సిబ్బంది నైపుణ్యాలు ఉంటాయి. ఒక సమగ్ర మూల్యాంకనం నిలకడైన మరియు లాభదాయకమైన పెట్టుబడికి భరోసా ఇస్తుంది.
ప్రారంభ పెట్టుబడి వర్సెస్ మొత్తం యాజమాన్య వ్యయం
వ్యాపారాలు తరచుగా ఒక కొత్త యంత్రం యొక్క ప్రారంభ ఖర్చుపై దృష్టి పెడతాయి. అయితే, వారు మొత్తం యాజమాన్య వ్యయాన్ని (TCO) కూడా పరిగణనలోకి తీసుకోవాలి. TCOలో ప్రారంభ కొనుగోలు ధర, సంస్థాపన, పరికరాలు, శక్తి వినియోగం, నిర్వహణ మరియు ఆపరేటర్ శిక్షణ ఉంటాయి. తక్కువ ప్రారంభ ధర తరచుగా జరిగే విచ్ఛిన్నాలు లేదా ఖరీదైన విడిభాగాల కారణంగా అధిక దీర్ఘకాలిక ఖర్చులకు దారితీయవచ్చు. దీనికి విరుద్ధంగా, నాణ్యమైన యంత్రంలో అధిక ప్రారంభ పెట్టుబడి...CNC టర్నింగ్ సెంటర్దీని ఫలితంగా నిర్వహణ ఖర్చులు తగ్గడంతో పాటు, దాని జీవితకాలంలో విశ్వసనీయత కూడా పెరుగుతుంది. TCOను మూల్యాంకనం చేయడం ద్వారా మరింత కచ్చితమైన ఆర్థిక చిత్రాన్ని పొందవచ్చు.
తయారీదారు ప్రతిష్ట మరియు మద్దతు
తయారీదారుడి ప్రతిష్ట మరియు సహాయక సేవలు చాలా కీలకమైనవి. OTURN MACHINERY వంటి ప్రతిష్టాత్మక తయారీదారు, నమ్మకమైన యంత్రాలను మరియు అద్భుతమైన అమ్మకాల తర్వాత మద్దతును అందిస్తారు. ఇందులో సాంకేతిక సహాయం, సులభంగా లభించే విడి భాగాలు మరియు సమగ్ర వారంటీ కవరేజ్ ఉంటాయి. తయారీదారుడి నుండి లభించే బలమైన మద్దతు, యంత్రం పని చేయని సమయాన్ని తగ్గిస్తుంది. ఇది ఏవైనా సమస్యలకు త్వరిత పరిష్కారాన్ని అందిస్తుంది. ఈ అంశం ఉత్పాదకత మరియు లాభదాయకతపై నేరుగా ప్రభావం చూపుతుంది. వ్యాపారాలు, సేవ మరియు వినియోగదారుల సంతృప్తి విషయంలో తయారీదారుడి గత పనితీరును పరిశోధించాలి.
శిక్షణ మరియు ఆపరేటర్ నైపుణ్య అవసరాలు
ఒక అధునాతన యంత్రాన్ని నడపడానికి నైపుణ్యం గల సిబ్బంది అవసరం. వ్యాపార సంస్థలు తమ ప్రస్తుత సిబ్బంది సామర్థ్యాలను అంచనా వేయాలి. వారు అవసరమైన శిక్షణ కోసం ప్రణాళిక రూపొందించుకోవాలి. ఆపరేటర్ల కోసం అవసరమైన శిక్షణా కార్యక్రమాలలో ఇవి ఉంటాయి:
- CNC మిల్, లేత్ మరియు గ్రైండర్ సెటప్ మరియు ఆపరేషన్
- పరికరాల గుర్తింపు, ఏర్పాటు, ఉపయోగం మరియు నిర్వహణ
- యంత్ర ప్రక్రియలు మరియు గణాంక ప్రక్రియ నియంత్రణ
- నాణ్యత మరియు చక్ర సమయ ఆప్టిమైజేషన్
- CNC ప్రోగ్రామ్ ఆపరేషన్ మరియు ఫిక్చర్ సెటప్
- ఆపరేటర్ల కోసం CNC సమస్య పరిష్కారం మరియు నిర్వహణ
- ఖచ్చితమైన కొలత మరియు గేజింగ్, ప్రింట్ రీడింగ్తో పాటు
- జ్యామితీయ కొలతలు మరియు సహనం
- CNCతో అనుసంధానం మరియు టూలింగ్ నిర్ణయాలు తీసుకోవడం
- యంత్ర లోపాలకు ప్రతిస్పందించడం
- ప్రాథమిక సాంకేతిక డ్రాయింగ్, CNC ఆపరేషన్లు మరియు మెషిన్ కోడ్లు
- పారిశ్రామిక భద్రత మరియు నాణ్యత భావనలు
- చేతి మరియు విద్యుత్ పరికరాలు, మరియు ప్రాథమిక యంత్ర పరికరాలు
- CNC సాంకేతికత మరియు ప్రోగ్రామింగ్ప్రాథమిక వర్డ్ అడ్రస్ ప్రోగ్రామింగ్, CAD/CAM, మరియు మెషీనింగ్ మరియు టర్నింగ్ సెంటర్ల యొక్క ప్రాథమిక పరిజ్ఞానంతో సహా.
సరైన శిక్షణ యంత్రం సమర్థవంతంగా పనిచేసేలా చేస్తుంది. ఇది లోపాలను తగ్గించి, యంత్రం యొక్క సామర్థ్యాన్ని గరిష్ఠ స్థాయికి పెంచుతుంది.
స్కేలబిలిటీ మరియు భవిష్యత్ అవసరాలు
వ్యాపారాలు ఒక యంత్రాన్ని ఎంచుకునేటప్పుడు తమ భవిష్యత్ వృద్ధి ప్రణాళికలను పరిగణనలోకి తీసుకోవాలి. విస్తరణకు లేదా నవీకరణలకు ఆస్కారం ఉన్న యంత్రం, మారుతున్న ఉత్పత్తి అవసరాలకు అనుగుణంగా సర్దుబాటు చేసుకోగలదు. ఈ ముందుచూపు, యంత్రాన్ని ముందుగానే మార్చవలసిన అవసరాన్ని నివారిస్తుంది. అంతేకాకుండా, ఇది పెట్టిన తొలి పెట్టుబడిని కూడా కాపాడుతుంది.
స్కేలబిలిటీ మరియు భవిష్యత్ అవసరాలు
వ్యాపారాలు ఒక యంత్రాన్ని ఎంచుకునేటప్పుడు తమ భవిష్యత్ వృద్ధి ప్రణాళికలను పరిగణనలోకి తీసుకోవాలి. ఈ ముందుచూపు, యంత్రాన్ని ముందుగానే మార్చవలసిన అవసరాన్ని నివారిస్తుంది. ఇది ప్రారంభ పెట్టుబడిని కూడా కాపాడుతుంది. విస్తరణకు లేదా నవీకరణలకు అవకాశం ఉన్న యంత్రం, మారుతున్న ఉత్పత్తి అవసరాలకు అనుగుణంగా మారగలదు. ఈ అనుకూలత, కాలక్రమేణా పెట్టుబడి సముచితంగా మరియు ఉత్పాదకంగా ఉండేలా నిర్ధారిస్తుంది. ఇది వ్యాపారాలు మారుతున్న ఉత్పత్తి అవసరాలకు మరియు సాంకేతిక పురోగతులకు అనుగుణంగా మారడానికి వీలు కల్పిస్తుంది.
ఒక యంత్రం యొక్క సామర్థ్యాలను అంచనా వేయడంరోబోటిక్ అనుసంధానంభవిష్యత్ విస్తరణకు ఇది ఒక కీలకమైన అంశం. యంత్రం ఆటోమేటెడ్ సిస్టమ్లతో ఎంత సులభంగా అనుసంధానం కాగలదో అంచనా వేయడం ఇందులో భాగంగా ఉంటుంది.రోబోటిక్ ఇంటిగ్రేషన్పెట్టుబడి కాలక్రమేణా సముచితంగా మరియు ఉత్పాదకంగా ఉండేలా ఇది నిర్ధారిస్తుంది. మారుతున్న ఉత్పత్తి అవసరాలకు, సాంకేతిక పురోగతులకు అనుగుణంగా వ్యాపారాలు తమను తాము మలచుకోవడానికి ఇది వీలు కల్పిస్తుంది. ఉదాహరణకు, రోబోటిక్ లోడింగ్ మరియు అన్లోడింగ్ చేయగల యంత్రం, మానవ ప్రమేయం నుండి లైట్స్-అవుట్ ఆపరేషన్కు మారగలదు. దీనివల్ల అదనపు శ్రమ అవసరం లేకుండా ఉత్పత్తి సామర్థ్యం గణనీయంగా పెరుగుతుంది.
యంత్రం యొక్క మాడ్యులారిటీని పరిగణించండి. వ్యాపారాలు సబ్-స్పిండిల్ లేదా లైవ్ టూలింగ్ వంటి ఫీచర్లను తర్వాత జోడించగలవా? కొంతమంది తయారీదారులు తమ యంత్రాల కోసం అప్గ్రేడ్ మార్గాలను అందిస్తారు. ఇది కంపెనీలు ప్రాథమిక కాన్ఫిగరేషన్తో ప్రారంభించి, వారి అవసరాలు పెరిగేకొద్దీ దానిని మెరుగుపరచుకోవడానికి వీలు కల్పిస్తుంది. ఈ విధానం ప్రారంభ ఖర్చులను నిర్వహిస్తూనే భవిష్యత్తు కోసం సౌలభ్యాన్ని అందిస్తుంది.
మరింత సంక్లిష్టమైన ప్రోగ్రామింగ్ను నిర్వహించగల నియంత్రణ వ్యవస్థ సామర్థ్యం కూడా ముఖ్యమైనది. ఉత్పత్తి అవసరాలు అభివృద్ధి చెందుతున్న కొద్దీ, భాగాలు మరింత క్లిష్టంగా మారవచ్చు. అధునాతన ఫీచర్లు మరియు సాఫ్ట్వేర్ అప్డేట్లకు మద్దతు ఇచ్చే నియంత్రణ వ్యవస్థ ఒక వ్యాపారానికి ఎక్కువ కాలం సేవ చేస్తుంది. ఇది యంత్రాన్ని పూర్తిగా పునరుద్ధరించాల్సిన అవసరాన్ని నివారిస్తుంది. స్కేలబిలిటీ కోసం ప్రణాళిక వేయడం అంటే వ్యాపారంతో పాటు పెరిగే పరికరాలను ఎంచుకోవడం. ఇది దీర్ఘకాలిక కార్యాచరణ లక్ష్యాలకు మద్దతు ఇస్తుంది మరియు పెట్టుబడిపై రాబడిని గరిష్ఠంగా పెంచుతుంది.
వ్యాపారాలు తయారీ ప్రక్రియలను ఆప్టిమైజ్ చేసే CNC టర్నింగ్ సెంటర్ను విశ్వాసంతో ఎంచుకుంటాయి. ఈ వ్యూహాత్మక నిర్ణయం ఉత్పాదకతను పెంచి, పెట్టుబడిపై బలమైన రాబడిని సాధిస్తుంది. అధిక-నాణ్యత యంత్రాలుకార్మిక ఖర్చులను తగ్గించండిమరియు ఆఫర్ చేయండివేగవంతమైన ఉత్పత్తి సమయాలుఅవి అసమానమైన కచ్చితత్వాన్ని మరియు స్థిరత్వాన్ని అందిస్తూ, వృధాను తగ్గిస్తాయి. ఆధునిక యంత్రాలు ప్రిడిక్టివ్ మెయింటెనెన్స్ ద్వారా అప్టైమ్ను మెరుగుపరుస్తాయి. కార్యాచరణ లక్ష్యాలతో ఎంపికను సమలేఖనం చేయడం దీర్ఘకాలిక విజయాన్ని నిర్ధారిస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
CNC టర్నింగ్ సెంటర్ అంటే ఏమిటి?
A CNC టర్నింగ్ సెంటర్ఇది ఒక యంత్ర పరికరం. ఇది కంప్యూటర్ న్యూమరికల్ కంట్రోల్ను ఉపయోగించి వర్క్పీస్లకు కచ్చితమైన ఆకారాన్ని ఇస్తుంది. ఇది కట్టింగ్ టూల్కు వ్యతిరేకంగా పదార్థాన్ని తిప్పుతుంది. దీనివల్ల స్థూపాకార భాగాలు ఏర్పడతాయి. తయారీదారులు వీటిని అధిక కచ్చితత్వంతో కూడిన ఉత్పత్తి కోసం ఉపయోగిస్తారు.
స్పిండిల్ కాన్ఫిగరేషన్ ఎందుకు ముఖ్యం?
స్పిండిల్ కాన్ఫిగరేషన్యంత్రం యొక్క బహుముఖ ప్రజ్ఞ మరియు సామర్థ్యాన్ని ప్రభావితం చేస్తుంది. ఒక సబ్-స్పిండిల్ ఏకకాల కార్యకలాపాలను అనుమతిస్తుంది. ఇది మెషీనింగ్ సమయాన్ని గణనీయంగా తగ్గిస్తుంది. ఇది అదనపు భాగాల నిర్వహణను తొలగిస్తుంది. ఇది సంక్లిష్టమైన భాగాల ఉత్పాదకతను పెంచుతుంది.
ఆటోమేషన్ ఉత్పత్తికి ఎలా ప్రయోజనం చేకూరుస్తుంది?
ఆటోమేషన్ సామర్థ్యాన్ని పెంచి, కార్మిక వ్యయాలను తగ్గిస్తుంది. ఇది నిరంతరాయంగా, పర్యవేక్షణ లేకుండా పనిచేయడానికి వీలు కల్పిస్తుంది. దీనివల్ల ఉత్పత్తి పెరిగి, ఉత్పత్తి నాణ్యత మెరుగుపడుతుంది. రోబోట్లు మరియు బార్ ఫీడర్లు అనేవి సాధారణ ఆటోమేషన్ సాధనాలు. ఇవి యంత్ర వినియోగాన్ని గరిష్ఠ స్థాయికి పెంచుతాయి.
టోటల్ కాస్ట్ ఆఫ్ ఓనర్షిప్ (TCO) అంటే ఏమిటి?
TCO ఒక యంత్రం యొక్క పూర్తి ఆర్థిక ప్రభావాన్ని కలిగి ఉంటుంది. ఇది కొనుగోలు ధర, సంస్థాపన మరియు నిర్వహణను కవర్ చేస్తుంది. ఇందులో శక్తి వినియోగం మరియు శిక్షణ కూడా ఉంటాయి. వ్యాపారాలు పూర్తి ఆర్థిక చిత్రాన్ని పొందడానికి TCOను పరిగణిస్తాయి. ఇది సమాచారంతో కూడిన పెట్టుబడి నిర్ణయాలు తీసుకోవడానికి సహాయపడుతుంది.
పోస్ట్ చేసిన సమయం: జనవరి-08-2026