


పారిశ్రామిక కొనుగోలుదారులకు అధిక ఖచ్చితత్వ యంత్ర పరికరాలు ఎందుకు ముఖ్యమైనవి
పారిశ్రామిక తయారీలో, "ఆమోదయోగ్యమైన టాలరెన్స్" నిర్వచనం గణనీయంగా సంకుచితమైంది. అధిక ఖచ్చితత్వపు మెషీనింగ్ ఇప్పుడు సాధారణంగా ±0.001 మిమీ నుండి ±0.005 మిమీ వరకు కొలతల ఖచ్చితత్వాన్ని నిర్దేశిస్తుంది. B2B ప్రొక్యూర్మెంట్ నిపుణుల కోసం, ఈ మైక్రాన్ స్థాయిలో భాగాలను సేకరించడం అనేది ఇకపై ఇంజనీరింగ్ విలాసం కాదు, అది ఒక కఠినమైన కార్యాచరణ ప్రాథమిక ప్రమాణం.
ఈ అత్యంత కచ్చితమైన భాగాలను సేకరించడానికి, కఠినమైన టాలరెన్స్లు మొత్తం యాజమాన్య వ్యయం, అసెంబ్లీ లైన్ సామర్థ్యం మరియు తుది ఉత్పత్తి విశ్వసనీయతను ఎలా ప్రభావితం చేస్తాయో క్షుణ్ణంగా అర్థం చేసుకోవడం అవసరం. టాలరెన్స్లు కఠినతరం అయినప్పుడు, సరఫరా గొలుసు అమలులో పొరపాటుకు ఆస్కారం దాదాపు సున్నాకు చేరుకుంటుంది.
భాగం పనితీరు మరియు సహనాలపై ప్రభావం
భాగం టాలరెన్స్ మరియు యాంత్రిక పనితీరు మధ్య గణిత సంబంధం ఖచ్చితమైనది. భాగాలను మైక్రాన్-స్థాయి ఖచ్చితత్వంతో యంత్రం చేసినప్పుడు, కలిసే భాగాలలో ఘర్షణ గుణకాలు గణనీయంగా తగ్గుతాయి, దీనివల్ల ఉష్ణ క్షీణత మరియు యాంత్రిక అరుగుదల తగ్గుతాయి. అధిక-పీడన హైడ్రాలిక్ వాల్వ్ల వంటి ఫ్లూయిడ్ డైనమిక్స్ అనువర్తనాలలో, 2 మైక్రాన్ల జ్యామితీయ టాలరెన్స్ను పాటించడం వలన, లేకపోతే విపత్కర సిస్టమ్ వైఫల్యాలకు దారితీయగల సూక్ష్మ-లీక్లను నివారించవచ్చు.
అంతేకాకుండా, ప్రెసిషన్ మెషీనింగ్ అసెంబ్లీ వైవిధ్యాలను తగ్గిస్తుంది, తద్వారా ప్రొడక్షన్ లైన్లో మాన్యువల్ షిమ్మింగ్ లేదా హ్యాండ్-ఫిట్టింగ్ అవసరాన్ని సమర్థవంతంగా తొలగిస్తుంది. ఈ ప్రెసిషన్-ఆధారిత ఇంటర్ఛేంజిబిలిటీ, థ్రూపుట్ను 25% వరకు వేగవంతం చేయగలదు మరియు తుది మెకానికల్ అసెంబ్లీ యొక్క మీన్ టైమ్ బిట్వీన్ ఫెయిల్యూర్స్ (MTBF)ను 30% నుండి 40% వరకు పొడిగించగలదు.
మైక్రాన్-స్థాయి ఖచ్చితత్వం అవసరమయ్యే పరిశ్రమలు
అధునాతన CNC మెషీనింగ్ వల్ల అనేక రంగాలు ప్రయోజనం పొందుతున్నప్పటికీ, కొన్ని పరిశ్రమలు నియంత్రణ మరియు భద్రతా ప్రమాణాలను పాటించడానికి నిర్మాణాత్మకంగా మైక్రాన్-స్థాయి కచ్చితత్వంపై ఆధారపడి ఉంటాయి. ఏరోస్పేస్ తయారీదారులకు, తీవ్రమైన ఉష్ణ మరియు గతిజ ఒత్తిడిని రూపం మారకుండా తట్టుకోగల టర్బైన్ బ్లేడ్లు మరియు నిర్మాణాత్మక భాగాలు అవసరం. వైద్య పరికరాల రంగానికి, ఆర్థోపెడిక్ ఇంప్లాంట్లు మరియు సర్జికల్ రోబోటిక్స్ కోసం దోషరహిత ఉపరితల ముగింపులు మరియు కచ్చితమైన కొలతలు అవసరం.
అదేవిధంగా, ఆటోమోటివ్ పరిశ్రమ గరిష్ట డ్రైవ్ట్రెయిన్ సామర్థ్యాన్ని మరియు ఉద్గారాల అనుగుణ్యతను నిర్ధారించడానికి క్రాంక్షాఫ్ట్లు, వీల్ హబ్లు మరియు ఫ్యూయల్ ఇంజెక్షన్ సిస్టమ్ల కోసం ప్రెసిషన్ టర్నింగ్ సెంటర్లపై ఎక్కువగా ఆధారపడుతుంది.
| పరిశ్రమ | సాధారణ భాగం | సహన అవసరం | సాధారణ పదార్థం |
|---|---|---|---|
| ఏరోస్పేస్ | టర్బైన్ బ్లేడ్లు, యాక్యుయేటర్లు | ±0.002 మిమీ నుండి ±0.005 మిమీ వరకు | టైటానియం, ఇంకోనెల్ |
| వైద్య | ఇంప్లాంట్లు, శస్త్రచికిత్స పరికరాలు | ±0.001 మిమీ నుండి ±0.003 మిమీ వరకు | 316L స్టెయిన్లెస్, కోబాల్ట్ క్రోమ్ |
| ఆటోమోటివ్ | క్రాంక్షాఫ్ట్లు, ఫ్యూయల్ ఇంజెక్టర్లు | ±0.005 మిమీ నుండి ±0.010 మిమీ వరకు | ఫోర్జ్డ్ స్టీల్, అల్యూమినియం మిశ్రమాలు |
| శక్తి | వాల్వ్ హౌసింగ్లు, రోటర్లు | ±0.005 మిమీ నుండి ±0.015 మిమీ వరకు | డ్యూప్లెక్స్ స్టెయిన్లెస్ స్టీల్ |
యంత్ర, ప్రక్రియ మరియు కొలత కారకాలు
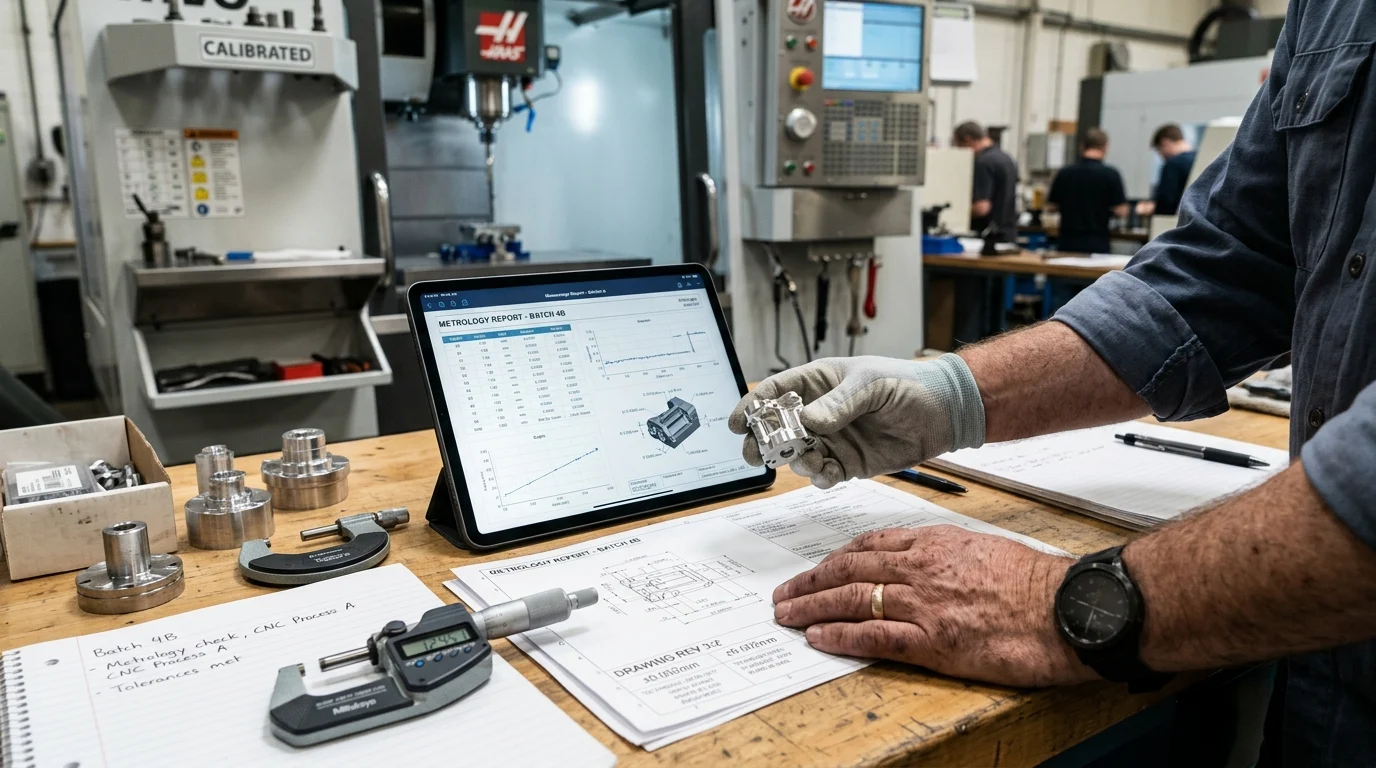
నిరంతర మైక్రాన్-స్థాయి ఖచ్చితత్వాన్ని సాధించడానికి అధునాతన యంత్రాలు, ఆప్టిమైజ్ చేయబడిన కటింగ్ ప్రక్రియలు మరియు కఠినమైన మెట్రాలజీతో కూడిన ఒక సంక్లిష్టమైన వ్యవస్థ అవసరం. పారిశ్రామిక కొనుగోలుదారులు ప్రాథమిక యంత్ర స్పెసిఫికేషన్లకు అతీతంగా చూడాలి మరియు సరఫరాదారు పరికరాల అంతర్లీన నిర్మాణాన్ని మూల్యాంకనం చేయాలి.
అధిక-నాణ్యత గల CNC మెషిన్ టూల్స్ వాటి ద్వారా నిర్వచించబడతాయిఅధిక దృఢత్వంశ్రేష్ఠమైన కంపన శోషణ, మరియు కాంపాక్ట్ లేఅవుట్లు. భారీగా పదార్థాన్ని తొలగించేటప్పుడు లేదా అధిక వేగంతో ఫినిషింగ్ ఆపరేషన్లు చేసేటప్పుడు కటింగ్ వాతావరణాన్ని స్థిరీకరించడానికి ఈ ప్రాథమిక అంశాలు చాలా కీలకమైనవి.
ఖచ్చితమైన మెషీనింగ్ కోసం CNC మెషీన్ కాన్ఫిగరేషన్లు
CNC యంత్రం యొక్క ఆకృతీకరణ సాధించగల జ్యామితీయ సహనాన్ని నేరుగా నిర్దేశిస్తుంది. 3-యాక్సిస్ వర్టికల్ మెషీనింగ్ సెంటర్లు సరళమైన జ్యామితులకు అనుకూలంగా ఉన్నప్పటికీ, సంక్లిష్టమైన భాగాలకు తరచుగా 5-యాక్సిస్ మెషీనింగ్ సెంటర్లు లేదా ప్రత్యేకమైన గేంట్రీ డ్రిల్లింగ్ యంత్రాలు అవసరం అవుతాయి. దీనిని ఉపయోగించడం ద్వారా5-యాక్సిస్ టెక్నాలజీతయారీదారులు ఒకే సెటప్లో ఒక భాగాన్ని పలు వైపులా యంత్రం ద్వారా తయారు చేయగలరు.
సెటప్ల సంఖ్యను మూడు నుండి ఒకటిగా తగ్గించడం వల్ల స్టాక్-అప్ లోపాలు తొలగిపోతాయి, తద్వారా మొత్తం పొజిషనల్ కచ్చితత్వం 60% వరకు మెరుగుపడుతుంది. అంతేకాకుండా, ఆటోమేటిక్ ప్యాలెట్ ఛేంజర్లతో కూడిన హారిజాంటల్ మెషీనింగ్ సెంటర్లు, ఉత్పత్తికి అవసరమైన కచ్చితమైన అలైన్మెంట్కు భంగం కలగకుండా నిరంతర ఉత్పత్తికి వీలు కల్పిస్తాయి.ఖచ్చితమైన ఫ్లైవీల్, వాల్వ్ లేదా అచ్చు తయారీ.
ఉష్ణ స్థిరత్వం, స్పిండిల్ పనితీరు మరియు గైడ్వే డిజైన్
అధిక ఖచ్చితత్వ యంత్రణలో పర్యావరణ మరియు యాంత్రిక ఉష్ణగతిక శాస్త్రం కీలక పాత్ర పోషిస్తాయి. స్పిండిల్ పనితీరు అత్యంత ముఖ్యం; టూల్ వంగిపోవడం మరియు కంపనాన్ని నివారించడానికి, 12,000 నుండి 24,000 RPM మధ్య పనిచేసే స్పిండిల్స్ తప్పనిసరిగా 2 మైక్రాన్ల కంటే తక్కువ రన్అవుట్ను నిర్వహించాలి. అయితే, అధిక వేగం వేడిని ఉత్పత్తి చేస్తుంది, దీనివల్ల యంత్ర కాస్టింగ్లో ఉష్ణ వ్యాకోచం కలుగుతుంది.
ప్రీమియం సరఫరాదారులు యాక్టివ్ థర్మల్ కాంపెన్సేషన్ సిస్టమ్లను ఉపయోగిస్తారు, ఇవి ఉష్ణోగ్రతలను కచ్చితమైన ±0.5°C పరిధిలో నిర్వహించడానికి స్పిండిల్ మరియు బాల్ స్క్రూల ద్వారా చల్లబరిచిన కూలెంట్ను ప్రసరింపజేస్తాయి. అదనంగా, అధిక-వేగ చలనం కోసం లీనియర్ గైడ్వేలు మరియు హెవీ-డ్యూటీ కటింగ్ దృఢత్వం కోసం బాక్స్ గైడ్వేల మధ్య ఎంపిక, తీవ్రమైన మెటీరియల్ తొలగింపు సమయంలో యంత్రం కంపనాన్ని ఎంత బాగా గ్రహిస్తుందో నిర్ణయిస్తుంది.
పునరావృతత మరియు ఖచ్చితత్వాన్ని ఎలా అంచనా వేయాలి
సరఫరాదారుడి సాంకేతిక సామర్థ్యాన్ని అంచనా వేయడానికి, రిజల్యూషన్, రిపీటబిలిటీ మరియు ఖచ్చితత్వం మధ్య తేడాను గుర్తించడం అవసరం. ప్రొక్యూర్మెంట్ బృందాలు ISO 230-2 వంటి అంతర్జాతీయంగా గుర్తింపు పొందిన ప్రమాణాల ఆధారంగా మెషిన్ కాలిబ్రేషన్ రికార్డులను అభ్యర్థించాలి.
ఒక అగ్రశ్రేణి మెషీనింగ్ సెంటర్ దాని పూర్తి ట్రావెల్ స్ట్రోక్ అంతటా ±0.003 మిమీ పొజిషనింగ్ ఖచ్చితత్వాన్ని మరియు ±0.002 మిమీ రిపీటబిలిటీని ప్రదర్శించాలి. అధిక ఖచ్చితత్వానికి కట్టుబడి ఉన్న సరఫరాదారులు, వేలాది ఆపరేటింగ్ గంటల తర్వాత కూడా వాల్యూమెట్రిక్ ఖచ్చితత్వం స్థిరంగా ఉండేలా చూసుకోవడానికి, తమ మెషీన్ యాక్సిస్లను క్యాలిబ్రేట్ చేయడానికి తరచుగా లేజర్ ఇంటర్ఫెరోమీటర్లు మరియు బాల్బార్ టెస్టింగ్ను ఉపయోగిస్తారు.
ప్రొక్యూర్మెంట్ బృందాలు ప్రెసిషన్ మెషీనింగ్ సరఫరాదారులను ఎలా ఎంపిక చేసుకోవాలి
అధిక ఖచ్చితత్వపు మెషీనింగ్ భాగస్వామిని గుర్తించి, వారితో ఒప్పందం కుదుర్చుకోవడం అనేది సాధారణ హార్డ్వేర్ను సేకరించడం కంటే ప్రాథమికంగా భిన్నమైనది. కొనుగోలు బృందాలు సాంకేతిక సామర్థ్యాలు, నాణ్యతా నిర్వహణ వ్యవస్థలు మరియు సరఫరా గొలుసు లాజిస్టిక్స్ వంటి సంక్లిష్టమైన వ్యవస్థను నిర్వహించాల్సి ఉంటుంది.
వ్యూహాత్మక విధానం ఎంచుకున్న సరఫరాదారు ఇలా వ్యవహరించేలా నిర్ధారిస్తుందివిశ్వసనీయ పొడిగింపుకొనుగోలుదారు యొక్క సొంత తయారీ పర్యావరణ వ్యవస్థ, తక్కువ పరికరాల పెట్టుబడి వ్యయాలను నిర్వహిస్తూ మరియు పెట్టుబడిపై రాబడిని (ROI) వేగవంతం చేస్తూ స్థిరమైన నాణ్యతను అందించగల సామర్థ్యం కలిగి ఉంటుంది.
సరఫరాదారు అర్హత ప్రమాణాలు
అర్హత ప్రక్రియ కఠినమైన నాణ్యతా వ్యవస్థ ఆడిట్లతో ప్రారంభం కావాలి. ISO 9001:2015 వంటి ధృవీకరణలు తప్పనిసరి ప్రాథమిక ప్రమాణాలు, కానీ ఏరోస్పేస్ కోసం AS9100 లేదా వైద్య పరికరాల కోసం ISO 13485 వంటి రంగ-నిర్దిష్ట ధృవీకరణలు పరిణతి చెందిన నాణ్యతా సంస్కృతిని సూచిస్తాయి.
పత్రాలకు అతీతంగా, కొనుగోలుదారులు సరఫరాదారు యొక్క యంత్రాల సముదాయం యొక్క సగటు వయస్సు మరియు నిర్వహణ షెడ్యూల్ను అంచనా వేయాలి. 5 నుండి 7 సంవత్సరాల కంటే పాతవైన CNC యంత్రాలు, విస్తృతమైన యాంత్రిక పునర్నిర్మాణాలు లేకుండా 5 మైక్రాన్ల కంటే తక్కువ కచ్చితత్వాన్ని నిలబెట్టుకోవడంలో తరచుగా ఇబ్బంది పడతాయి. అందువల్ల, ఆధునిక టర్నింగ్ సెంటర్లు మరియు మెషీనింగ్ సెంటర్ల సముదాయాన్ని నిర్వహించే సరఫరాదారులతో భాగస్వామ్యం ఏర్పరచుకోవడం అనేది ఒక కీలకమైన నష్ట నివారణ వ్యూహం.
MOQ, లీడ్ టైమ్, అనుకూలీకరణ మరియు అంగీకార ప్రమాణాలు
అధిక ఖచ్చితత్వ యంత్ర పరికరాల తయారీలో, సేకరణ ప్రక్రియలో తరచుగా పరిమాణానికి మరియు తయారీకి పట్టే సమయానికి మధ్య విలోమ సంబంధాలు ఉంటాయి. దీనికి అవసరమయ్యే విస్తృతమైన ప్రోగ్రామింగ్, ప్రత్యేకమైన ఫిక్చరింగ్ మరియు మెట్రాలజీ సెటప్ కారణంగా, అత్యంత సంక్లిష్టమైన భాగాల కోసం కనీస ఆర్డర్ పరిమాణాలు (MOQలు) 50 నుండి 500 యూనిట్ల వరకు ఉండవచ్చు, అయితే ప్రారంభ తయారీ సమయం 8 నుండి 12 వారాల వరకు సాగవచ్చు.
కొనుగోలుదారులు ముందుగానే స్పష్టమైన అంగీకార ప్రమాణాలపై చర్చలు జరపాలి, ప్రాసెస్ కెపాబిలిటీ ఇండెక్స్ (Cpk) లక్ష్యాలను నిర్ధారించుకోవాలి. 1.33 కంటే ఎక్కువ (లేదా భద్రతకు కీలకమైన భాగాల కోసం 1.67) Cpk అవసరం, సరఫరాదారు యొక్క తయారీ ప్రక్రియ గణాంకపరంగా స్థిరంగా ఉందని మరియు నిర్దిష్ట టాలరెన్స్ బ్యాండ్లో కనీస లోపాలతో భాగాలను ఉత్పత్తి చేయగల సామర్థ్యాన్ని కలిగి ఉందని నిర్ధారిస్తుంది.
యంత్రాల శ్రేణి మరియు సామర్థ్యం ఆధారంగా సరఫరాదారులను పోల్చడం
సమగ్రమైన సరఫరాదారు మూల్యాంకనం వారి యంత్రాల పోర్ట్ఫోలియో యొక్క లోతు మరియు విస్తృతిని పోల్చి చూడాలి. పరిమిత శ్రేణి పరికరాలు కలిగిన విక్రేతపై ఆధారపడటం తరచుగా ఉత్పత్తిలో ఆటంకాలకు లేదా ఉప-కాంట్రాక్టింగ్ ప్రమాదాలకు దారితీస్తుంది. ఆదర్శవంతమైన భాగస్వాములు, నిర్దిష్ట లోహపు పని పరిష్కారాల కోసం ప్రత్యేక ప్రయోజన యంత్రాలతో పాటు, వర్టికల్, హారిజాంటల్, డబుల్-కాలమ్ మరియు 5-యాక్సిస్ మెషీనింగ్ సెంటర్ల యొక్క విస్తృత శ్రేణి కాన్ఫిగరేషన్ను అందిస్తారు.
| సోర్సింగ్ శ్రేణి | సామర్థ్య ప్రొఫైల్ | సాధారణ సహనం | ఆదర్శవంతమైన అప్లికేషన్ ప్రొఫైల్ |
|---|---|---|---|
| టైర్ 1 (వ్యూహాత్మక భాగస్వామి) | 5-యాక్సిస్, CMM ల్యాబ్, థర్మల్ కంట్రోల్ | < ±0.003 మిమీ | ఏరోస్పేస్, సంక్లిష్ట వైద్య ఇంప్లాంట్లు |
| టైర్ 2 (అధునాతన జాబ్ షాప్) | 3/4-యాక్సిస్ CNC, ప్రాథమిక మెట్రాలజీ | ±0.010 మిమీ నుండి ±0.025 మిమీ వరకు | ఆటోమోటివ్ ఆఫ్టర్మార్కెట్, పారిశ్రామిక వాల్వ్లు |
| టైర్ 3 (కమోడిటీ మెషీనింగ్) | ప్రామాణిక CNC లాత్లు/మిల్లులు | > ±0.050 మిమీ | సాధారణ హార్డ్వేర్, బ్రాకెట్లు, ఎన్క్లోజర్లు |
నాణ్యత హామీ, అనుగుణ్యత, ప్యాకేజింగ్ మరియు లాజిస్టిక్స్ నియంత్రణలు
CNC యంత్రంపై మైక్రాన్-స్థాయి ఖచ్చితత్వాన్ని సాధించడానికి వెచ్చించిన కృషి, తనిఖీ, నిర్వహణ లేదా రవాణా సమయంలో భాగం దెబ్బతింటే పూర్తిగా వృధా అవుతుంది.
పటిష్టమైన నాణ్యత హామీ ప్రోటోకాల్లు, కఠినమైన అనుపాలన పత్రాలు మరియు ప్రత్యేకమైన ఎగుమతి ప్యాకేజింగ్ అనేవి అధిక ఖచ్చితత్వ సరఫరా గొలుసులో రాజీపడలేని అంశాలు. ఇవి ఫ్యాక్టరీలో సాధించిన సహన పరిమితులు ప్రపంచవ్యాప్త లాజిస్టిక్స్లో కూడా చెక్కుచెదరకుండా ఉండేలా చూస్తాయి.
తనిఖీ ప్రణాళికలు మరియు కొలత నివేదికలు
అధిక కచ్చితత్వంతో కూడిన మెషీనింగ్కు అంతే కచ్చితమైన కొలత పద్ధతులు అవసరం. సంక్లిష్టమైన జ్యామితులను ధృవీకరించడానికి సరఫరాదారులు సబ్-మైక్రాన్ వాల్యూమెట్రిక్ కచ్చితత్వం గల కోఆర్డినేట్ మెజరింగ్ మెషీన్లను (CMM) తప్పనిసరిగా ఉపయోగించాలి. పూర్తిస్థాయి ఉత్పత్తిని ఆమోదించే ముందు, ఏరోస్పేస్లో ఉపయోగించే AS9102 ఫార్మాట్ వంటి సమగ్రమైన ఫస్ట్ ఆర్టికల్ ఇన్స్పెక్షన్ (FAI) నివేదికను ప్రొక్యూర్మెంట్ బృందాలు తప్పనిసరి చేయాలి.
కొనసాగుతున్న ఉత్పత్తి బ్యాచ్ల కోసం, తనిఖీ ప్రణాళికలు గణాంకపరంగా ఖచ్చితంగా ఉండాలి. భాగం యొక్క ప్రాముఖ్యతను బట్టి, తనిఖీ పౌనఃపున్యాలు కీలకమైన కొలతలను 100% తనిఖీ చేయడం నుండి, తక్కువ సున్నితమైన అంశాల కోసం 0.65 ఆమోదయోగ్యమైన నాణ్యత పరిమితి (AQL) వరకు ఉండవచ్చు, తద్వారా బ్యాచ్ రవాణాకు ముందే ఏవైనా వ్యత్యాసాలు గుర్తించబడతాయి.
ఎగుమతి ప్యాకేజింగ్ మరియు భాగాల రక్షణ
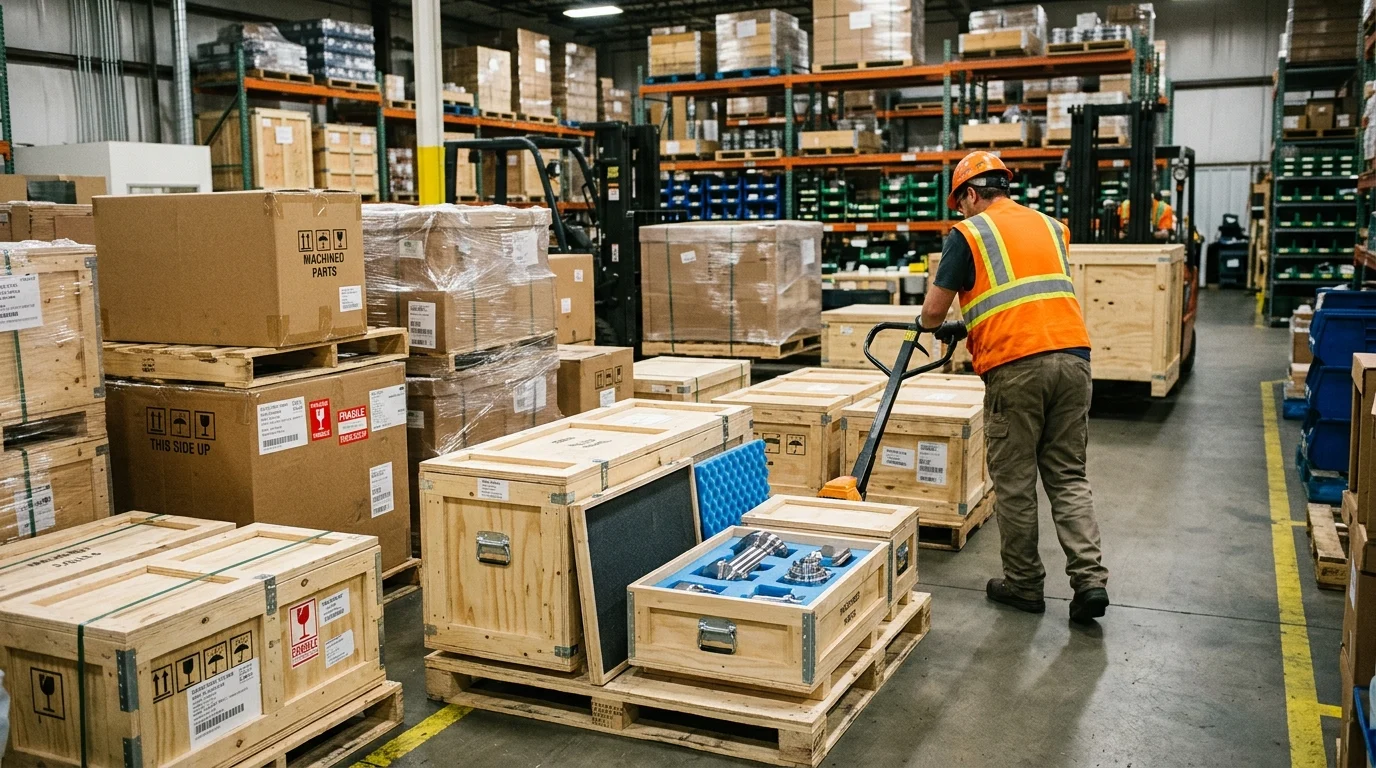
మైక్రాన్-స్థాయి ఉపరితల పూతలు మరియు రేజర్-పల్చని అంచులు ఆక్సీకరణ మరియు యాంత్రిక ఒత్తిడికి ఎక్కువగా గురవుతాయి. ప్రామాణిక బల్క్ ప్యాకేజింగ్ దీనికి ఏమాత్రం సరిపోదు. సముద్ర రవాణా సమయంలో ఆక్సీకరణను నివారించడానికి, ఖచ్చితంగా యంత్రపరికరాలతో తయారు చేసిన భాగాల ఎగుమతి ప్యాకేజింగ్లో వోలటైల్ కరోషన్ ఇన్హిబిటర్ (VCI) బ్యాగులు లేదా ప్రత్యేకమైన తుప్పు నిరోధక నూనెలను తప్పనిసరిగా చేర్చాలి.
అంతేకాకుండా, సూక్ష్మ-ఘర్షణలను నివారించడానికి, భాగాలను ప్రత్యేకంగా తయారు చేసిన థర్మోఫార్మ్డ్ ప్లాస్టిక్ ట్రేలు లేదా అధిక సాంద్రత గల ఫోమ్ ఇన్సర్ట్లను ఉపయోగించి వేరుచేయాలి. అత్యంత కచ్చితమైన ఆప్టికల్ మౌంట్ల వంటి తీవ్రమైన సందర్భాలలో, ఉష్ణ వ్యాకోచం లేదా సంకోచ ఒత్తిడిని నివారించడానికి, రవాణా ఉష్ణోగ్రతలను 15°C మరియు 25°C మధ్య నిర్వహించడానికి, లాజిస్టిక్స్ ఒప్పందాల ప్రకారం ఉష్ణోగ్రత-నియంత్రిత షిప్పింగ్ కంటైనర్లు కూడా అవసరం కావచ్చు.
అనుపాలన మరియు డాక్యుమెంటేషన్ అవసరాలు
ఖచ్చితమైన భాగాల ప్రపంచ వాణిజ్యానికి కస్టమ్స్ అధికారులు మరియు పరిశ్రమ నియంత్రకులను సంతృప్తి పరచడానికి సమగ్రమైన డాక్యుమెంటేషన్ అవసరం. మెషీనింగ్ ప్రారంభించడానికి ముందు ముడి మిశ్రమ లోహాల రసాయన కూర్పు మరియు యాంత్రిక లక్షణాలను ధృవీకరించడానికి మెటీరియల్ టెస్ట్ రిపోర్ట్స్ (MTRలు) తప్పనిసరి.
గమ్యస్థాన మార్కెట్ను బట్టి, ఎలక్ట్రానిక్స్ మరియు వినియోగదారులకు కనిపించే అసెంబ్లీల కోసం RoHS (ప్రమాదకర పదార్థాల నియంత్రణ) మరియు REACH వంటి ఆదేశాలను పాటించడం అవసరం. అంతేకాకుండా, అధిక ప్రాధాన్యత గల పరిశ్రమలలో సంభావ్య లోపాలను వేరుచేయడానికి మరియు బాధ్యతను నిర్వహించడానికి, పూర్తి లాట్ ట్రేసబిలిటీ—అంటే ముడి పదార్థాల హీట్ లాట్ నుండి నిర్దిష్ట CNC మెషిన్ మరియు ఆపరేటర్ వరకు భాగాన్ని ట్రాక్ చేయడం—చాలా ముఖ్యం.
అధిక ఖచ్చితత్వ యంత్ర భాగస్వామిని ఎంచుకోవడానికి నిర్ణయ ఫ్రేమ్వర్క్
సరైన తయారీ భాగస్వామిని లేదా ప్రత్యక్ష ఫ్యాక్టరీని ఎంచుకోవడం అనేది దీర్ఘకాలిక కార్యాచరణ స్థిరత్వాన్ని ప్రభావితం చేసే ఒక కీలకమైన నిర్ణయం. ప్రొక్యూర్మెంట్ డైరెక్టర్లకు ప్రాథమిక యూనిట్ ధరల పోలికలకు అతీతంగా, మొత్తం విలువ, నష్ట నివారణ మరియు నిరంతర సాంకేతిక మద్దతుపై దృష్టి సారించే ఒక నిర్మాణాత్మక నిర్ణయ చట్రం అవసరం.
దశలవారీ సరఫరాదారు మూల్యాంకన ప్రక్రియ
సమర్థవంతమైన సరఫరాదారు మూల్యాంకనం ఒక కఠినమైన, దశలవారీ పద్ధతిని అనుసరిస్తుంది. మొదటి దశలో గోప్యతా ఒప్పందం (NDA) ఉంటుంది, దాని తర్వాత సరఫరాదారు యొక్క తయారీకి అనువైన రూపకల్పన (DFM) అభిప్రాయాన్ని అంచనా వేయడానికి సాంకేతిక డ్రాయింగ్ సమీక్ష జరుగుతుంది.
రెండవ దశ సామర్థ్య మ్యాట్రిక్స్ మ్యాచింగ్, దీని ద్వారా విక్రేత కలిగి ఉన్నారని నిర్ధారించుకోవచ్చు.నిర్దిష్ట గ్యాంట్రీ డ్రిల్లింగ్ యంత్రాలులేదా టర్నింగ్ సెంటర్లు అవసరం. మూడవ దశలో, సరఫరాదారు యొక్క Cpk మరియు ఉపరితల ముగింపు వాదనలను అనుభవపూర్వకంగా ధృవీకరించడానికి, సాధారణంగా 10 నుండి 20 ముక్కల చెల్లింపు నమూనా రన్ అవసరం. చివరగా, నాల్గవ దశ అనేది ఆన్-సైట్ లేదా వర్చువల్ ఫెసిలిటీ ఆడిట్, దీనిలో వారి ఉష్ణోగ్రత నియంత్రణ మౌలిక సదుపాయాలు, టూల్ మేనేజ్మెంట్ సిస్టమ్లు మరియు వారి మెట్రాలజీ ల్యాబ్ యొక్క క్రమాంకనం స్థితిపై అధిక దృష్టి ఉంటుంది.
ధర, కచ్చితత్వం, సామర్థ్యం మరియు నిర్వహణ మద్దతును సమతుల్యం చేయడం
కొనుగోలు విధానం యొక్క అంతిమ లక్ష్యం ధర, కచ్చితత్వం, సామర్థ్యం మరియు జీవితకాల మద్దతు మధ్య సమతుల్యతను సాధించడం. అధిక కచ్చితత్వం గల మెషీనింగ్లో, అత్యంత తక్కువ యూనిట్ ధరను సాధించడం అనేది ఒక తప్పుడు పొదుపు; లోపాల రేటు 2% దాటితే, కొనుగోలు ధరలో 15% తగ్గింపు తక్షణమే రద్దవుతుంది, ఇది ఖరీదైన అసెంబ్లీ లైన్ నిలుపుదలలకు లేదా విపత్కరమైన క్షేత్ర వైఫల్యాలకు దారితీస్తుంది.
కొనుగోలుదారులు మొత్తం యాజమాన్య వ్యయాన్ని (TCO) తప్పనిసరిగా అంచనా వేయాలి. ప్రారంభ సోర్సింగ్ నుండి కొనసాగుతున్న లాజిస్టిక్స్ వరకు పూర్తి మద్దతును అందించే ఒక సమీకృత పరిష్కార ప్రదాతతో భాగస్వామ్యం చేసుకోవడం ద్వారా, నిర్వహణ, టూలింగ్ ఆప్టిమైజేషన్ మరియు సామర్థ్య విస్తరణ వంటివి చురుకుగా నిర్వహించబడతాయని నిర్ధారించుకోవచ్చు. ఈ సంపూర్ణ విధానం, సరఫరా గొలుసు స్థితిస్థాపకంగా, సమర్థవంతంగా మరియు సంవత్సరాల తరబడి మైక్రాన్-స్థాయి టాలరెన్స్లను నిలుపుకోగల సామర్థ్యంతో ఉండేలా హామీ ఇస్తుంది.
ముఖ్యమైన అంశాలు
- అధిక ఖచ్చితత్వ యంత్రణ కోసం టోకు సేకరణ మరియు సరఫరా-గొలుసు చిక్కులు
- కొనుగోలుదారులు ధృవీకరించవలసిన నిర్దేశాలు, అనుగుణ్యత మరియు వాణిజ్య నిబంధనలు
- పంపిణీదారులు మరియు సేకరణ బృందాల కోసం ఆచరణాత్మక సిఫార్సులు
తరచుగా అడిగే ప్రశ్నలు
మైక్రాన్-స్థాయి ఖచ్చితత్వానికి ఏ యంత్ర లక్షణాలు అత్యంత ముఖ్యమైనవి?
అధిక దృఢత్వం, కంపన శోషణ, ఉష్ణ స్థిరత్వం మరియు తక్కువ స్పిండిల్ రనౌట్కు ప్రాధాన్యత ఇవ్వండి. OTURN యంత్రాలలో, ఈ లక్షణాలు హై-స్పీడ్ ఫినిషింగ్ మరియు హెవీ-డ్యూటీ కటింగ్ సమయంలో పునరావృతమయ్యే ఖచ్చితత్వాన్ని నిర్వహించడానికి సహాయపడతాయి.
ఖచ్చితమైన భాగాల కోసం నేను 5-యాక్సిస్ మెషీనింగ్ సెంటర్ను ఎప్పుడు ఎంచుకోవాలి?
భాగాలకు బహుళ ముఖాలు, సంక్లిష్ట కోణాలు లేదా తక్కువ సెటప్లు అవసరమైనప్పుడు 5-యాక్సిస్ను ఎంచుకోండి. వన్-సెటప్ మెషీనింగ్ స్టాక్-అప్ లోపాన్ని తగ్గిస్తుంది మరియు ఏరోస్పేస్, వైద్య, అచ్చు మరియు సంక్లిష్ట ఆటోమోటివ్ భాగాలకు ఇది ఆదర్శంగా ఉంటుంది.
బ్రోచర్లోని స్పెసిఫికేషన్లకు మించి CNC ఖచ్చితత్వాన్ని నేను ఎలా అంచనా వేయగలను?
పునరావృతత, పొజిషనింగ్ ఖచ్చితత్వం, స్పిండిల్ రన్అవుట్, థర్మల్ కాంపెన్సేషన్ వివరాలు మరియు తనిఖీ నివేదికల కోసం అడగండి. అలాగే, సరఫరాదారు షాప్ ఉష్ణోగ్రతను ఎలా నియంత్రిస్తారో మరియు ఉత్పత్తి సమయంలో భాగాలను ఎలా ధృవీకరిస్తారో నిర్ధారించుకోండి.
అధిక ఖచ్చితత్వ యంత్ర పరికరాల వల్ల ఏ పరిశ్రమలు ఎక్కువగా ప్రయోజనం పొందుతాయి?
ఏరోస్పేస్, వైద్య, ఆటోమోటివ్ మరియు ఇంధన రంగాలు అత్యధికంగా ప్రయోజనం పొందుతాయి. టర్బైన్ భాగాలు, ఇంప్లాంట్లు, క్రాంక్షాఫ్ట్లు, వీల్ హబ్లు, వాల్వ్లు మరియు రోటర్లు వంటివి సాధారణ భాగాలుగా ఉంటాయి, వీటిలో కచ్చితమైన కొలతలు పనితీరును మరియు విశ్వసనీయతను మెరుగుపరుస్తాయి.
వాల్వ్లు లేదా క్రాంక్షాఫ్ట్ల వంటి నిర్దిష్ట భాగాల కోసం ఖచ్చితమైన యంత్రాల విషయంలో OTURN సహాయం చేయగలదా?
అవును. OTURN సంస్థ వాల్వ్లు, ఫ్లైవీల్స్, వీల్ హబ్స్, క్రాంక్షాఫ్ట్లు, మోల్డ్లు, ఏరోస్పేస్ మరియు వైద్య భాగాల కోసం CNC లేత్లు, టర్నింగ్ సెంటర్లు, మెషీనింగ్ సెంటర్లు, 5-యాక్సిస్ మెషీన్లు మరియు ప్రత్యేక ప్రయోజన పరిష్కారాలను అందిస్తుంది.
పోస్ట్ చేసిన సమయం: ఏప్రిల్-17-2026