


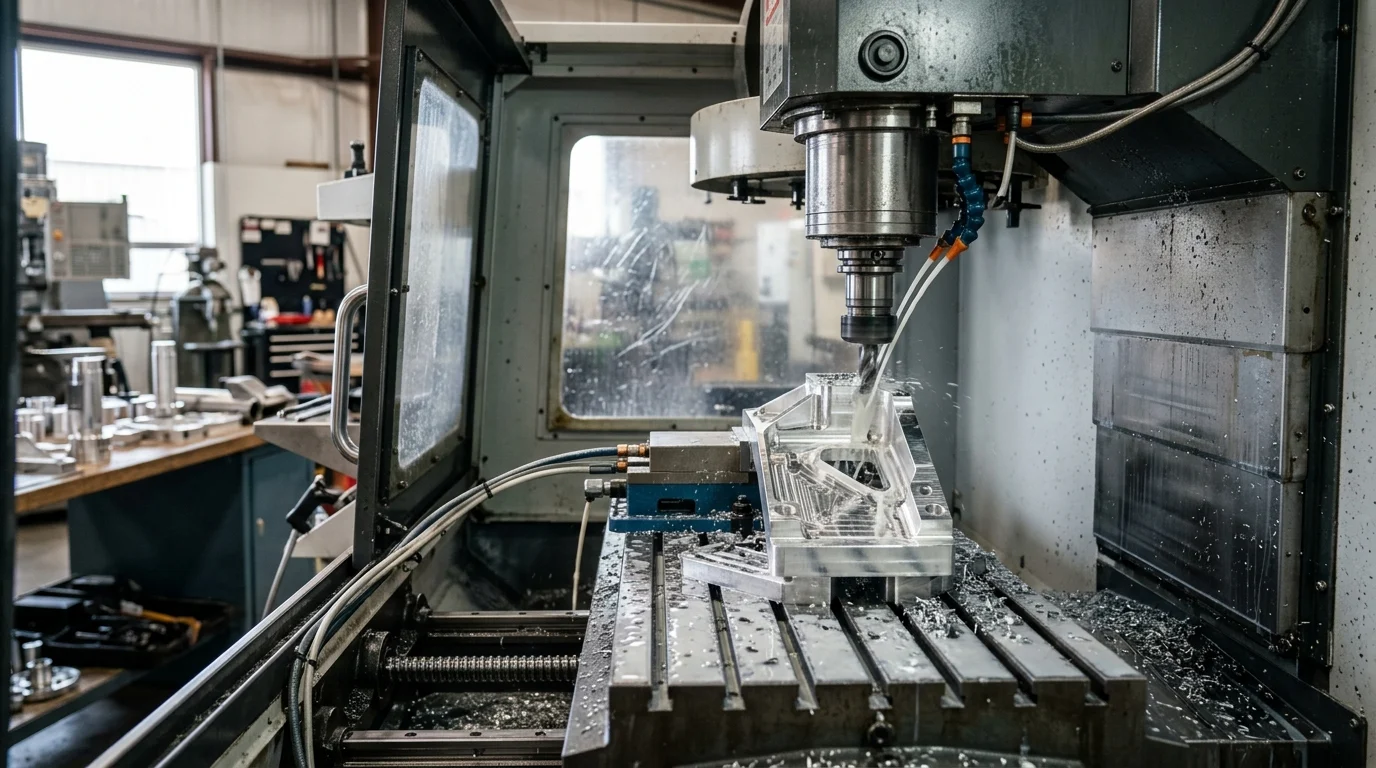
అధిక-ఖచ్చితత్వ CNC ఎందుకు ముఖ్యమైనది
ఆధునిక తయారీ రంగంలో,అధిక-ఖచ్చితత్వ CNC యంత్రాలుఇది ఒక ప్రత్యేక అవసరం నుండి ప్రపంచ పోటీతత్వానికి ఒక ప్రాథమిక ప్రమాణంగా మారింది. కొనుగోలు బృందాలకు మరియు టోకు కొనుగోలుదారులకు, మైక్రాన్-స్థాయి కచ్చితత్వం గల పరికరాలను సమకూర్చుకోవడం అనేది ఇకపై కేవలం సాంకేతిక నిర్దేశాలను పాటించడం మాత్రమే కాదు; ఇది లాభాల మార్జిన్లను కాపాడటానికి మరియు సరఫరా గొలుసు విశ్వసనీయతను పెంచడానికి చేసే ఒక వ్యూహాత్మక ఎత్తుగడ.
±0.001 మిమీ నుండి ±0.005 మిమీ వరకు ఉండే అత్యంత కచ్చితమైన టాలరెన్స్లతో వ్యవహరించేటప్పుడు, దోషానికి ఆస్కారం దాదాపుగా ఉండదు. అధిక-ఖచ్చితత్వ మౌలిక సదుపాయాలలో పెట్టుబడి పెట్టడం అనేది, కఠినమైన అంతర్జాతీయ నాణ్యతా ప్రమాణాలను పాటిస్తూనే ఉత్పత్తిని పెంచగల తయారీదారుడి సామర్థ్యాన్ని నేరుగా ప్రభావితం చేస్తుంది.
ఉత్పత్తి మరియు స్క్రాప్ తగ్గింపుపై ప్రభావం
అధిక-ఖచ్చితత్వ CNC యంత్రాల కార్యాచరణ ప్రభావం ఉత్పత్తి పరిమాణ కొలమానాలు మరియు స్క్రాప్ తగ్గింపులో అత్యంత స్పష్టంగా కనిపిస్తుంది. పాత లేదా తక్కువ దృఢత్వం గల పరికరాలు తరచుగా ఉష్ణ వక్రీకరణ మరియు కంపనాలతో బాధపడతాయి, దీనివల్ల సంక్లిష్టమైన లోహపు పని ప్రక్రియలలో స్క్రాప్ రేట్లు 4% నుండి 6% వరకు సులభంగా మించిపోతాయి. మైక్రాన్-స్థాయి సామర్థ్యం గల యంత్రాలకు అప్గ్రేడ్ చేయడం ద్వారా, సంస్థలు లోపాల రేటును 0.5% కంటే తక్కువకు తగ్గించగలవు.
అంతేకాకుండా, ఉన్నతమైన ఖచ్చితత్వం మాన్యువల్ పాలిషింగ్ లేదా సెకండరీ గ్రైండింగ్ వంటి ద్వితీయ ఫినిషింగ్ ఆపరేషన్ల అవసరాన్ని తొలగిస్తుంది. ఈ ఆపరేషన్ల ఏకీకరణ మొత్తం పరికరాల సామర్థ్యాన్ని (OEE) గణనీయంగా పెంచుతుంది మరియు సైకిల్ సమయాలను తగ్గిస్తుంది, దీనివల్లఉత్పత్తి శ్రేణిప్రతి షిఫ్ట్కు అధిక ఉత్పత్తిని అందించడానికి.
మైక్రాన్-స్థాయి ఖచ్చితత్వం అవసరమయ్యే పరిశ్రమలు
కొన్ని తయారీ రంగాలు మైక్రాన్-స్థాయి ఖచ్చితత్వాన్ని తప్పనిసరి చేసే కఠినమైన నియంత్రణ మరియు భద్రతా చట్రాల క్రింద పనిచేస్తాయి. ఏరోస్పేస్ పరిశ్రమలో, టర్బైన్ బ్లేడ్లు మరియు నిర్మాణ భాగాలు తీవ్రమైన ఏరోడైనమిక్ ఒత్తిళ్లను తట్టుకోవడానికి ఖచ్చితమైన జ్యామితీయ టాలరెన్స్లను కలిగి ఉండాలి. అదేవిధంగా, వైద్య పరికరాల రంగం ఆర్థోపెడిక్ ఇంప్లాంట్లు మరియు శస్త్రచికిత్స పరికరాలను ఉత్పత్తి చేయడానికి అధిక-ఖచ్చితత్వ 5-యాక్సిస్ మెషీనింగ్ సెంటర్లపై ఆధారపడుతుంది, ఇక్కడ జీవ అనుకూలతకు ఉపరితల ముగింపు మరియు పరిమాణ ఖచ్చితత్వం చాలా కీలకం.
ఆటోమోటివ్ మరియు భారీ యంత్రాల రంగాలు కూడా వీల్ హబ్లు, క్రాంక్షాఫ్ట్లు, ఫ్లైవీల్స్ మరియు హైడ్రాలిక్ వాల్వ్ల వంటి భాగాల కోసం కచ్చితమైన ప్రమాణాలను కోరుతాయి. ఈ అనువర్తనాల కోసం, టైర్ 1 మరియు టైర్ 2 సరఫరాదారులు లోపాలు లేని అసెంబ్లీ మరియు దీర్ఘకాలిక యాంత్రిక విశ్వసనీయతను నిర్ధారించడానికి దృఢమైన, అధిక-వేగవంతమైన CNC టర్నింగ్ మరియు మిల్లింగ్ కేంద్రాలను తప్పనిసరిగా ఉపయోగించాలి.
కొనుగోలుదారులు సహన అవసరాలను ఎలా నిర్వచించాలి
సరఫరాదారులతో సంభాషించేటప్పుడు సేకరణ నిపుణులు వివిధ ఖచ్చితత్వ కొలమానాల మధ్య తేడాను స్పష్టంగా గుర్తించాలి. కొనుగోలుదారులు ISO 230-2 ప్రమాణాలను ఉపయోగించి అవసరాలను నిర్వచించాలి, "పొజిషనింగ్ ఖచ్చితత్వం" (తరచుగా 0.004 మిమీ నుండి 0.008 మిమీ వరకు లక్ష్యంగా పెట్టుకుంటారు) మరియు "పునరావృతత" (సాధారణంగా 0.002 మిమీ నుండి 0.005 మిమీ వరకు అవసరం) మధ్య స్పష్టంగా తేడాను చూపాలి.
పరికరాల సేకరణలో ఒక సాధారణ పొరపాటు ఏమిటంటే, కార్యాచరణ వాతావరణాన్ని పేర్కొనకుండా సాధారణీకరించిన టాలరెన్స్ వాదనలను అంగీకరించడం. కొనుగోలుదారులు, మెషినింగ్ చేయబడుతున్న మెటీరియల్ (ఉదాహరణకు, టైటానియం లేదా అల్యూమినియం), అంచనా వేయబడిన స్పిండిల్ లోడ్లు మరియు ఫ్యాక్టరీ ఫ్లోర్లోని ఉష్ణ పరిస్థితుల ఆధారంగా తమ అవసరాలను నిర్వచించుకోవాలి. తద్వారా, వాస్తవ ఉత్పత్తి పరిస్థితులలో సరఫరాదారు ఈ టాలరెన్స్లకు హామీ ఇస్తారని నిర్ధారించుకోవాలి.
ఖచ్చితత్వాన్ని నడిపించే యంత్ర రూపకల్పన కారకాలు
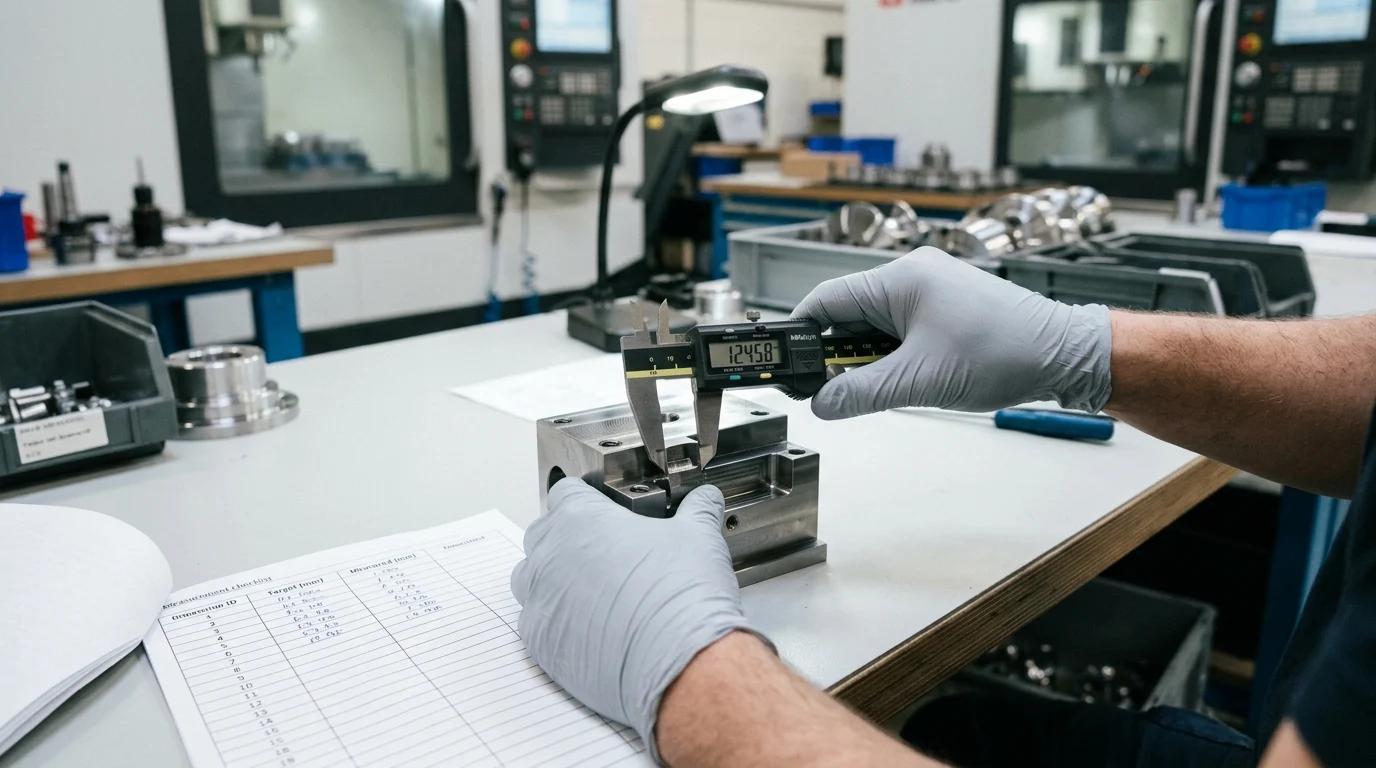
సాఫ్ట్వేర్ మరియు నియంత్రణ వ్యవస్థలు కీలకమైనప్పటికీ, బలహీనమైన యాంత్రిక పునాదిని అవి భర్తీ చేయలేవు. మైక్రాన్-స్థాయి ఖచ్చితత్వం అనేది ప్రాథమికంగా CNC యంత్రం యొక్క భౌతిక రూపకల్పన, ద్రవ్యరాశి మరియు నిర్మాణ సమగ్రతపై ఆధారపడి ఉంటుంది. పరికరాల యొక్క అంతర్లీన నిర్మాణాన్ని సోర్సింగ్ బృందాలు తప్పనిసరిగా మూల్యాంకనం చేయాలి, తద్వారా అది బహుళ-సంవత్సరాల జీవితకాలంలో హెవీ-డ్యూటీ కటింగ్ సైకిల్స్ సమయంలో ఖచ్చితత్వాన్ని కొనసాగించగలదని నిర్ధారించుకోవచ్చు.
దృఢత్వం, ఉష్ణ స్థిరత్వం మరియు స్పిండిల్ నాణ్యత
దృఢత్వం మెషిన్ బెడ్తో మొదలవుతుంది. అధిక-ఖచ్చితత్వ యంత్రాలు సాధారణంగా ఉన్నత శ్రేణి మీహనైట్ కాస్ట్ ఐరన్ లేదా పాలిమర్ కాంక్రీట్ బేస్లను ఉపయోగిస్తాయి, ఇవి ప్రామాణిక స్టీల్ వెల్డ్మెంట్లతో పోలిస్తే అసాధారణమైన కంపన శోషణ మరియు నిర్మాణ స్థిరత్వాన్ని అందిస్తాయి. ఈ దృఢత్వం అధిక-ఫీడ్ ఆపరేషన్ల సమయంలో టూల్ వంగిపోకుండా నిరోధిస్తుంది.
ఉష్ణ స్థిరత్వం కూడా అంతే ముఖ్యం. 12,000 నుండి 24,000 RPM వేగంతో తిరిగే స్పిండిల్స్ విపరీతమైన వేడిని ఉత్పత్తి చేస్తాయి, ఇది మెషిన్ ఫ్రేమ్లో సూక్ష్మ వ్యాకోచాలకు కారణమవుతుంది. ప్రీమియం CNC మెషీన్లు, నిర్మాణ సమతుల్యతను కాపాడుకోవడానికి, స్పిండిల్ చిల్లర్లు మరియు కూలెంట్-త్రూ-బాల్-స్క్రూ డిజైన్లతో సహా అధునాతన థర్మల్ కాంపెన్సేషన్ సిస్టమ్లను అనుసంధానిస్తాయి. ఉన్నతమైన ఉపరితల ఫినిషింగ్లకు హామీ ఇవ్వడానికి, అధిక-నాణ్యత గల స్పిండిల్స్ తప్పనిసరిగా 2 మైక్రాన్ల కంటే తక్కువ రన్అవుట్ను ప్రదర్శించాలి.
సేకరణ బృందాలు పోల్చవలసిన కీలక స్పెసిఫికేషన్లు
సరఫరాదారుల ప్రతిపాదనలను పోల్చేటప్పుడు, కొనుగోలు బృందాలు ప్రాథమిక ధరను మాత్రమే కాకుండా నిర్దిష్ట యాంత్రిక మరియు విద్యుత్ స్పెసిఫికేషన్లను కూడా విశ్లేషించాలి. లీనియర్ గైడ్వేలు (రోలర్ లేదా బాల్) లేదా సాంప్రదాయ బాక్స్ వేస్ల ఎంపిక, యంత్రం యొక్క వేగం మరియు భారీ కోత సామర్థ్యం మధ్య సమతుల్యతను నిర్దేశిస్తుంది.
| స్పెసిఫికేషన్ వర్గం | ప్రామాణిక CNC సామర్థ్యం | అధిక-ఖచ్చితత్వ CNC సామర్థ్యం | ఉత్పత్తిపై ప్రభావం |
|---|---|---|---|
| స్థాన నిర్ధారణ ఖచ్చితత్వం | ±0.010 మిమీ | ±0.004 మిమీ | ద్వితీయ ముగింపు కార్యకలాపాలను తొలగిస్తుంది |
| పునరావృతత | ±0.008 మిమీ | ±0.002 మిమీ | బ్యాచ్-టు-బ్యాచ్ స్థిరత్వాన్ని నిర్ధారిస్తుంది |
| స్పిండిల్ రనౌట్ | < 5 మైక్రాన్లు | < 2 మైక్రాన్లు | టూల్ జీవితకాలాన్ని మరియు ఉపరితల ముగింపును గరిష్ఠం చేస్తుంది |
| వేగవంతమైన ప్రయాణ రేటు | 24 మీ/నిమిషం | 36 – 48 మీ/నిమిషం | కోత కాని సమయాన్ని తగ్గిస్తుంది మరియు ఉత్పాదకతను పెంచుతుంది |
| నియంత్రణ పరిష్కారం | 1 మైక్రాన్ | 0.1 మైక్రాన్ (నానోమీటర్ నియంత్రణ) | అచ్చు తయారీలో అత్యంత సున్నితమైన ఆకృతిని సాధ్యం చేస్తుంది |
అదనంగా, కొనుగోలుదారులు స్పిండిల్ మోటార్ల టార్క్ కర్వ్లను మరియు సర్వో యాక్సిస్ల థ్రస్ట్ ఫోర్స్ను పోల్చి చూడాలి. ఈ పరిమాణాత్మక కొలమానాలు, అధిక వేగంతో లోహాన్ని తొలగించే ఒత్తిడిలో యంత్రం ఎలా పనిచేస్తుందనే దానిపై స్పష్టమైన చిత్రాన్ని అందిస్తాయి.
నిలువు, క్షితిజ సమాంతర, గాంట్రీ లేదా టర్నింగ్ యంత్రాలను ఎప్పుడు ఎంచుకోవాలి
సరైన మెషిన్ ఆర్కిటెక్చర్ను ఎంచుకోవడం అనేది వర్క్పీస్ కొలతలు, బ్యాచ్ సైజులు మరియు అవసరమైన సైకిల్ టైమ్లపై ఎక్కువగా ఆధారపడి ఉంటుంది. వర్టికల్ మెషీనింగ్ సెంటర్స్ (VMCలు) అద్భుతమైన బహుముఖ ప్రజ్ఞను మరియు తక్కువ పెట్టుబడి వ్యయాలను అందిస్తాయి, అందువల్ల ఇవి ఫ్లాట్ పార్ట్స్, మోల్డ్ మేకింగ్ మరియు ఇతర పనులకు ఆదర్శంగా ఉంటాయి.సాధారణ లోహపు పనిహారిజాంటల్ మెషీనింగ్ సెంటర్స్ (HMCs) అధిక పరిమాణంలో ఉత్పత్తి చేయడంలో రాణిస్తాయి; వాటి టూంబ్స్టోన్ ఫిక్చర్లు మరియు ఉన్నతమైన చిప్ ఎవాక్యుయేషన్ కారణంగా, ఇంజన్ బ్లాక్లు మరియు వాల్వ్ల వంటి సంక్లిష్టమైన ఆటోమోటివ్ కాస్టింగ్ల కోసం ఇవి ప్రాధాన్య ఎంపికగా నిలుస్తాయి.
ఏరోస్పేస్ బల్క్హెడ్లు లేదా భారీ రైల్వే భాగాలు వంటి, 2,000 మిమీ కంటే ఎక్కువ పొడవు ఉన్న భారీ భాగాల కోసం—గాంట్రీ లేదా డబుల్-కాలమ్ మెషీనింగ్ సెంటర్లుఅవసరమైన నిర్మాణ విస్తరణ మరియు దృఢత్వాన్ని అందిస్తాయి. ప్రత్యామ్నాయంగా, ఏకకాలంలో మిల్లింగ్ మరియు టర్నింగ్ అవసరమయ్యే స్థూపాకార భాగాలతో వ్యవహరించేటప్పుడు, మల్టీ-టాస్కింగ్ టర్నింగ్ సెంటర్లు లేదా 5-యాక్సిస్ మెషీనింగ్ సెంటర్లు సెటప్ సమయాలను తగ్గిస్తాయి మరియు బహుళ ఏక-ప్రయోజన యంత్రాల మధ్య భాగాలను మార్చేటప్పుడు సంభవించే టాలరెన్స్ స్టాకింగ్ లోపాలను కనిష్ట స్థాయికి తగ్గిస్తాయి.
ఆర్డర్ చేసే ముందు CNC ఖచ్చితత్వాన్ని ఎలా ధృవీకరించాలి
మైక్రాన్-స్థాయి సామర్థ్యాలను నిర్ధారించడానికి సేకరణ బృందాలు కేవలం మార్కెటింగ్ బ్రోచర్లపై మాత్రమే ఆధారపడలేవు. ఒక CNC యంత్రం యొక్క కచ్చితత్వాన్ని ధృవీకరించడానికి, రవాణాకు ముందు కఠినమైన, డేటా-ఆధారిత విధానం అవసరం. కఠినమైన ఫ్యాక్టరీ అంగీకార పరీక్ష (FAT) ప్రోటోకాల్ను ఏర్పాటు చేయడం ద్వారా, తుది బ్యాలెన్స్ చెల్లింపును విడుదల చేయడానికి ముందు పరికరాలు అన్ని ఒప్పంద నిర్దేశాలకు అనుగుణంగా ఉన్నాయని నిర్ధారించుకోవచ్చు.
తనిఖీ పద్ధతులు, పరీక్ష కోతలు మరియు ఆమోద ప్రమాణాలు
CNC జ్యామితిని ధృవీకరించడానికి లేజర్ ఇంటర్ఫెరోమీటర్ పరీక్ష అత్యంత ప్రామాణికమైనది. ఇది అక్షాల మొత్తం కదలిక పొడవునా లీనియర్ పొజిషనింగ్ మరియు పిచ్/యావ్ లోపాలను మ్యాప్ చేస్తుంది. యంత్రం ISO లేదా JIS ఖచ్చితత్వ ప్రమాణాలకు అనుగుణంగా ఉందని నిరూపించే పత్రాలను సరఫరాదారులు అందించాలి. అదనంగా, ఏకకాల బహుళ-అక్ష ఇంటర్పొలేషన్ను అంచనా వేయడానికి బాల్బార్ పరీక్ష చాలా కీలకం; అధిక-ఖచ్చితత్వ నమూనాలకు సాధారణంగా 0.005 మిమీ కంటే తక్కువ సర్క్యులారిటీ లోపం ఆశించబడుతుంది.
స్థిర కొలతలకు అతీతంగా, కొనుగోలుదారులు తప్పనిసరిగా పరీక్షా కోతలను ఆదేశించాలి. NAS 979 “వృత్తం-వజ్రం-చతురస్రం” పరీక్ష అనేది సార్వత్రికంగా గుర్తింపు పొందిన ఒక ప్రామాణికం. డైనమిక్ కటింగ్ పనితీరు, స్థిర ఖచ్చితత్వ వాదనలను ప్రతిబింబిస్తుందో లేదో ధృవీకరించడానికి, పూర్తి చేసిన పరీక్షా భాగాన్ని క్యాలిబ్రేట్ చేయబడిన కోఆర్డినేట్ మెజరింగ్ మెషీన్ (CMM) పై కొలవాలి.
సరఫరాదారు సామర్థ్యాన్ని మరియు అనుకూలీకరణను ఎలా అంచనా వేయాలి
సరఫరాదారుని అంచనా వేయడం అనేది కేవలం ఒకే యంత్రాన్ని మూల్యాంకనం చేయడంతో ముగిసిపోదు; ఇందులో వారి ఇంజనీరింగ్ నైపుణ్యం మరియు నాణ్యత నియంత్రణ మౌలిక సదుపాయాలను ఆడిట్ చేయడం కూడా ఉంటుంది. ప్రపంచవ్యాప్త కొనుగోలుదారులు సరఫరాదారు యొక్క ISO 9001 ధృవీకరణను సరిచూసుకోవాలి మరియు వారి అసెంబ్లీ వాతావరణాలను తనిఖీ చేయడానికి వర్చువల్ లేదా థర్డ్-పార్టీ ఫ్యాక్టరీ ఆడిట్లను అభ్యర్థించాలి. స్క్రాపింగ్ మరియు అలైన్మెంట్ దశలలో ఉష్ణ వ్యాకోచాన్ని నివారించడానికి, అధిక-ఖచ్చితత్వ యంత్రాలను తప్పనిసరిగా ఉష్ణోగ్రత-నియంత్రిత సౌకర్యాలలో (సాధారణంగా 20°C ± 1°C వద్ద నిర్వహించబడే) అసెంబ్లీ చేయాలి.
అంతేకాకుండా, సరఫరాదారులు పరిశ్రమ-నిర్దిష్ట పరిష్కారాలను అందించగల సామర్థ్యాన్ని ప్రదర్శించాలి. ఇందులో రోటరీ టేబుళ్లను అనుకూలీకరించడం, రోబోటిక్ లోడింగ్/అన్లోడింగ్ వ్యవస్థలను ఏకీకృతం చేయడం మరియు కొనుగోలుదారు యొక్క ఖచ్చితమైన లోహపు పని అవసరాలకు అనుగుణంగా ప్రత్యేకమైన హైడ్రాలిక్ ఫిక్చర్లను రూపొందించడం వంటివి ఉంటాయి.
వాణిజ్య నిబంధనలు: కనీస ఆర్డర్ పరిమాణం (MOQ), డెలివరీ సమయం, శిక్షణ మరియు వారంటీ
అధిక విలువ గల మూలధన పరికరాల వాణిజ్య నిబంధనల విషయంలో, కొనుగోలుదారుడి నష్టభయాన్ని తగ్గించడానికి జాగ్రత్తగా చర్చలు జరపాలి. కనీస ఆర్డర్ పరిమాణం (MOQ) సాధారణంగా ఒక యూనిట్ అయినప్పటికీ, మొత్తం ఉత్పత్తి శ్రేణి కోసం బహుళ యూనిట్లను ఆర్డర్ చేసే కొనుగోలుదారులు విడతల వారీగా డెలివరీ షెడ్యూల్ల కోసం చర్చలు జరపాలి. అధిక-ఖచ్చితత్వ CNC యంత్రాల తయారీకి పట్టే సమయం సాధారణంగా 60 నుండి 120 రోజుల వరకు ఉంటుంది. ఇది కస్టమ్ ఆటోమేషన్ మరియు కంట్రోలర్ కాన్ఫిగరేషన్ల (ఉదాహరణకు, ఫ్యానుక్, సిమెన్స్, లేదా హైడెన్హైన్) సంక్లిష్టతపై ఎక్కువగా ఆధారపడి ఉంటుంది.
వారంటీ మరియు శిక్షణ అనేవి రాజీపడలేని అంశాలు. ఒక ప్రామాణిక వాణిజ్య వారంటీ 12 నుండి 24 నెలల వరకు విడిభాగాలు మరియు లేబర్ను కవర్ చేయాలి. అధిక-ఖచ్చితత్వం గల, 5-యాక్సిస్, లేదా మల్టీ-టాస్కింగ్ యంత్రాలను ఆపరేట్ చేయడానికి ప్రత్యేక నైపుణ్యాలు అవసరం కాబట్టి, కొనుగోలు ఒప్పందంలో సమగ్ర శిక్షణ తప్పనిసరిగా చేర్చాలి—అధునాతన ప్రోగ్రామింగ్, ప్రమాద నివారణ, మరియు సాధారణ నిర్వహణ వంటి అంశాలను కవర్ చేస్తూ, తరచుగా 1 నుండి 2 వారాల పాటు సైట్లో సూచనలు ఇవ్వాలి.
వాణిజ్యం, లాజిస్టిక్స్ మరియు సమ్మతి ప్రమాదాలు
భారీ పారిశ్రామిక యంత్రాల సరిహద్దుల దాటి కొనుగోలు చేయడం అనేది లాజిస్టికల్, ఆర్థిక మరియు నియంత్రణపరమైన సవాళ్ల సంక్లిష్టమైన వలయాన్ని పరిచయం చేస్తుంది. అధిక కచ్చితత్వం గల CNC యంత్రం అనేది ఒక భారీ కాస్ట్ ఐరన్ బాడీలో అమర్చబడిన ఒక సున్నితమైన పరికరం, దీని బరువు తరచుగా 5,000 కిలోల నుండి 30,000 కిలోలకు పైగా ఉంటుంది. ఫ్యాక్టరీ నుండి తుది సంస్థాపన ప్రదేశం వరకు ఈ ఆస్తిని భద్రపరచడానికి క్షుణ్ణమైన ప్రణాళిక అవసరం.
ప్యాకేజింగ్, నిర్వహణ, క్రేటింగ్ మరియు షిప్పింగ్ ప్రమాదాలు
రవాణా సమయంలో భౌతిక బలహీనతలు గణనీయంగా ఉంటాయి. అధిక తేమ, ఉప్పుతో కూడిన సముద్రపు గాలి మరియు తీవ్రమైన యాంత్రిక కుదుపులు యంత్రంలోని ఎలక్ట్రానిక్స్ మరియు ఖచ్చితమైన గైడ్వేలను దెబ్బతీయగలవు. ఆక్సీకరణను నివారించడానికి పరికరాలను పారిశ్రామిక డెసికెంట్లతో వాక్యూమ్-సీల్డ్ అల్యూమినియం ఫాయిల్లో చుట్టాలి.
అంతర్జాతీయ రవాణా కోసం ISPM 15 ప్రమాణాలకు అనుగుణంగా ఉండే, అధిక బలం గల, ఉక్కుతో బలోపేతం చేయబడిన చెక్క నిర్మాణాలను క్రేటింగ్లో తప్పనిసరిగా ఉపయోగించాలి. రవాణా సమయంలో జవాబుదారీతనాన్ని నిర్ధారించడానికి, కొనుగోలు బృందాలు క్రేటింగ్పై షాక్ మానిటర్లు మరియు టిల్ట్ ఇండికేటర్లను తప్పనిసరిగా అమర్చాలి. ఒకవేళ కంటైనర్ 50G కంటే ఎక్కువ ప్రభావానికి గురైతే, యంత్రాన్ని అన్ప్యాక్ చేయకముందే ఈ ఇండికేటర్లు స్పిండిల్ బేరింగ్లు లేదా లీనియర్ రైల్స్కు సంభవించే కనిపించని నష్టాన్ని సూచిస్తాయి.
అవసరమైన డాక్యుమెంటేషన్ మరియు విద్యుత్ అనుగుణ్యత
కస్టమ్స్ క్లియరెన్స్ ఆలస్యం వలన తీవ్రమైన డెమరేజ్ ఛార్జీలు విధించబడవచ్చు మరియు ఉత్పత్తి కాలపరిమితులకు అంతరాయం కలగవచ్చు. దిగుమతిదారులు అన్ని వాణిజ్య ఇన్వాయిస్లు, ప్యాకింగ్ జాబితాలు మరియు బిల్స్ ఆఫ్ లేడింగ్లు CNC యంత్రాల కోసం ఉన్న హార్మోనైజ్డ్ సిస్టమ్ (HS) కోడ్లకు సంపూర్ణంగా అనుగుణంగా ఉన్నాయని నిర్ధారించుకోవాలి. అంతకంటే ముఖ్యంగా, ఆ పరికరాలు ప్రాంతీయ నియంత్రణ మరియు భద్రతా సమ్మతి ప్రమాణాలకు అనుగుణంగా ఉండాలి.
యూరోపియన్ మార్కెట్ కోసం, యంత్రాలు తప్పనిసరిగా మెషినరీ డైరెక్టివ్ (2006/42/EC) మరియు ఎలక్ట్రోమాగ్నెటిక్ కంపాటిబిలిటీ (EMC) డైరెక్టివ్కు అనుగుణంగా, అసలైన CE మార్కింగ్ను కలిగి ఉండాలి. ఉత్తర అమెరికా కోసం, ఎలక్ట్రికల్ క్యాబినెట్కు UL లేదా CSA సర్టిఫికేషన్ సాధారణంగా తప్పనిసరి. డెలివరీ తర్వాత ఖరీదైన ట్రాన్స్ఫార్మర్ ఇన్స్టాలేషన్లను నివారించడానికి, కొనుగోలుదారులు తయారీకి ముందు తమ ఫెసిలిటీ యొక్క ఎలక్ట్రికల్ ఇన్ఫ్రాస్ట్రక్చర్ను—ఉదాహరణకు యూరప్ మరియు ఆసియా కోసం 3-ఫేజ్ 380V/50Hz, లేదా యునైటెడ్ స్టేట్స్ కోసం 480V/60Hz—స్పష్టంగా పేర్కొనాలి.
మొత్తం ల్యాండెడ్ ఖర్చు, పెట్టుబడిపై రాబడి (ROI), మరియు అమ్మకాల తర్వాత మద్దతు
ఖచ్చితమైన మూలధన వ్యయ ప్రణాళిక కోసం మొత్తం దిగుమతి వ్యయాన్ని (TLC) లెక్కించడం అత్యవసరం. యంత్రం యొక్క FOB (ఫ్రీ ఆన్ బోర్డ్) ధర కేవలం ప్రారంభ బిందువు మాత్రమే. కొనుగోలుదారులు సముద్ర రవాణా ఛార్జీలు (ఫ్లాట్-ర్యాక్ లేదా ఓపెన్-టాప్ కంటైనర్ అవసరాలను బట్టి యంత్రం ఖర్చులో తరచుగా 8% నుండి 15% వరకు ఉంటుంది), దిగుమతి సుంకాలు (ఇవి 3% నుండి 25% వరకు ఉండవచ్చు), పోర్ట్ హ్యాండ్లింగ్ ఫీజులు, అంతర్గత భారీ-రవాణా మరియు సంస్థాపనకు అవసరమైన ప్రత్యేక రిగ్గింగ్ సేవలను పరిగణనలోకి తీసుకోవాలి.
ఒక సమగ్రమైనROI విశ్లేషణముందుగా చర్చించిన పెరిగిన ఉత్పత్తి మరియు తగ్గిన స్క్రాప్ రేట్ల కారణంగా, 18 నుండి 36 నెలల కాలంలో పెట్టుబడిని తిరిగి రాబట్టుకోవాలని లక్ష్యంగా పెట్టుకోవాలి. చివరగా, కొనుగోలుదారులు అమ్మకం తర్వాత మద్దతుకు సంబంధించి హామీలను పొందాలి. విదేశాలలో మార్కెటింగ్ మరియు అమ్మకాల కేంద్రాలను నిర్వహించే సరఫరాదారులతో భాగస్వామ్యం ఏర్పరచుకోవడం ద్వారా స్థానిక విడిభాగాల లభ్యత, వేగవంతమైన సాంకేతిక సమస్యల పరిష్కారం మరియు యంత్రాల పని నిలిచిపోయే సమయం తగ్గడం వంటివి నిర్ధారించబడతాయి.
ప్రొక్యూర్మెంట్ బృందాలు సరఫరాదారుని ఎలా ఎంచుకోవాలి
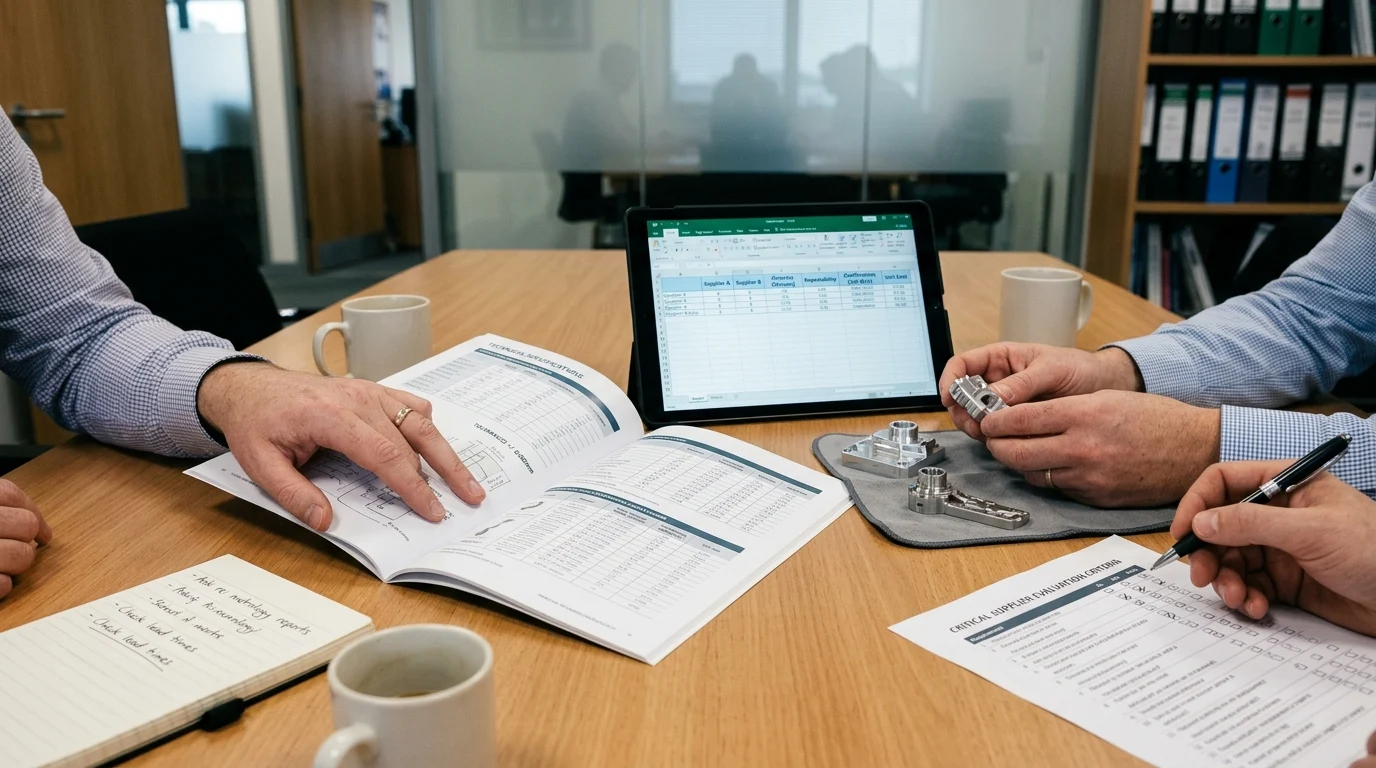
అధిక-ఖచ్చితత్వ CNC యంత్రాల కోసం సరైన సరఫరాదారుని ఎంచుకోవడం అనేది, కేవలం అత్యల్ప ప్రారంభ కొనుగోలు ధరను పొందడం కంటే చాలా విస్తృతమైన ఒక వ్యూహాత్మక నిర్ణయం. కొనుగోలు బృందాలు మూలధన పెట్టుబడిని, దీర్ఘకాలిక కార్యాచరణ విశ్వసనీయత, సాంకేతిక మద్దతు, మరియు మైక్రాన్-స్థాయి లోహపు పని పరిష్కారాలను అందించడంలో సరఫరాదారు యొక్క నిరూపితమైన ట్రాక్ రికార్డుతో సమతుల్యం చేసుకోవాలి.
ధర, కచ్చితత్వం మరియు ప్రమాదం కోసం సరఫరాదారు ఎంపిక ఫ్రేమ్వర్క్
సంభావ్య తయారీ భాగస్వాములను నిష్పాక్షికంగా పోల్చడానికి, కొనుగోలు బృందాలు ఒక క్రమబద్ధమైన సరఫరాదారు మూల్యాంకన చట్రాన్ని ఉపయోగించాలి. ఇది వ్యక్తిగత పక్షపాతాన్ని తగ్గిస్తుంది మరియు అన్ని కీలకమైన ప్రమాద, పనితీరు కారకాలను పరిమాణాత్మకంగా నిర్ధారించేలా చేస్తుంది.
| మూల్యాంకన ప్రమాణాలు | బరువు | కీలక కొలమానాలు & సూచికలు | కనీస ఆమోదయోగ్యమైన ప్రమాణం |
|---|---|---|---|
| సాంకేతిక సామర్థ్యం | 35% | స్పిండిల్ రన్అవుట్, పొజిషనింగ్ ఖచ్చితత్వం, కాస్ట్ ఐరన్ గ్రేడ్ | ISO 230-2 అనుగుణ్యత, <2μm రనౌట్ |
| నాణ్యత హామీ | 25% | CMM టెస్ట్ కట్ వెరిఫికేషన్, లేజర్ కాలిబ్రేషన్ డేటా | డాక్యుమెంట్ చేయబడిన FAT, ISO 9001 సదుపాయం |
| మొత్తం యాజమాన్య వ్యయం | 20% | FOB ధర, విడిభాగాల ఖర్చు, శక్తి సామర్థ్యం | స్పష్టమైన TLC విశ్లేషణ, ప్రామాణిక భాగాలు |
| అమ్మకాల తర్వాత & లాజిస్టిక్స్ | 20% | వారంటీ వ్యవధి, స్థానిక సేవ, ISPM 15 ప్యాకింగ్ | 12 నెలల వారంటీ, విదేశీ సర్వీస్ సదుపాయం |
ఈ మ్యాట్రిక్స్ను వర్తింపజేయడం ద్వారా, కొనుగోలుదారులు ఆకర్షణీయమైన ధరలను అందిస్తూ, బాల్ స్క్రూలు, సర్వోమోటార్లు లేదా థర్మల్ కాంపెన్సేషన్ సిస్టమ్ల వంటి కీలకమైన భాగాల విషయంలో నాణ్యతలో రాజీపడే సరఫరాదారులను వడపోయవచ్చు. ఇటువంటి రాజీలు అనివార్యంగా కచ్చితత్వం తగ్గడానికి మరియు యంత్రం అకాలంగా పాడైపోవడానికి దారితీస్తాయి.
వ్యాపార లక్ష్యాలతో సోర్సింగ్ నిర్ణయాలను సమలేఖనం చేయడం
అంతిమంగా, సరఫరా నిర్ణయాలు తయారీ సంస్థ యొక్క విస్తృత వ్యాపార లక్ష్యాలకు అనుగుణంగా ఉండాలి.
ముఖ్యమైన అంశాలు
- అధిక ఖచ్చితత్వ CNC కోసం టోకు సేకరణ మరియు సరఫరా-గొలుసు చిక్కులు
- కొనుగోలుదారులు ధృవీకరించవలసిన నిర్దేశాలు, అనుగుణ్యత మరియు వాణిజ్య నిబంధనలు
- పంపిణీదారులు మరియు సేకరణ బృందాల కోసం ఆచరణాత్మక సిఫార్సులు
తరచుగా అడిగే ప్రశ్నలు
అధిక-ఖచ్చితత్వ CNC యంత్రాల కోసం కొనుగోలుదారులు ఏ సహనాన్ని నిర్దేశించాలి?
పొజిషనింగ్ కచ్చితత్వం మరియు రిపీటబిలిటీ రెండింటినీ విడివిడిగా, ఆదర్శంగా ISO 230-2 ప్రకారం నిర్వచించండి. మైక్రాన్-స్థాయి పని కోసం, వాస్తవ షాప్ పరిస్థితులలో సుమారు 0.004–0.008 మిమీ పొజిషనింగ్ మరియు 0.002–0.005 మిమీ రిపీటబిలిటీని లక్ష్యంగా పెట్టుకోండి.
మైక్రాన్-స్థాయి ఖచ్చితత్వాన్ని ఏ యంత్ర లక్షణాలు ఎక్కువగా ప్రభావితం చేస్తాయి?
అధిక దృఢత్వం, ఉష్ణ స్థిరత్వం, తక్కువ స్పిండిల్ రనౌట్ మరియు కంపన శోషణకు ప్రాధాన్యత ఇవ్వండి. కాస్ట్ ఐరన్ నిర్మాణాలు, నాణ్యమైన స్పిండిల్స్, థర్మల్ కాంపెన్సేషన్ మరియు మీ కటింగ్ లోడ్కు సరిపోయే గైడ్వే డిజైన్ల కోసం చూడండి.
నా భాగాలకు సరైన అధిక-ఖచ్చితత్వ CNCని సరిపోల్చడంలో OTURN మెషినరీ ఎలా సహాయం చేయగలదు?
మీ మెటీరియల్స్, టాలరెన్స్లు, పార్ట్ సైజు మరియు ఉత్పత్తి పరిమాణం ఆధారంగా, OTURN తగిన లేత్లు, మెషీనింగ్ సెంటర్లు, 5-యాక్సిస్, గాంట్రీ లేదా ప్రత్యేక ప్రయోజన యంత్రాలను సిఫార్సు చేయగలదు.
సాధారణంగా ఏ పరిశ్రమలకు మైక్రాన్-స్థాయి CNC ఖచ్చితత్వం అవసరం?
ఏరోస్పేస్, వైద్య, ఆటోమోటివ్ మరియు ఖచ్చితమైన పారిశ్రామిక భాగాలకు ఇది తరచుగా అవసరం అవుతుంది. ఇంప్లాంట్లు, టర్బైన్ భాగాలు, వీల్ హబ్లు, క్రాంక్షాఫ్ట్లు, వాల్వ్లు మరియు మోల్డ్ కాంపోనెంట్లు వంటివి సాధారణ ఉదాహరణలు.
అధిక ఖచ్చితత్వం గల CNC యంత్రం వ్యర్థాలను మరియు ఖర్చును ఎలా తగ్గిస్తుంది?
మెరుగైన దృఢత్వం మరియు ఉష్ణ నియంత్రణ కొలతలలో మార్పు, కంపనం మరియు పునఃపనిని తగ్గిస్తాయి. దానివల్ల వ్యర్థాలను గణనీయంగా తగ్గించవచ్చు, ద్వితీయ తుది మెరుగులను తగ్గించవచ్చు, తయారీ చక్ర సమయాలను కుదించవచ్చు మరియు పెట్టుబడిపై రాబడిని (ROI) మెరుగుపరచవచ్చు.
పోస్ట్ చేసిన సమయం: ఏప్రిల్-16-2026