


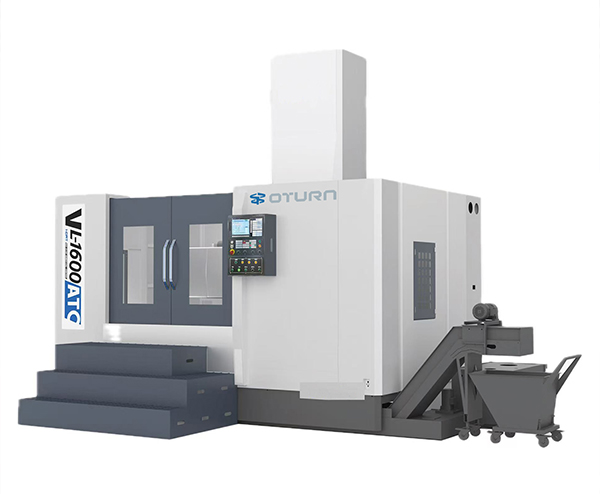
సెంటర్ హైట్ కచ్చితత్వం: మెషీనింగ్ నాణ్యతకు కీలకం
In CNC నిలువు లాత్మెషీనింగ్లో, సెంటర్ హైట్ యొక్క ఖచ్చితత్వం వర్క్పీస్ యొక్క తుది నాణ్యతను నేరుగా ప్రభావితం చేస్తుంది. చిన్నపాటి వ్యత్యాసాలు కూడా కొలతలలో లోపాలకు మరియు జ్యామితీయ టాలరెన్స్ సమస్యలకు దారితీయవచ్చు, ఇవి భాగాల అసెంబ్లీ మరియు సేవా జీవితంపై తీవ్రంగా ప్రభావం చూపుతాయి. అందువల్ల, మెషీనింగ్ స్థిరత్వం మరియు అధిక ఖచ్చితత్వాన్ని నిర్ధారించడానికి, శాస్త్రీయమైన మరియు సమర్థవంతమైన సెంటర్ హైట్ సర్దుబాటు పద్ధతులపై పట్టు సాధించడం అత్యవసరం.
సెంటర్ హైట్ నిర్వచనం మరియు లోపాలపై దాని ప్రభావం
CNC వర్టికల్ లేత్ యొక్క సెంటర్ హైట్ అనేది స్పిండిల్ భ్రమణ కేంద్రానికి మరియు వర్క్టేబుల్ ఉపరితలానికి మధ్య ఉండే లంబ దూరాన్ని సూచిస్తుంది. ఈ ఎత్తులో లోపం ఉంటే, టూల్ యొక్క వాస్తవ కటింగ్ స్థానం ఆదర్శ మార్గం నుండి పక్కకు తప్పుకుంటుంది, దీనివల్ల డిస్క్-రకం లేదా స్లీవ్-రకం వర్క్పీస్లపై టేపరింగ్ లేదా అసమాన ఉపరితలాలు ఏర్పడతాయి. ఉదాహరణకు, అధిక-ఖచ్చితత్వ బేరింగ్ స్లీవ్ల మెషీనింగ్లో, సెంటర్ హైట్ లోపాలు గోడ మందంలో అసమానతలకు దారితీయవచ్చు, ఇది బేరింగ్ పనితీరు మరియు జీవితకాలంపై నేరుగా ప్రభావం చూపుతుంది.
ఖచ్చితమైన కొలత: సర్దుబాటులో మొదటి అడుగు
ఖచ్చితమైన కొలత అనేది సర్దుబాటుకు పునాది. సాధారణ పరికరాలలో హైట్ గేజ్లు, డయల్ ఇండికేటర్లు మరియు లేజర్ ఇంటర్ఫెరోమీటర్లు ఉంటాయి. హైట్ గేజ్ వర్క్టేబుల్ మరియు స్పిండిల్ చివరి ముఖం మధ్య నిలువు దూరాన్ని కొలుస్తుంది; మెషిన్ గైడ్ రైలుపై అమర్చిన డయల్ ఇండికేటర్, స్పిండిల్ బయటి వలయాన్ని తాకుతూ, స్పిండిల్ తిరిగేటప్పుడు ఎత్తులో వచ్చే మార్పును గుర్తిస్తుంది; లేజర్ ఇంటర్ఫెరోమీటర్ వేగవంతమైన మరియు అత్యంత ఖచ్చితమైన దోష గుర్తింపును అందిస్తుంది. విశ్వసనీయతను నిర్ధారించడానికి బహుళ కొలతలు తీసుకుని వాటి సగటును లెక్కిస్తారు.
క్రమాంకనం మరియు సర్దుబాటు: లోపాలకు అనువైన ప్రతిస్పందన
వివిధ లోప పరిస్థితుల ఆధారంగా సర్దుబాటు పద్ధతులను అనువుగా మార్చుకోవాలి. సెంటర్ హైట్ చాలా తక్కువగా ఉంటే, స్పిండిల్ సీట్ మరియు మెషిన్ బేస్ మధ్య తగిన మందం గల షిమ్లను చేర్చవచ్చు; చాలా ఎక్కువగా ఉంటే, స్పిండిల్ సీట్ మౌంటింగ్ ఉపరితలాన్ని గ్రైండింగ్ చేయాలి. సెంటర్ హైట్ డిజైన్ అవసరాలకు అనుగుణంగా ఉండే వరకు, పదేపదే కొలతలు మరియు క్రమాంకనాలతో ఈ ప్రక్రియ క్రమంగా సూక్ష్మంగా సర్దుబాటు చేసే సూత్రాన్ని అనుసరిస్తుంది. కొన్ని అధునాతననిలువు CNC లాత్లుస్పిండిల్ ఎత్తు సర్దుబాటు కోసం సర్వో మోటార్లు మరియు స్క్రూ-నట్ మెకానిజమ్ల ద్వారా నడిచే ఆటోమేటిక్ సర్దుబాటు వ్యవస్థలతో ఇవి అమర్చబడి ఉంటాయి, కానీ క్రమం తప్పని మాన్యువల్ క్రమాంకనం ఇప్పటికీ అవసరం.
నిర్వహణ మరియు తనిఖీ: స్థిరత్వాన్ని నిర్ధారించడం
సెంటర్ హైట్ స్థిరత్వాన్ని కాపాడుకోవడానికి క్రమబద్ధమైన నిర్వహణ చాలా కీలకం. చెక్క ముక్కలు, నూనె మరియు చెత్త కొలత కచ్చితత్వాన్ని ప్రభావితం చేయకుండా నివారించడానికి వర్క్టేబుల్ మరియు స్పిండిల్ మౌంటింగ్ ప్రాంతాన్ని క్రమం తప్పకుండా శుభ్రం చేయండి. స్పిండిల్ సీట్ ఫిక్సింగ్ బోల్ట్లు వదులుగా ఉన్నాయో లేదో తనిఖీ చేయండి మరియు అవసరమైతే వాటిని వెంటనే బిగించండి, ఆ తర్వాత సెంటర్ హైట్ను తిరిగి కొలవండి. కొలత మరియు సర్దుబాటు డేటాను ట్రాక్ చేయడానికి నిర్వహణ రికార్డులను ఏర్పాటు చేసుకోండి, ఇది లోపాల ధోరణులను విశ్లేషించడానికి మరియు సంభావ్య సమస్యలను ముందుగానే గుర్తించడానికి సహాయపడుతుంది.
కేంద్ర ఎత్తు కొలత, క్రమాంకనం మరియు నిర్వహణ యొక్క ప్రధాన పద్ధతులలో నైపుణ్యం సాధించడంCNC వర్టికల్ టర్నింగ్ లేత్సెంటర్ హైట్ లోపాల వల్ల కలిగే మెషీనింగ్ సమస్యలను సమర్థవంతంగా నివారిస్తూ, అధిక-ఖచ్చితత్వపు వర్క్పీస్ల ఉత్పత్తికి పటిష్టమైన హామీని అందిస్తుంది. OTURN తన వినియోగదారులకు అధిక-ఖచ్చితత్వం, అధిక స్థిరత్వం గల మెషీనింగ్ పరికరాలు మరియు సాంకేతిక మద్దతును అందించడానికి కట్టుబడి ఉంది. ఇది సెంటర్ హైట్ వ్యత్యాసాల వల్ల కలిగే మెషీనింగ్ ప్రమాదాలను నివారించడంలో, ఉత్పత్తి సామర్థ్యాన్ని మరియు ఉత్పత్తి నాణ్యతను మెరుగుపరచడంలో, మరియు ఇంటెలిజెంట్ తయారీని కొత్త శిఖరాలకు తీసుకెళ్లడంలో సంస్థలకు సహాయపడుతుంది.
తరచుగా అడిగే ప్రశ్నలు
1. CNC వర్టికల్ లేత్ యొక్క సెంటర్ హైట్ ఎంత?
సెంటర్ హైట్ అనేది స్పిండిల్ భ్రమణ కేంద్రానికి మరియు వర్క్టేబుల్ ఉపరితలానికి మధ్య ఉండే నిలువు దూరాన్ని సూచిస్తుంది, ఇది మెషీనింగ్ ఖచ్చితత్వాన్ని నిర్ధారించడానికి ఒక కీలకమైన పరామితి.
2. సెంటర్ హైట్ లోపాల వల్ల ఎలాంటి మెషీనింగ్ సమస్యలు తలెత్తవచ్చు?
సెంటర్ హైట్ లోపాలు వర్క్పీస్లలో టేపరింగ్, అసమాన ఉపరితలాలు మరియు కొలతలలో వ్యత్యాసాలకు దారితీయవచ్చు, ఇవి పార్ట్ అసెంబ్లీ మరియు సేవా జీవితాన్ని తీవ్రంగా ప్రభావితం చేస్తాయి.
3. కేంద్రం ఎత్తును ఖచ్చితంగా ఎలా కొలవాలి?
సాధారణ కొలత సాధనాలలో ఎత్తు గేజ్లు, డయల్ ఇండికేటర్లు మరియు లేజర్ ఇంటర్ఫెరోమీటర్లు ఉంటాయి. డేటా ఖచ్చితత్వాన్ని నిర్ధారించడానికి బహుళ కొలతలు తీసుకుని సగటు తీస్తారు.
4. మధ్య ఎత్తులో వ్యత్యాసం ఉన్నప్పుడు ఎలా సర్దుబాటు చేయాలి?
సెంటర్ ఎత్తు చాలా తక్కువగా ఉంటే, సర్దుబాటు కోసం షిమ్లను జోడించవచ్చు; చాలా ఎక్కువగా ఉంటే, స్పిండిల్ సీట్ మౌంటింగ్ ఉపరితలాన్ని గ్రైండింగ్ చేయాలి. పునరావృత కొలతలు మరియు క్రమాంకనాలతో సర్దుబాట్లు క్రమంగా చేయాలి.
5. CNC వర్టికల్ లేత్లో ఆటోమేటిక్ సెంటర్ హైట్ అడ్జస్ట్మెంట్ ఫంక్షన్ ఉంటుందా?
కొన్ని అధునాతన CNC యంత్రాలు స్వయంచాలక పరిహారాన్ని సాధించడానికి సర్వో మోటార్ల ద్వారా నడిచే స్వయంచాలక సర్దుబాటు వ్యవస్థలతో అమర్చబడి ఉంటాయి, కానీ క్రమమైన మాన్యువల్ క్రమాంకనం ఇప్పటికీ అవసరం.
6. కేంద్రం ఎత్తు యొక్క దీర్ఘకాలిక స్థిరత్వాన్ని ఎలా నిర్ధారించాలి?
యంత్రం యొక్క వర్క్టేబుల్ మరియు స్పిండిల్ మౌంటింగ్ ప్రాంతాన్ని క్రమం తప్పకుండా శుభ్రపరచండి, స్పిండిల్ సీట్ బోల్ట్లను తనిఖీ చేసి బిగించండి, మరియు అసాధారణతలను వెంటనే గుర్తించి పరిష్కరించడానికి నిర్వహణ రికార్డులను ఏర్పాటు చేయండి.
పోస్ట్ చేసిన సమయం: మే-27-2025