


అధిక-ఖచ్చితత్వ CNC నిలువు లాత్లువాటి అద్భుతమైన దృఢత్వం, నిలువుగా బిగించే సామర్థ్యం మరియు మైక్రాన్-స్థాయి మెషీనింగ్ సామర్థ్యాల కారణంగా, వీటిని విండ్ టర్బైన్ హబ్లు, ఏరో-ఇంజిన్ కేసింగ్లు మరియు పెద్ద బేరింగ్ హౌసింగ్ల వంటి రంగాలలో విస్తృతంగా ఉపయోగిస్తారు. అయితే, వాటి కచ్చితత్వం పర్యావరణం, నిర్వహణ మరియు మరమ్మత్తుల పట్ల అత్యంత సున్నితంగా ఉంటుంది. అందువల్ల, నాణ్యత మరియు సామర్థ్యాన్ని నిర్ధారించడానికి కఠినమైన పర్యవేక్షణ మరియు సాధారణ సమస్యలకు శాస్త్రీయ పరిష్కారాలు అవసరం.
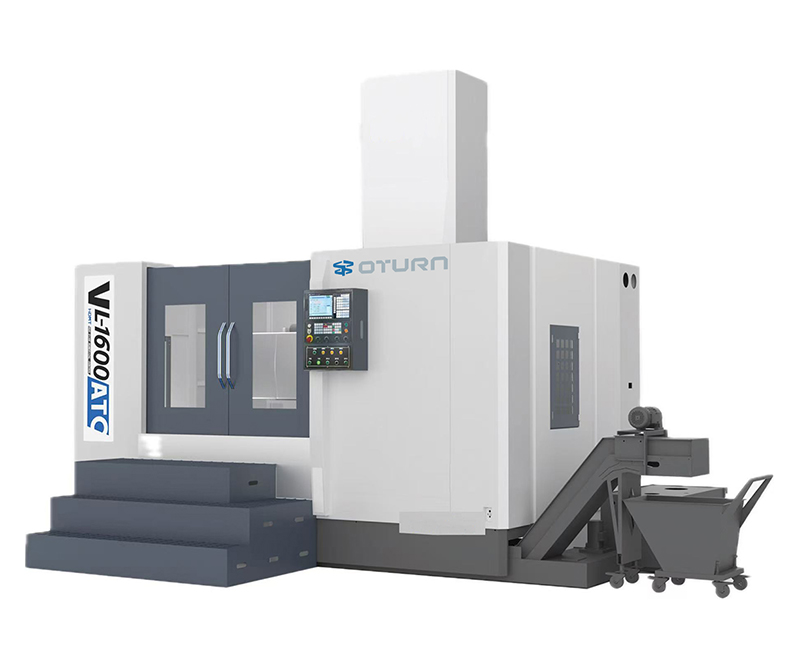
I. యంత్రణ కొలతలలో వ్యత్యాసాలు లేదా పునరావృత సామర్థ్యం తగ్గడం
ఇది తరచుగా గైడ్ రైల్ లేదా లీడ్ స్క్రూ అరుగుదల, స్పిండిల్ ఉష్ణ వైకల్యం, లేదా వదులుగా ఉన్న ఫిక్చర్ల వల్ల సంభవిస్తుంది. దీని పరిష్కారాలలో బ్యాక్లాష్ను క్రమం తప్పకుండా తనిఖీ చేయడం, సిస్టమ్ పారామీటర్లను లేదా మెకానికల్ కాంపెన్సేషన్ను సర్దుబాటు చేయడం, స్పిండిల్ను 15-30 నిమిషాల పాటు ముందుగా వేడి చేయడం, క్లాంపింగ్ ఫోర్స్ను నిర్ధారించుకోవడం, మరియు వర్క్పీస్ రిఫరెన్స్ ఉపరితలాన్ని శుభ్రంగా ఉంచడం వంటివి ఉంటాయి. తీవ్రమైన వైకల్యానికి లేజర్ క్యాలిబ్రేషన్ మరియు ఫౌండేషన్ రీటెస్టింగ్ అవసరం.
II. పేలవమైన ఉపరితల గరుకుదనం లేదా కంపన గుర్తులు
ప్రధానంగా టూల్ అరుగుదల, సరికాని టర్నింగ్ పారామీటర్లు, స్పిండిల్ డైనమిక్ బ్యాలెన్స్ సరిగా లేకపోవడం లేదా బాహ్య కంపనం వల్ల ఇది సంభవిస్తుంది. అధిక దృఢత్వం గల టూల్ హోల్డర్లను ఉపయోగించడం, మొద్దుబారిన ఇన్సర్ట్లను మార్చడం, టర్నింగ్ పారామీటర్లను ఆప్టిమైజ్ చేయడం, బేరింగ్ ప్రీలోడ్ను తనిఖీ చేయడం, బలమైన కంపన వనరులకు దూరంగా ఉండటం మరియు స్థిరమైన పునాదిని నిర్ధారించుకోవడం వంటివి దీని పరిష్కారాలు.
III. స్పిండిల్ అధిక వేడి లేదా అసాధారణ ఉష్ణోగ్రత పెరుగుదల
దీనివల్లఅధిక వేగంతో తిరగడంఇది మెషీనింగ్ కచ్చితత్వాన్ని ప్రభావితం చేయడమే కాకుండా, రక్షణాత్మక షట్డౌన్ను కూడా ప్రేరేపిస్తుంది. ఉత్తమ పనితీరును నిర్ధారించడానికి, అడ్డంకులు లేని కూలింగ్ ఆయిల్ సర్క్యూట్లను, శుభ్రమైన నూనెను మరియు కూలింగ్ ఫ్యాన్ యొక్క సాధారణ ఆపరేషన్ను నిర్వహించడం చాలా అవసరం. మెషీనింగ్ సైకిల్స్ను సరిగ్గా షెడ్యూల్ చేయండి మరియు ఆటోమేటిక్ లోడ్ నియంత్రణ కోసం ఉష్ణోగ్రత పర్యవేక్షణను ఉపయోగించుకోండి.
IV. అస్థిరమైన హైడ్రాలిక్/న్యూమాటిక్ సిస్టమ్ పీడనం
ఆయిల్ కలుషితం కావడం, పాతబడిన సీల్స్ లేదా గ్యాస్ లీక్ల వల్ల తరచుగా క్లాంపింగ్ వైఫల్యం సంభవిస్తుంది. ప్రతి ఆరు నెలలకు హైడ్రాలిక్ ఆయిల్ మరియు ఫిల్టర్ను మార్చడం, న్యూమాటిక్ భాగాల లూబ్రికేషన్ మరియు డ్రైనేజీని క్రమం తప్పకుండా తనిఖీ చేయడం, మరియు సకాలంలో మరమ్మతుల కోసం ప్రెషర్ హోల్డింగ్ను పర్యవేక్షించడం సిఫార్సు చేయబడింది.
V.CNC సిస్టమ్ అలారాలు లేదా కమ్యూనికేషన్ అంతరాయాలు
“సర్వో అవుట్-ఆఫ్-టాలరెన్స్” లేదా “ఎన్కోడర్ సిగ్నల్ లాస్” అనేవి తరచుగా పేలవమైన కేబుల్ షీల్డింగ్, గ్రౌండింగ్ లేదా బ్యాటరీ సమస్యల వల్ల సంభవిస్తాయి. ఫీడ్బ్యాక్ లైన్ను పవర్ లైన్ నుండి వేరు చేయండి, బ్యాకప్ బ్యాటరీని మార్చండి మరియు హార్డ్వేర్ మరియు సాఫ్ట్వేర్ లోపాలను పరిష్కరించడానికి డయాగ్నస్టిక్ టూల్స్ను ఉపయోగించండి.
అధిక-ఖచ్చితత్వ యంత్రాల తయారీ నాణ్యతను మరియు స్థిరమైన పనితీరును నిర్ధారించడానికి, ఈ సాధారణ సమస్యలను మరియు వాటి పరిష్కారాలను క్షుణ్ణంగా నేర్చుకోవడం చాలా కీలకం.నిలువు CNC యంత్రంపరికరాల నిర్వహణకు మరియు ఉత్పత్తి సామర్థ్యాన్ని మెరుగుపరచడానికి శాస్త్రీయ నిర్వహణ మరియు క్రమమైన తనిఖీలు సమానంగా అత్యవసరం.
తరచుగా అడిగే ప్రశ్నలు
CNC వర్టికల్ లేత్కు ఏ రకాల వర్క్పీస్లు అనుకూలంగా ఉంటాయి?
విండ్ టర్బైన్ హబ్లు, విమాన ఇంజిన్ కేసింగ్లు మరియు పెద్ద బేరింగ్ హౌసింగ్ల వంటి పెద్ద, బరువైన డిస్క్ ఆకారపు మరియు స్థూపాకార భాగాలకు అనువైనది.
CNC వర్టికల్ లేత్ యొక్క మెషీనింగ్ ఖచ్చితత్వాన్ని ఎలా నిర్ధారించుకోవాలి?
స్పిండిల్ను ముందుగా వేడిచేయడం, వర్క్పీస్ను గట్టిగా బిగించడం, మరియు గైడ్వేలు మరియు లీడ్ స్క్రూలను క్రమం తప్పకుండా క్రమాంకనం చేయడం వంటి యాంత్రిక భాగాల సరైన నిర్వహణ చాలా అవసరం.
CNC వర్టికల్ లేత్ యొక్క రోజువారీ నిర్వహణకు ముఖ్యమైన అంశాలు ఏమిటి?
హైడ్రాలిక్ మరియు లూబ్రికేషన్ వ్యవస్థలను సాధారణ పనితీరులో ఉంచండి, హైడ్రాలిక్ నూనెను క్రమం తప్పకుండా మార్చండి, శీతలీకరణ వ్యవస్థను శుభ్రపరచండి మరియు విద్యుత్ భాగాలను మరమ్మత్తు చేయండి.
పోస్ట్ సమయం: నవంబర్-25-2025